Tarjous–toimitusprosessi on valmistavan yrityksen tietoketju
Valmistavan yrityksen tarjous-toimitusprosessiTarjous-toimitusprosessi (Quote-to-cash process, QTC). Ketju, joka alkaa asiakkaan tarjouspyynnöstä ja päättyy tuotteen tai palvelun toimitukseen sekä laskutukseen. Se kattaa tarjouksen laskennan ja lähettämisen, tilauksen vahvistamisen, tuotannon, sekä varsinaisen logistisen toimituksen asiakkaalle. Tietopankin tapauksessa määritelmä käsittää myös yrityksen sisäisen jälkilaskentavaiheen ei tuota vain valmiita kappaleita, vaan myös sen tiedollisen perustan, jonka varaan toiminnan kehittäminen ja johtaminen rakentuvat.
Tarjous-toimitusprosessiTarjous-toimitusprosessi (Quote-to-cash process, QTC). Ketju, joka alkaa asiakkaan tarjouspyynnöstä ja päättyy tuotteen tai palvelun toimitukseen sekä laskutukseen. Se kattaa tarjouksen laskennan ja lähettämisen, tilauksen vahvistamisen, tuotannon, sekä varsinaisen logistisen toimituksen asiakkaalle. Tietopankin tapauksessa määritelmä käsittää myös yrityksen sisäisen jälkilaskentavaiheen on konepajayrityksen toiminnan ydin, mutta samalla myös sen keskeinen tietoketju. Prosessin aikana tarjous muuttuu tilaukseksi, materiaaliksi, työvaiheiksi ja lopulta asiakkaalle toimitettavaksi tuotteeksi. Samalla syntyy se data, jota toiminnan tehokkaaseen ja menestyksekkääseen kehittämiseen ja johtamiseen tarvitaan. Tieto syntyy ihmisten sekä koneiden ja laitteiden toiminnasta, ja järjestelmien arvo riippuu siitä, kuinka hyvin ne tallentavat, yhdistävät ja välittävät tätä prosessissa syntyvää tietoa.
Tarjousvaiheessa määritetään työn tekniset, taloudelliset ja ajalliset raamit. Tarjoukseen vaaditut arviot omakustannushinnasta ja läpimenoajasta voivat toisinaan olla näppituntumaan perustuvia arvioita. Tarjouksen hyväksymisen jälkeen nämä arviot muuttuvat kuitenkin käytännössä asiakkaalle tehdyiksi lupauksiksi: hinnaksi ja toimitusajaksi, joihin yritys sitoutuu.
Sivulla esiintyvä ”pulikka”-esimerkki tekee näkyväksi, miten pieneltä vaikuttavat erot ja päätökset voivat vaikuttaa merkittävästi lopputulemaan. Koneajan ja vaiheajan sekoittuminen, kiiretyön sijoittaminen työjonon kärkeen tai puutteellinen leimaus näyttävät voivat näyttää pieniltä asioilta, mutta toisinaan ne muuttavat työn kannattavuuden kuvaa olennaisesti: suunnitellun katteen sijaan voidaan päätyä tilanteeseen, jossa työ juuri ja juuri kannattaa, tai jossa todellinen kate painuu piiloon jäävien kustannusten takia negatiiviseksi.
Menestyksekäs tiedolla johtaminenTiedolla johtaminen (Data-Driven Management). Päätöksenteko, joka perustuu analysoituun dataan ja mittareihin. Korostaa faktoihin perustuvaa toimintaa. perustuu lopulta siihen, että tuotannosta kyetään keräämään toistuvaa, vertailukelpoista dataa, joka on yhdistetty oikeaan asiayhteyteen. Kun tuotannosta syntyvä toteumatieto voidaan yhdistää alkuperäisiin suunnitelmiin ja oletuksiin, mahdollistuu suora palautesilmukka prosessien kehittämiseen. Jälkilaskennassa analysoidaan systemaattisesti, missä oletukset pitivät, missä eivät ja mitä seuraavalla kerralla täytyy tehdä paremmin. Kun sama oppi palautuu tarjouslaskentaan, kuormituspäätöksiin ja menetelmäkehitykseen, konepaja saa vähitellen näkyviin, mihin sen kannattavuus, tuottavuus ja laatu todella perustuvat.
Tiedon lähteet valmistavissa yrityksissä
Valmistavissa yrityksissä liiketoiminnan kannalta merkityksellinen tieto ei synny raporteissa tai johdon näkymissä, vaan tarjous-toimitusprosessinTarjous-toimitusprosessi (Quote-to-cash process, QTC). Ketju, joka alkaa asiakkaan tarjouspyynnöstä ja päättyy tuotteen tai palvelun toimitukseen sekä laskutukseen. Se kattaa tarjouksen laskennan ja lähettämisen, tilauksen vahvistamisen, tuotannon, sekä varsinaisen logistisen toimituksen asiakkaalle. Tietopankin tapauksessa määritelmä käsittää myös yrityksen sisäisen jälkilaskentavaiheen eri vaiheissa. Tiedon ensisijaisia lähteitä ovat ihmiset sekä koneet ja laitteet. Ihmiset tuottavat arvioita, vaatimuksia, päätöksiä ja tulkintoja. Koneet ja laitteet puolestaan tuottavat omasta toiminnastaan kertovaa dataa kuten tilatietoja, valmistumismääriä, käyntiaikoja, hälytyksiä ja mittaustuloksia.
Tietojärjestelmien, kuten toiminnanohjausjärjestelmän (ERP), tuotannon seurantajärjestelmien sekä taulukkolaskentasovellusten rooli taas on lähtökohtaisesti tallentaa, yhdistää, jalostaa ja välittää ihmisten sekä koneiden ja laitteiden tuottamaa tietoa. Rooli on kuitenkin tärkeä, sillä usein merkityksellinen tieto syntyy vasta, kun eri lähteiden data saadaan tuotua samaan asiayhteyteen. Esimerkiksi pelkkä toteutunut koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä ei vielä kerro, oliko työ kannattava. Se muuttuu hyödylliseksi vasta, kun se yhdistetään suunniteltuun aikaan, johon myös tarjouksessa esitetty hinta perustuu.
Se, mistä lähteestä ja mitä tietoa milloinkin tarvitaan, riippuu kysymyksistä, joihin halutaan saada vastauksia. Asiaa on hyvä tarkastella eri tehtäväkuvien näkökulmasta. Esimerkiksi päättäjillä, työnjohdolla ja kehittäjillä on tyypillisesti keskenään erilaisia kysymyksiä samoista aiheista, kuten tuotannossa esiintyvistä tuotteista.
Siinä missä päättäjiä saattaa kiinnostaa tuotekohtainen kannattavuus, työnjohtoa voi kiinnostaa, kuinka nopeasti tietyt tuotteet läpäisevät tuotannon. Kehittäjälle taas olennaista on, mihin tuotteisiin liittyvät suurimmat toistuvat ongelmat ja mitä niille pitäisi tehdä. IT:n näkökulmasta sama kysymys muuttuu tietomalliksi: miten asiakas, nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa, työvaihe, kone, materiaali, mittaustulos ja kustannus voidaan linkittää yhdeksi kokonaisuudeksi? Yhteistä näissä kaikissa on se, että vastauksia niihin tuottaa sama tarjous-toimitusprosessin rinnalla muodostuva tietoketju.
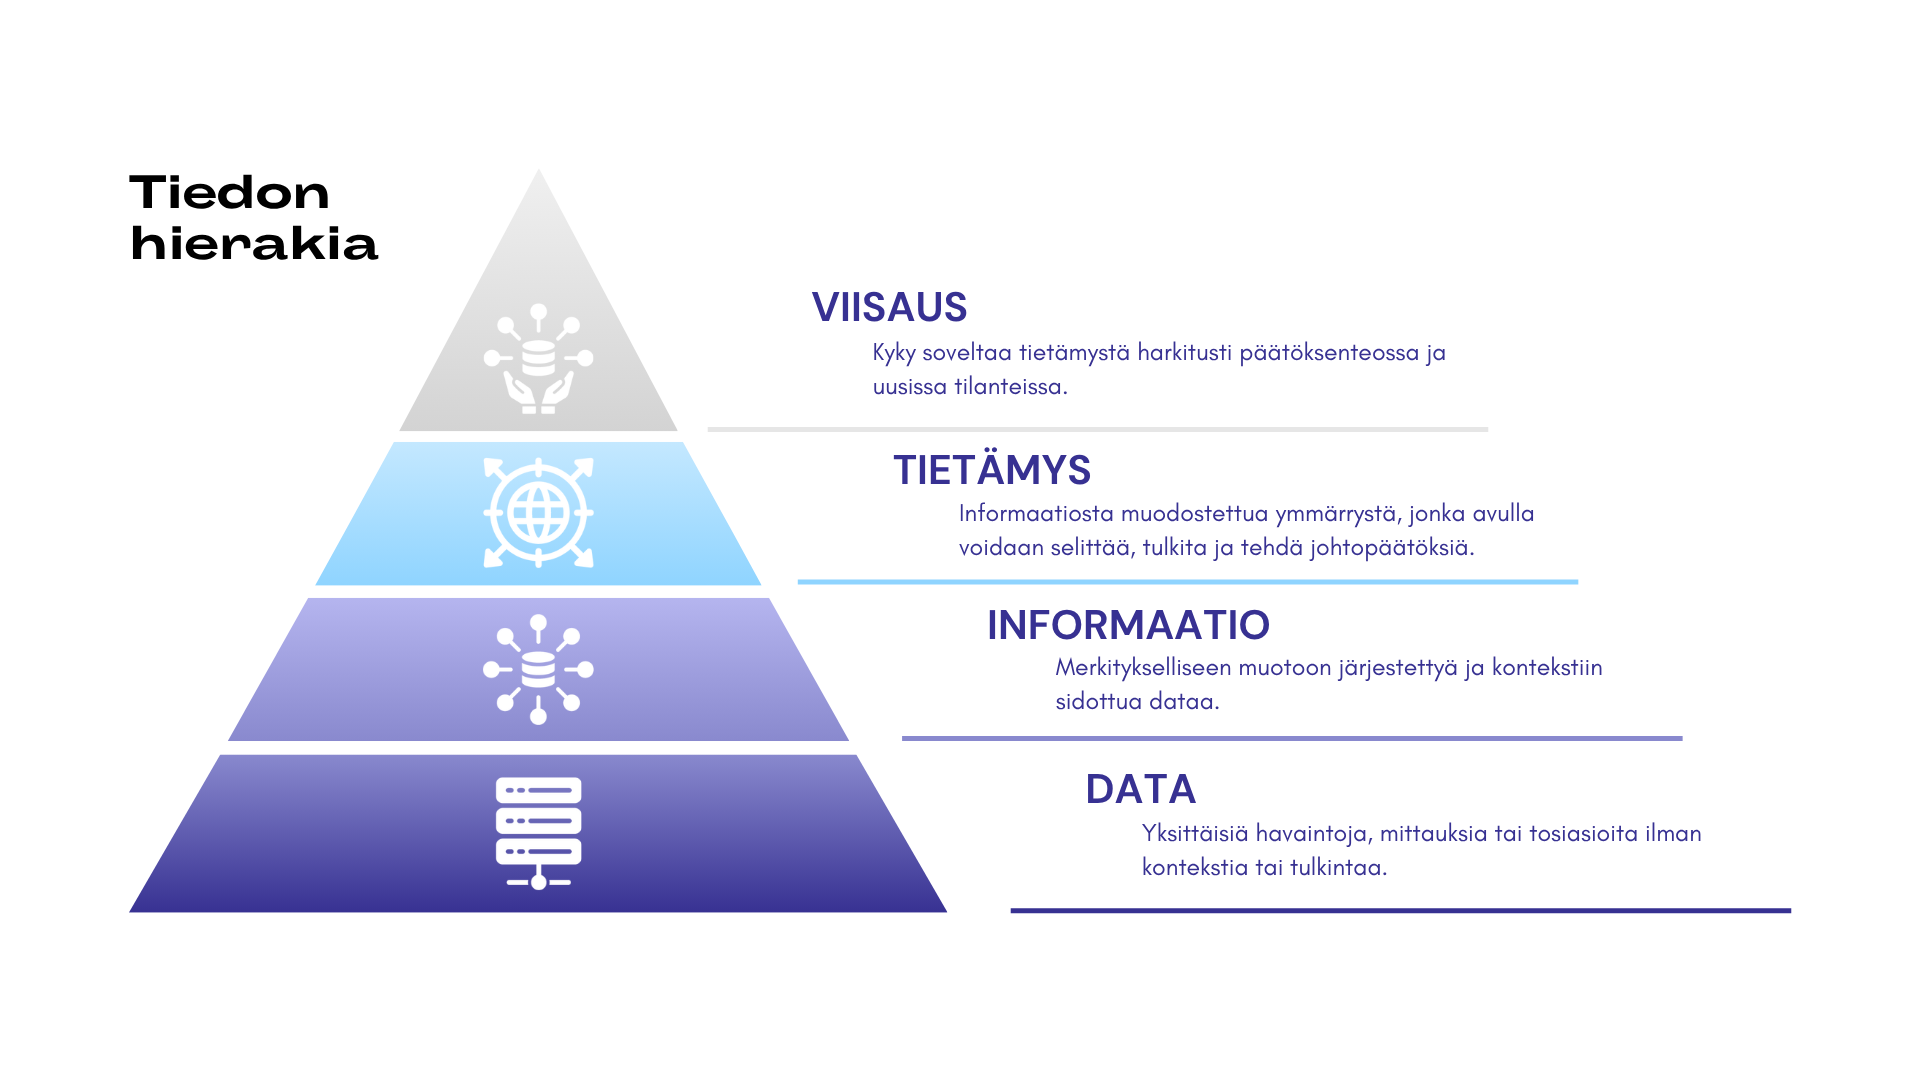
Tiedon hierarkia kuvaa, kuinka yksittäiset havainnot jalostuvat päätöksenteon tueksi. Jokainen taso lisää edelliseen merkitystä, kontekstia ja ymmärrystä.
| Taso | Kuvaus | Esimerkki |
|---|---|---|
| Data | Yksittäisiä havaintoja, mittauksia tai tosiasioita ilman tulkintaa. | TuotantokoneTuotantokone (Production machine). Fyysinen laite, jolla valmistetaan tuotteita valmistui klo 14.32. Työvaiheen kesto oli 47 minuuttia. |
| Informaatio | Jäsenneltyä ja kontekstiin sidottua dataa, jolla on merkitys käyttäjälle. | Työvaiheiden keskimääräinen läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat oli tällä viikolla 20 % pidempi kuin viime viikolla yksittäisellä tuotantokoneella. |
| Tietämys | Informaatiosta muodostunutta ymmärrystä, jonka avulla voidaan selittää ilmiöitä ja tehdä johtopäätöksiä. | Läpimenoajan kasvu johtuu uuden työntekijän asetustyöhön menneestä ylimääräisestä ajasta. |
| Viisaus | Kyky soveltaa tietämystä harkitusti päätöksenteossa ja uusissa tilanteissa. | Uusille työntekijöille pitää lisätä perehdytystä ja vakioida prosesseja. |
Data ei yksin tue päätöksentekoa. Arvo syntyy vasta, kun data jalostetaan informaatioksi, informaatiosta muodostetaan tietämystä ja tietämystä hyödynnetään viisaasti toiminnan kehittämisessä.
Kolme vaihetta, yksi tietoketju
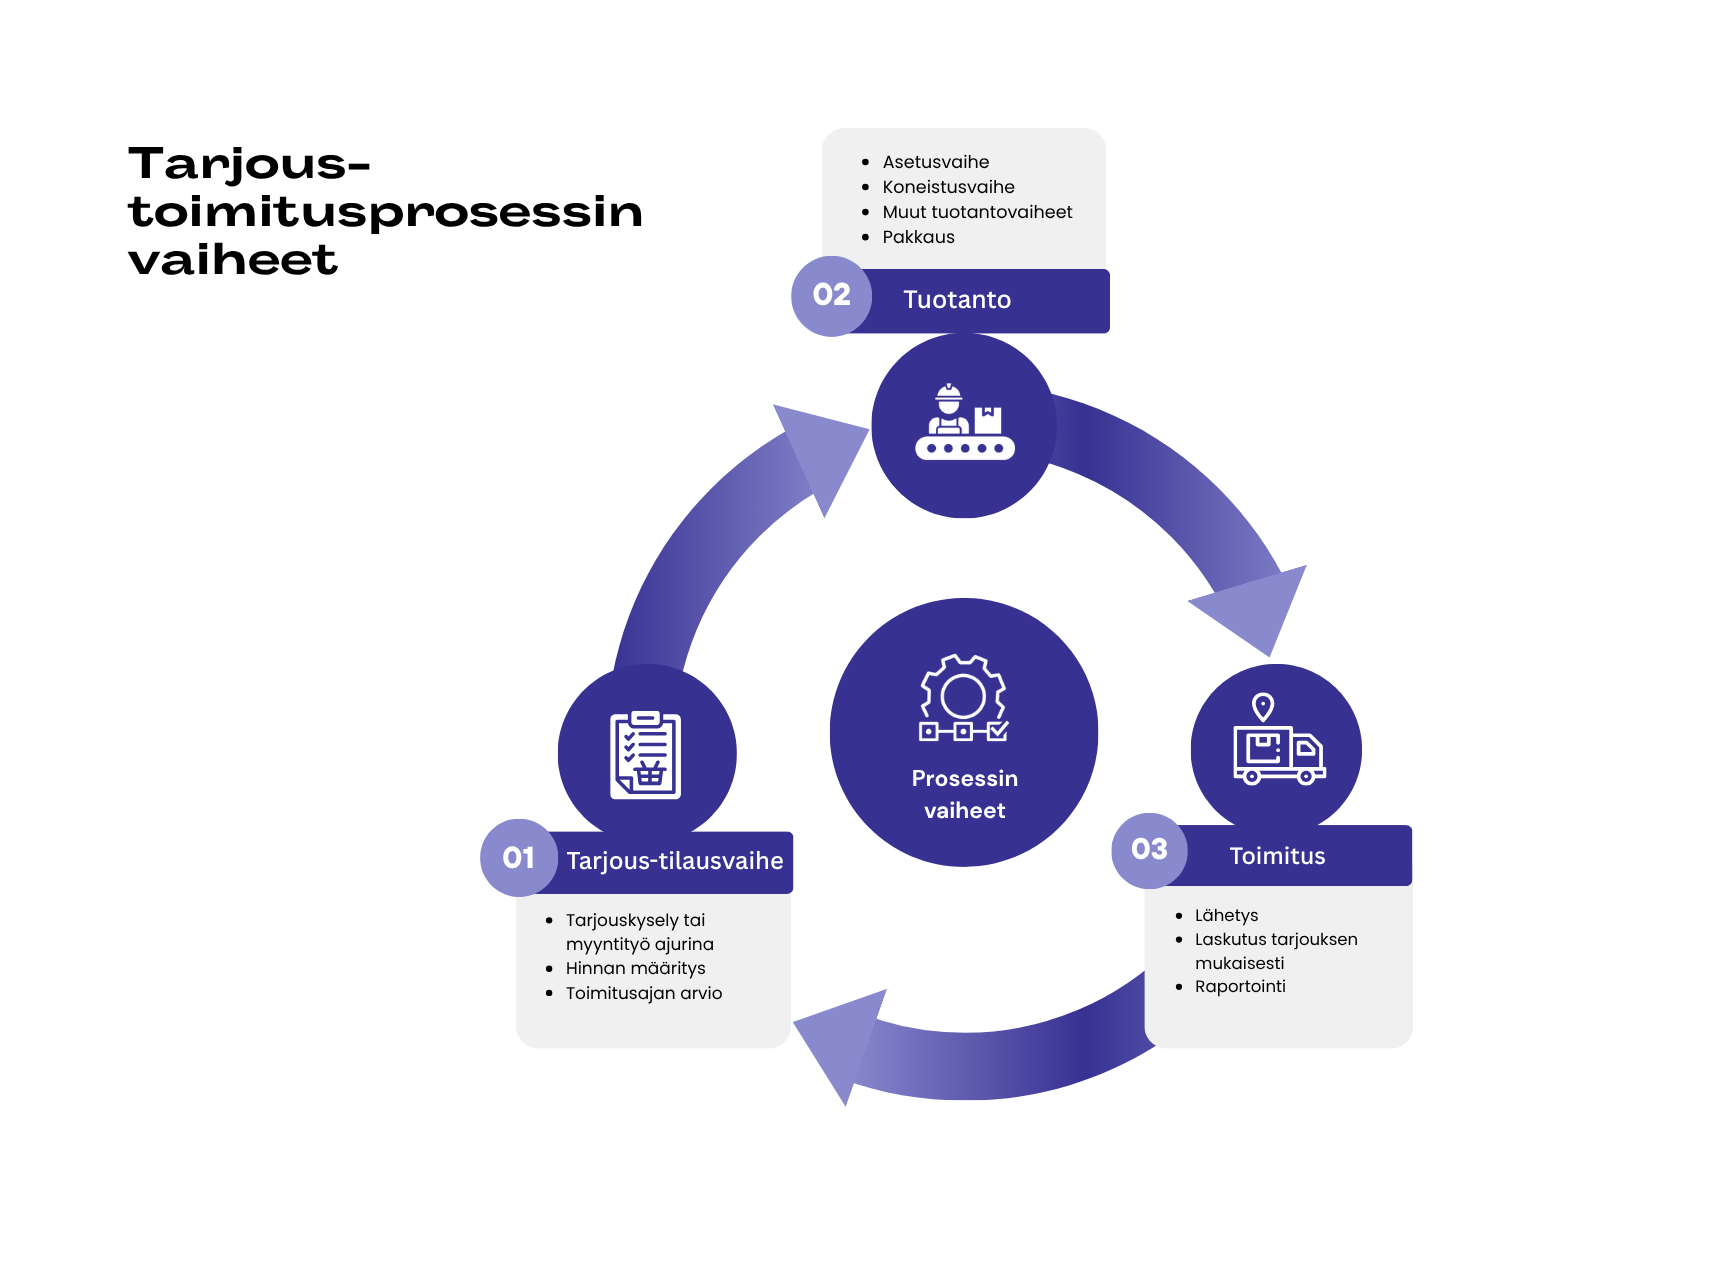
Tietoketju tarkoittaa tällä sivulla sitä kokonaisuutta, jossa tarjous-toimitusprosessissa syntyvä data jalostuu kehittämisessä ja päätöksenteossa käytettäväksi tiedoksi. Tietoketju muodostuu kolmesta tarjous-toimitusprosessiin linkittyvästä vaiheesta, joista kullakin on oma tehtävänsä.
- Ensimmäinen vaihe on määrittely ja tavoitteiden asettaminen. Siinä muodostetaan työlle tekniset ja taloudelliset raamit sekä vertailupohja: mitä on luvattu tehdä, millä hinnalla, millä vaiheajoilla, millä toimitusajalla ja miten se aiotaan tehdä.
- Toinen vaihe on toteumatiedon tuottaminen. Siinä työ siirtyy suunnitelmasta käytännöksi, ja samalla syntyy faktaa siitä, mitä todella tapahtui, millä ajalla ja millä laadulla.
- Kolmas vaihe on oppiminen. Siinä alkuperäinen määrittely ja tuotannon toteuma tuodaan rinnakkain ja arvioidaan, missä oletukset pitivät, missä eivät ja mitä pitää muuttaa ennen seuraavaa tarjousta tai tuotantoeräTuotantoerä (Production batch). Yhdessä valmistettavien kappaleiden joukkoä.
Tietoketjun toimivuus on tärkeää erityisesti ensimmäistä kertaa tarjottavien ja tuotantoon tulevien tuotteiden kohdalla, koska sillä voi olla kauaskantoisia vaikutuksia tuotteen ja sitä kautta koko asiakkuuden kannattavuuteen. Asiakkaalle ensimmäisen tarjouksen yhteydessä tehtyjä lupauksia tai linjauksia voi olla vaikeaa myöhemmin muuttaa, joten siksi tarjousvaiheen osumatarkkuuteen kannattaa panostaa.
Tarjous-toimitusprosessin vaiheet tiedon näkökulmasta
Konepajan tarjous-toimitusprosessin vaiheet pitävät tyypillisesti sisällään tarjouslaskentaa, valmistettavuustarkastelua, materiaalin hankintaa, valmistuksen suunnittelua, valmistusvaiheita, alihankintaa, toimitusta ja lopulta jälkilaskentaa. Tiedon näkökulmasta huomio kiinnittyy siihen, että jokainen niistä tuottaa joko oletuksia, toteumatietoa tai palautetta.
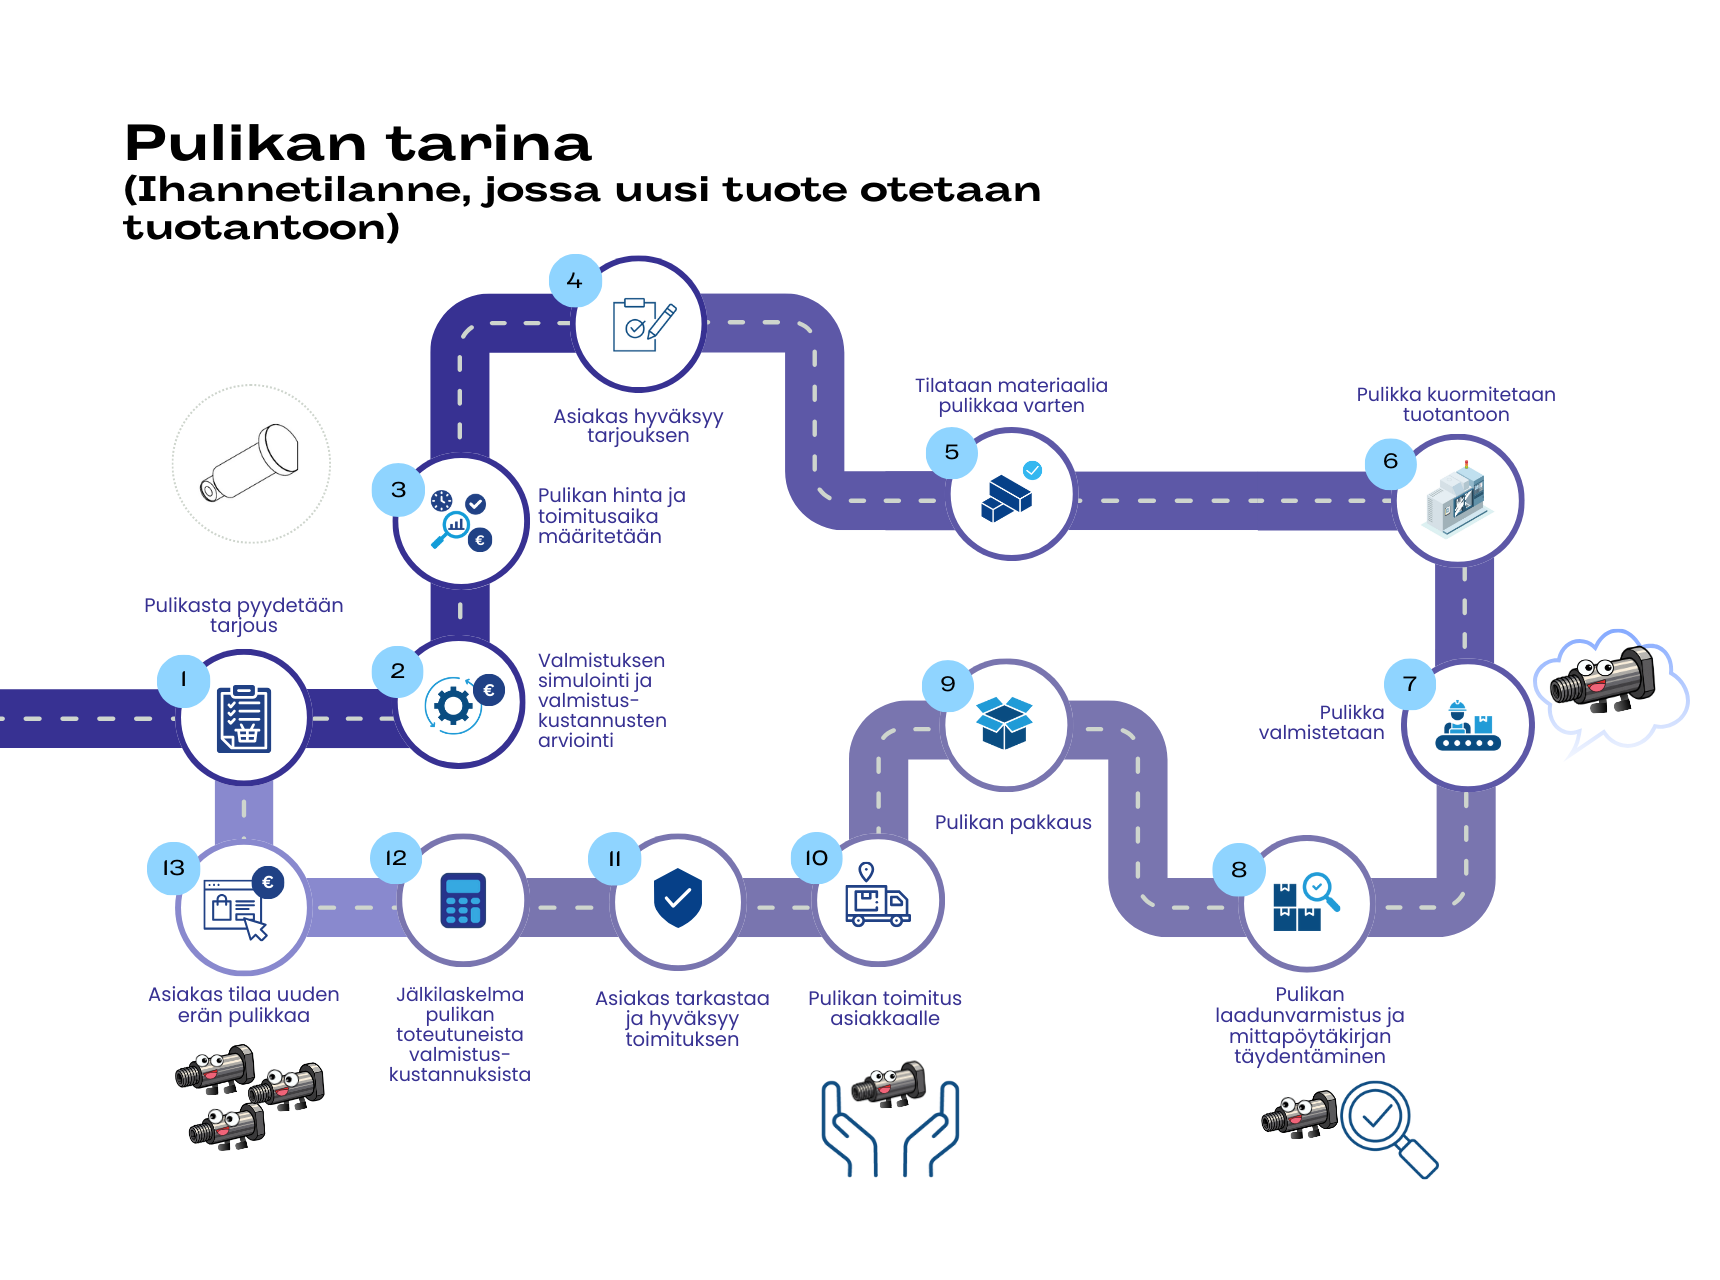
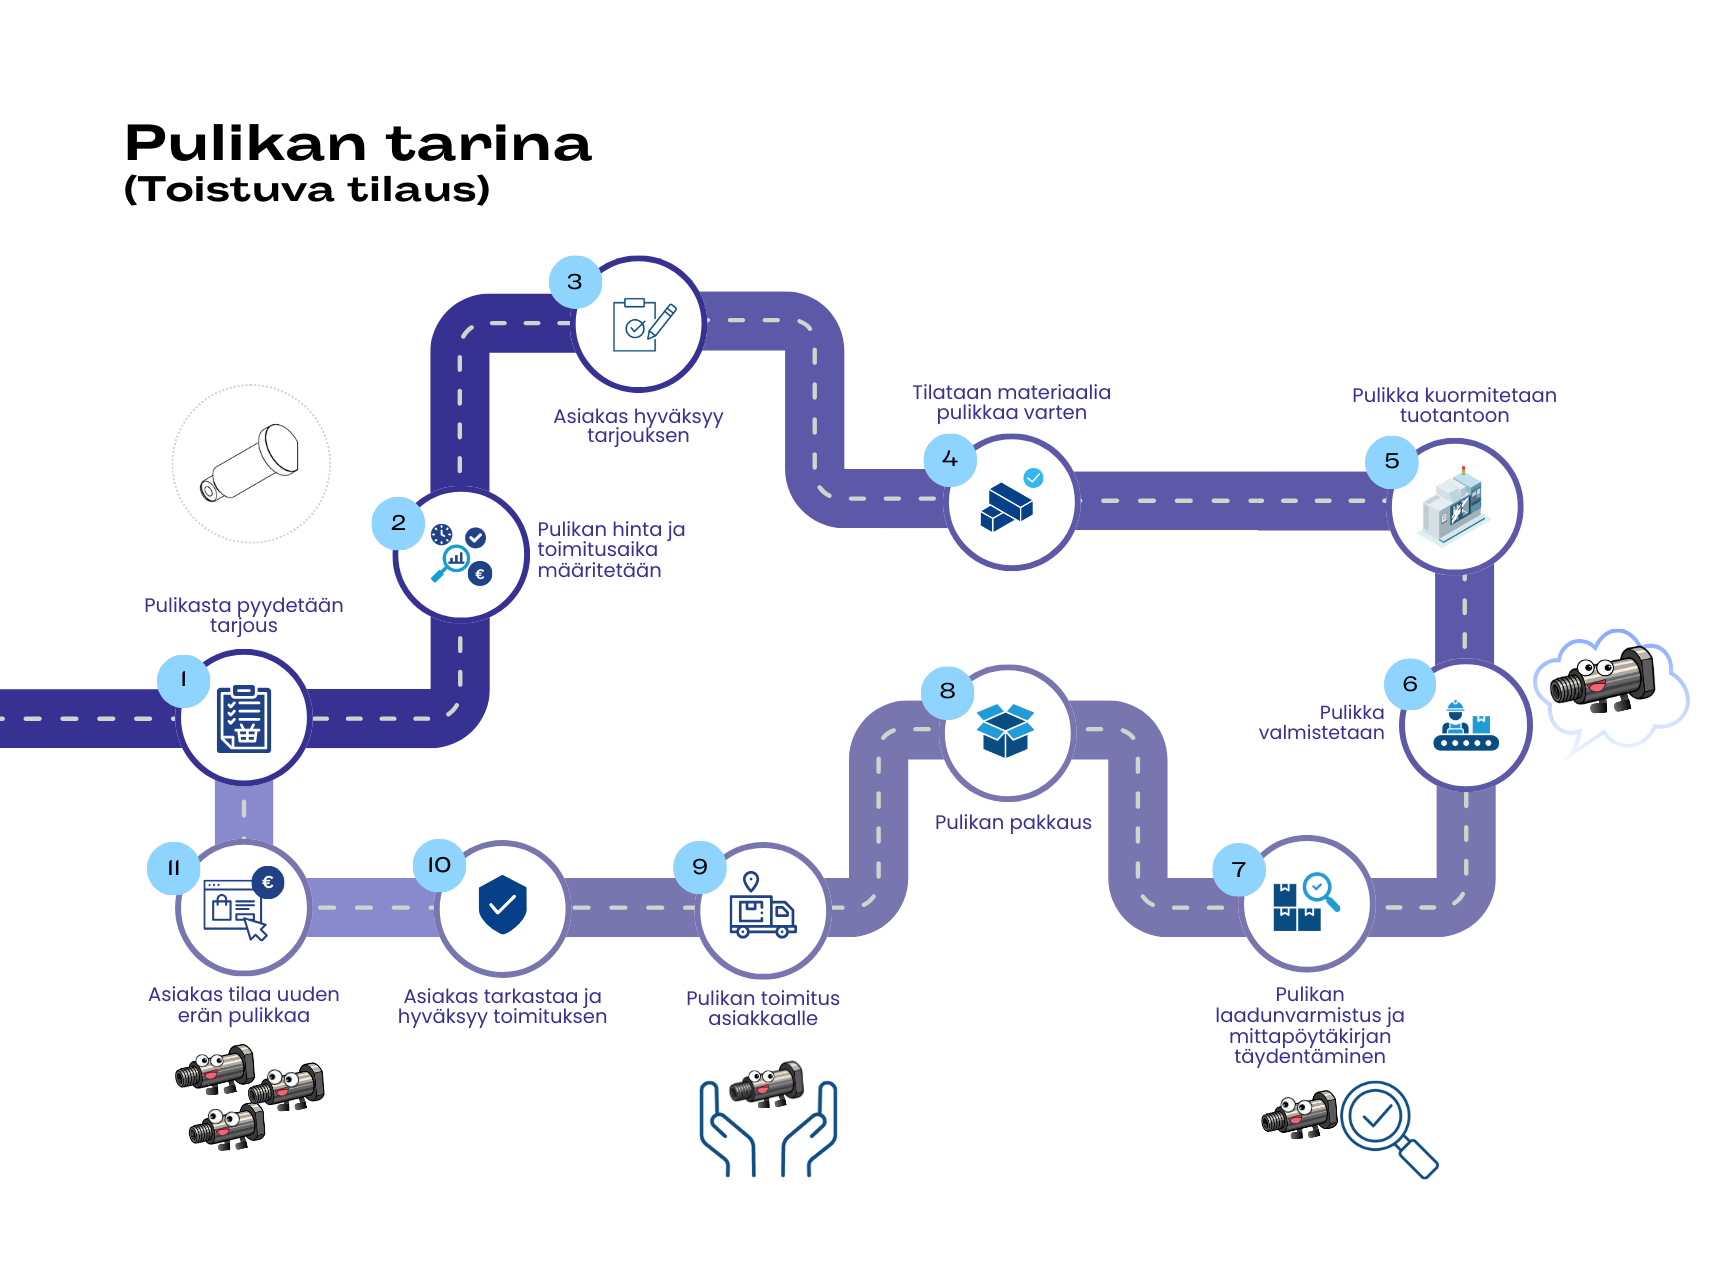
Seuraavissa osioissa tyypillisen prosessin vaiheita seurataan yhden esimerkkituotteen kautta. Esimerkkinä toimii ensimmäistä kertaa tarjottava ja valmistettava nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa ABC1234, jota kutsutaan pajan puolella ”pulikaksi”. Pulikan avulla havainnollistetaan, miten fyysinen tuote ja sitä koskeva tieto etenevät rinnakkain prosessin eri vaiheissa.
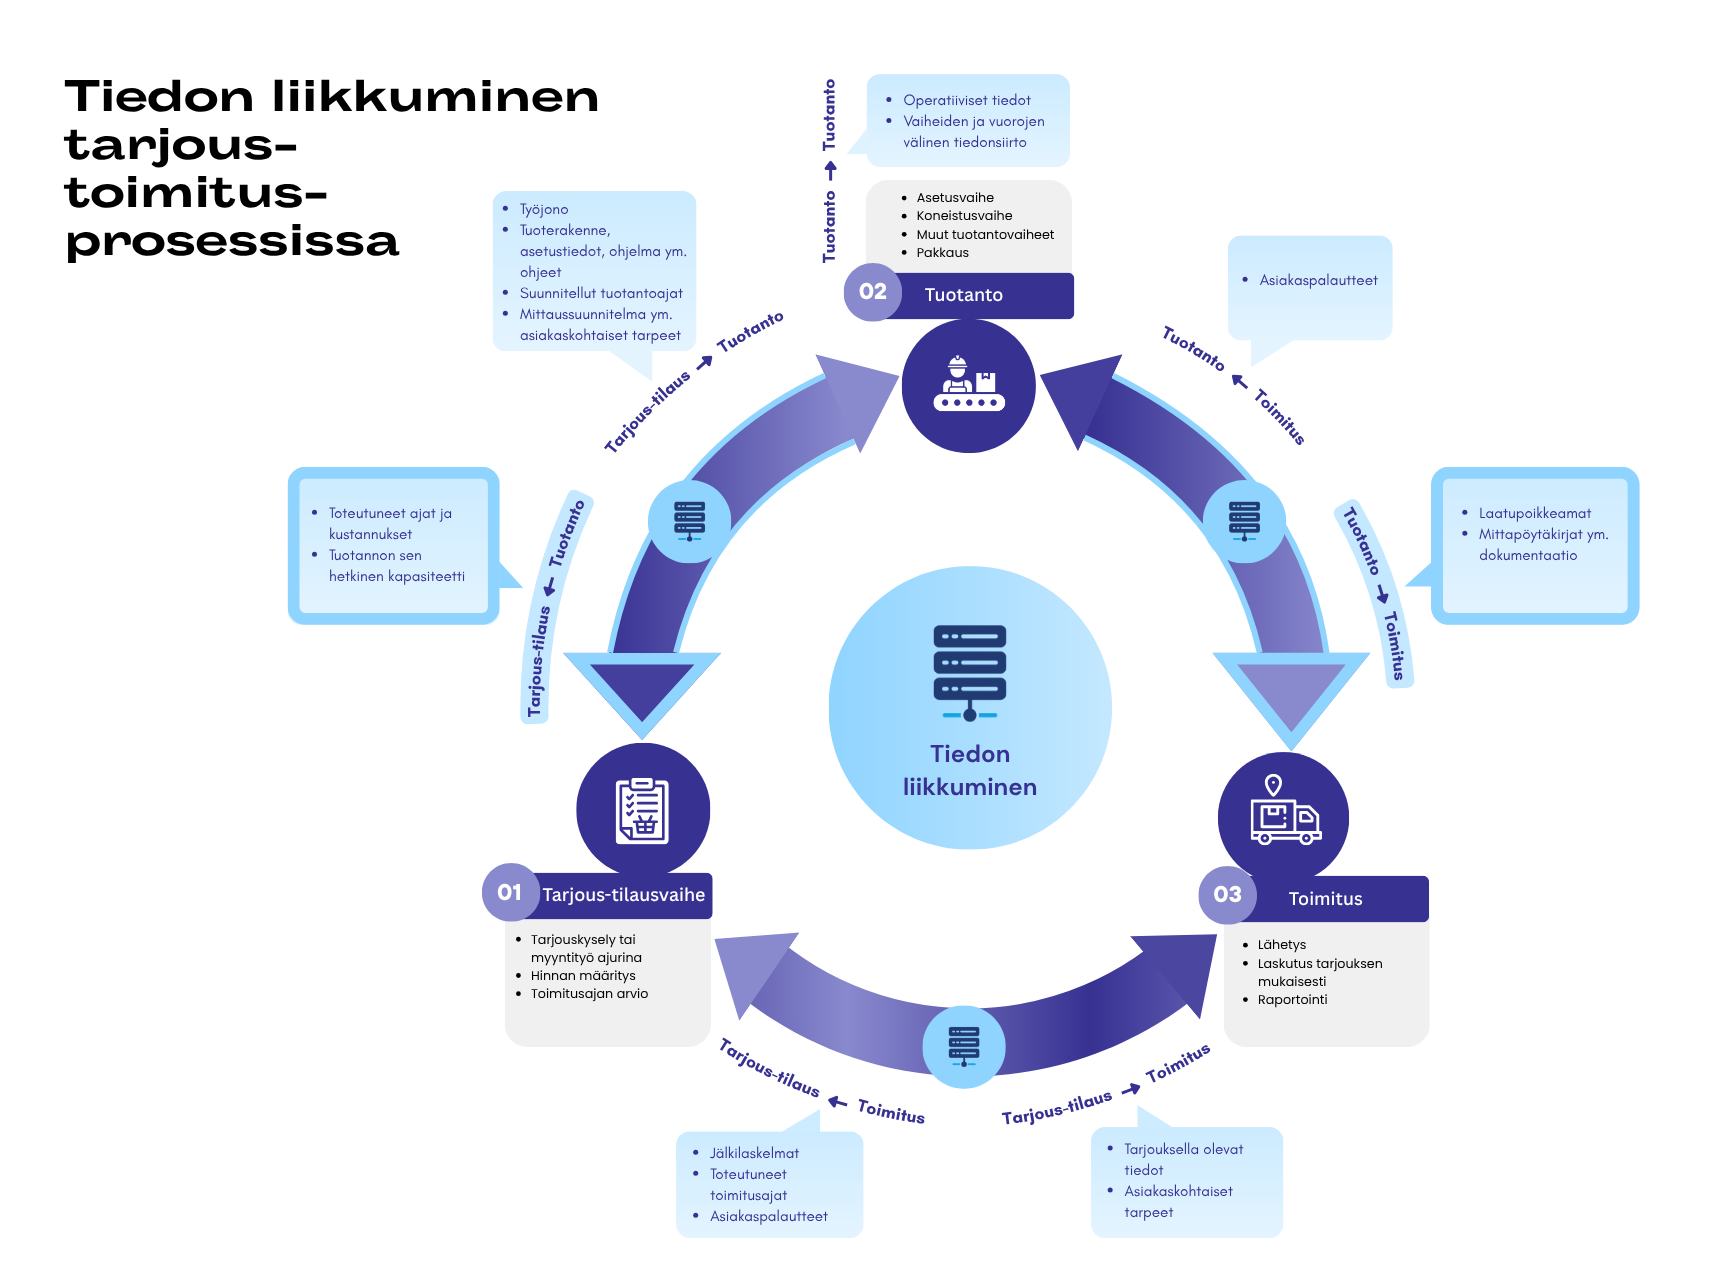
Määrittely ja tavoitteiden asettaminen
Tarjousvaihe
Määrittely ja tavoitteiden asettaminen käynnistää tarjous-toimitusprosessin. Ensimmäisenä vaiheena on tarjouksen tekeminen. Siihen kuuluu materiaalin saatavuuden ja hinnan selvittämistä toimittajilta, tuotteen alustava valmistettavuusanalyysi sekä näiden perusteella tehtävä työvaiherakenne ja vaihekohtaiset aika-arviot. Samalla tehdään tuotannon karkeasuunnittelua, jossa arvioidaan kapasiteetin ja nykyisen työjonon perusteella, milloin tilaus voisi olla valmis toimitettavaksi.
Näin syntyy suunnitelmatietoa tuotteen valmistettavuudesta, materiaalitarpeesta, vaiheistuksesta, vaiheajoista sekä näihin preustuvasta omakustannushinnastaOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset ja läpimenoajastaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat. Asiakkaalle esitetään näiden pohjalta tarjouksessa myyntihinta ja toimitusaika.
Tarjousvaiheen tärkein huomio on, että arviot muuttuvat tarjouksen hyväksymisen myötä käytännössä lupauksiksi ilman, että niiden epävarmuus näkyy missään. Materiaalin hinta ja toimitusaika, työstömenetelmät, työvaiheiden kesto ja läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat ovat siinä hetkessä tehtyjä arvioita, joista ei välttämättä ole täyttä varmuutta. Siitä huolimatta ne muuttuvat vahvistetussa tilauksessa hinnaksi ja toimitusajaksi, joista on sovittu asiakkaan kanssa ja joita ei voida omatoimisesti muuttaa jälkikäteen ilman seuraamuksia. Lähtökohtaisesti asiakas olettaa tämän sopimuksen mukaan, että seuraavallakin kerralla vastaavaa sarjakokoa tilatessa hinta pysyy samana.
Pulikan tarina, osa 1
Pulikan tarina alkaa tarjouspyynnöstä. Asiakas pyytää toimittajaltaan tarjousta sadalle kappaleelle koneistamalla tehtävää koneenosaa, jonka tuotekoodi on ABC1234. Tässä vaiheessa pulikka on piirustus, joka toimii samalla vaatimusmäärittelynä: mitä materiaalia tarvitaan ja paljonko, millä työstömenetelmällä kappale kannattaa tehdä, kuinka kauan asetus- ja koneistusvaiheet kestävät, mitä avustavia työvaiheita tarvitaan ja millä hinnalla työ kannattaa tarjota. Lisäksi täytyy arvioida läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat, jonka sisällä pulikka ehtii kulkea kaikkien vaiheiden kautta tuotannon läpi. Tässä vaiheessa pulikkaa ei vielä fyysisesti ole olemassa, mutta sitä koskevaa tietoa on ehtinyt syntyä jo paljon.
Pulikan tapauksessa tarjouslaskija arvioi, että kappaleen koneistaminen vie kappaleenvaihtoineen yhteensä kolme minuuttia kappaletta kohden. Arvio perustuu hänen omaan näppituntumaansa siitä, mitä valmistusvaiheita tarvitaan ja miten nopeasti ne voisivat onnistua. Valmistukseen suunnitellun koneen konetuntihintaKonetuntihinta (Machine hourly cost). Kustannus per koneen käyttötunti on 60 €, joten yhdelle pulikalle koneistuksen hinnaksi tulee 3 €, eli sadalle kappaleelle 300 €. Lisäksi työ vaatii yhden koko sarjaa koskevan asetuksen, jonka kestoksi arvioidaan 30 minuuttia ja jonka hinnoittelu perustuu 45 € tuntihintaan. Tuotteelle tarvitaan myös alihankinnassa toteutettava pintakäsittely, jonka kustannus yhdelle valmistuserälle on 50 €. Pikainen silmäys työjonoon puolestaan kertoo, että toimitusta voisi lupailla kolmen viikon päähän.
Pulikkaan tarvittava materiaalimäärä perustuu valmiin tuotteen mittoihin, sarjakokoon sekä valmistusvaiheissa tarvittaviin työvaroihin. Pulikan pituus on 70 mm, suurin halkaisija 48 mm ja sitä täytyy koneistaa molemmista suunnista. Materiaaliksi on päätetty kylmävedetty S355 rakenneteräs, jolloin lähin tangon standardikoko on halkaisijaltaan 50 mm. Työvaraksi tarvitaan päänoikaisuun 0,5 mm per puoli per kappale + aihioiden sahaukseen sahanterän verran, eli 1,8 mm per kappale. Yhteensä pulikoita on tilattu 100 kpl, joten materiaalia tarvitaan yhteensä 7280 mm. Materiaalia tilataan kuitenkin kerralla kaksi kokonaista tankoa, eli 12 000 mm. Materiaalin kilohinta on 3 €/kg, joten pulikan koko erän osuus materiaalin hinnasta on noin 340 €.
Yhdessä näillä perustiedoilla saadaan muodostettua tarjous, joka perustuu koko erän omakustannushintaan, johon on lisätty tavoiteltu kate. Omakustannushinnaksi saadaan laskettua 878,4 €, jonka päälle tavoitellaan 15 % katetta, jolloin myyntihinnaksi muodostuu ~1010 €, eli 10,10 €/kpl.
Tarjouksen vahvistuttua sen pohjalta luodaan ERP-järjestelmään tilaus, joka saa yksilöllisen tilausnumeron 23456. Tilauksen pohjalta muodostetaan myös uusi työ tuotannon työjonoon odottamaan hienokuormitusta. Myös työnumero luodaan juoksevasti, ja pulikan kohdalla se on 34210.
Materiaalin tilaaminen ja vastaanotto
Materiaalin tilaamisessa syntyy tieto materiaalin toimittajasta, hinnasta, toimitusajasta sekä materiaalin identiteettiä kuvaavista tiedoista, kuten ainestodistuksesta ja siellä ilmaistusta materiaalierän sulatusnumerosta. Samalla luodaan materiaalin jäljitettävyysketjun perusta.
Materiaalin vastaanotossa varmistetaan, että saapunut materiaali vastaa tilausta, ja varastoinnissa se tunnistetaan, merkitään ja sijoitetaan siten, että materiaalitilauksessa syntynyt jäljitettävyysketju linkittyy fyysisiin raaka-aineisiin. Tässä vaiheessa todennetaan, että oikea materiaali todella on saapunut. Samalla syntyy tieto materiaalin saapumisajankohdasta ja varastopaikasta.
Jos materiaalierän tunniste katoaa tässä vaiheessa, sitä ei voida myöhemmin varmasti yhdistää aihioon, valmiiseen kappaleeseen, mittaustulokseen tai asiakkaalle toimitettavaan dokumentaatioon. Tällaisessa tapauksessa se tarkoittaa, ettei kyseistä materiaalia voida enää käyttää niiden asiakkaiden tilauksissa, joiden kanssa tehty sopimus edellyttää jäljitettävyysketjun todennettavuutta.
Pulikan tarina, osa 2
Kun pulikkaa varten tilattu materiaali vastaanotetaan, saapuu tilauksen yhteydessä ainestodistus, josta ilmenee kyseisen materiaalierän kemiallinen koostumus sekä yksilöllinen sulatusnumero. Vastaanotossa vahvistetaan ERP-järjestelmään todellinen saapunut määrä ja sitä vastaava hinta, joka voi erota jonkin verran tilatusta. Hinta per kg pysyy kuitenkin vakiona. Varastoinnin yhteydessä tangot niputetaan yhteen ja niihin tulostetaan liimattava tarra, joka ilmaisee, että tangot kuuluvat samaan erään. Pulikan tapauksessa sulatusnumero oli tällä kertaa 65432, joka on kirjattu myös liimattuun tarraan.
Menetelmäsuunnittelu
Menetelmäsuunnittelussa piirustukset, asiakkaan vaatimukset ja alkuperäinen työajatus muutetaan käytännön toteutustavaksi. Tässä vaiheessa päätetään valmistusmenetelmät, työkaluratkaisut ja kiinnittimet, tehdään työstöohjelmat ja muodostetaan käsitys työn mahdollisista riskeistä. Menetelmäsuunnittelun yhteydessä on usein hyödyllistä tuottaa tuotantoon myös asetus- ja työohjeet, joilla voidaan vakioida menetelmiä, toimintatapoja ja samalla tukea parhaiden käytäntöjen muodostumista ja leviämistä sekä uusien työntekijöiden perehdyttämistä.
Viimeistään tässä vaiheessa tarkennetaan tarjousvaiheen alkuperäistä arviota siitä, missä vaiheissa työ kannattaa tehdä ja minkälaiset vaiheajat ovat realistisia. Menetelmäsuunnittelu määrittää pitkälti sen, millä edellytyksillä työ voidaan tehdä vakioidusti, turvallisesti ja tehokkaasti tuotannossa. Jokainen hyvän suunnittelun ansiosta säästetty sekunti ja materiaaligramma pienentää toteutuneita kustannuksia ja vaikuttaa suoraan työn kannattavuuteen sekä läpimenoaikaan.
Pulikan tarina, osa 3
Menetelmäsuunnittelussa pulikka valmistetaan ensimmäisen kerran, joskin vain tietokoneen ruudulla. Pulikalle tehdään CAM-ohjelmistolla koneistusohjelma, joka toimii samalla myös työstösuunnitelmana. Siitä ilmenee, mitä työvaiheita, kiinnityksiä, työkaluja, työstömenetelmiä ja työstöarvoja tarvitaan, jotta pyörötangosta sahatusta aihiosta saadaan muovattua valmistuskuvan mukainen kappale, jonka muodot, mitat ja laatu vastaavat asiakkaan vaatimuksia. CAM-ohjelman asetukset on haettu kohdalleen siten, että niiden avulla saadaan ohjelman simuloinnin avulla melko luotettava arvio todellisesta koneistusajasta.
Pulikan tapauksessa simuloitu koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä näyttää aluksi 3 minuuttia 42 sekuntia, joka on 23 % enemmän kuin vaiheelle tarjousvaiheessa arvioitiin. Hiljattain työssään aloittanut menetelmäsuunnittelija näkee tämän ERP-järjestelmästä ja kiivaan ajattelusession jälkeen keksii keinon, jolla simuloitua koneaikaa saadaan lyhennettyä lopulta 2 minuuttiin ja 57 sekuntiin. Hän on ylpeä saavutuksestaan, mutta häneltä jää hoksaamatta, että hän tuleekin verranneeksi CAM-ohjelman simuloimaa koneaikaa tarjouksen taustalla olevaan vaiheaikaan. VaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen pitää sisällään koneajan lisäksi myös kappaleen vaihtamiseen kuluvan ajan, joka on pulikan tapauksessa ihmisen tekemää työtä. Sekaannus johtuu siitä, että ERP-järjestelmän tuoterakenteessa on vaiheen kohdalla vain yksi kenttä, ”sykliaikaSykliaika (Cycle time). Aika, joka kuluu yhden kappaleen valmistumiseen tietyssä vaiheessa tai prosessissa”, jonka yksikkö on min/kpl eikä siitä siis käy ilmi, tarkoitetaanko sillä vaiheaikaa vai koneaikaa.
Menetelmäsuunnittelija on tottunut puhumaan koneajasta, kun taas tarjouslaskennassa ja tuotannonohjauksessa puhutaan vaiheajasta, joka kerrottuna kappalemäärällä kertoo sen ajan, jonka kone on varattuna pois muusta tuotannosta ja jonka mukaan tuotantoon kuormittaminen tapahtuu ERP-järjestelmässä.
Tuotannon hienokuormitus
Hienokuormituksessa työvaiheet suunnitellaan ja ajoitetaan joko itse tai jonkin tietojärjestelmän avustamana päivä- tai tuntikohtaisella tasolla kuormitusryhmienKuormitusryhmä (Resource group / Work center group). Ryhmä koneita tai resursseja, joiden kapasiteettia suunnitellaan yhdessä työjonoihin. Ajoitus perustuu käytettävissä olevaan kapasiteettiin, senhetkiseen kuormitustilanteeseen, materiaalin saatavuuteen ja muihin tulossa oleviin töihin. Näiden pohjalta voidaan päivittää myös koko tilauksen sisäinen läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat-arvio, jossa huomioidaan kaikki tarvittavat vaiheet. Samalla tarkentuu, kuinka realistinen asiakkaalle tehty toimituslupaus on suhteessa tuotannon todelliseen tilanteeseen ja onko siihen mahdollista päästä. Joissain tapauksissa lopullinen toimitusaika vahvistetaan vasta hienokuormituksen yhteydessä.
Oman toimitusaika-arvion pettäessä tai asiakkaan pyytäessä jo sovitun toimitusajan aikaistamista voi olla houkuttelevaa sijoittaa työ muiden töiden edelle niin sanottuna kiiretyönä. Suunnitelman ohi kuormittaminen voi tuntua hyvältä asiakaspalvelulta, mutta se aiheuttaa helposti häiriöitä tuotannon virtaukseen. Käytännössä vaikutus voi näkyä ylimääräisinä asetuksina, odotteluna tai muiden töiden viivästymisenä. Nämä kerrannaisvaikutukset voivat lopulta tulla kalliimmiksi kuin se, että asiakkaalle luvataan vain sellainen toimitusaika, josta voidaan pitää kiinni muuta tuotantoa rikkomatta.
Jos töiden kiirehtimistä kuitenkin tehdään, se on tärkeää tehdä näkyväksi. Silloin mahdolliset muihin tilauksiin aiheutuvat viivästykset ja ongelmat voidaan jäljittää ja kytkeä takaisin tehtyyn päätökseen.
Pulikan tarina, osa 4
Hienokuormituksessa pulikka saa paikan tuotannon työjonosta. Tuotannon vaiheista muodostuu polku, jonka kautta pulikan fyysinen versio alkaa hiljalleen muodostua. Alun perin pulikan valmistuserä suunniteltiin valmistettavaksi viikon läpimenoajalla kolmen viikon päähän tarjouksen hyväksymisestä. Asiakas kuitenkin haluaa nostaa työn prioriteettia ja soittaa konepajalle, että tarvitseekin pulikan jo viikon päästä. Yrityksessä suostutaan tähän, koska kyseessä on merkittävä asiakas. Pulikka siirretään heti työjonon kärkeen, ja tuotannolle ilmoitetaan, että valmistus pitäisi saada käyntiin mahdollisimman nopeasti. Meneillään olevat työt keskeytetään, sahaaja alkaa valmistella pulikan aihioita ja koneistaja valmistautuu asetuksen aloittamiseen. Kesken jääneet työt jätetään odottamaan, ja niitä jatketaan, kun pulikan valmistuserä on saatu tehtyä.
Paitsi että määrittelyvaiheessa toimitetaan asiakkaalle tarjous, siinä asetetaan myös työn taloudelliset, tekniset ja ajalliset raamit. Taloudelliset raamit määrittävät, paljonko valmistus, materiaalit ja alihankinta saavat enintään maksaa yritykselle, jotta työstä jää vielä katetta. Tekniset raamit määrittävät, millä reunaehdoilla valmistuksen on onnistuttava, jotta taloudellisissa tavoitteissa pysytään. Ajalliset raamit taas kertovat, mihin mennessä tilauksen pitää olla asiakkaalla, jotta vältetään mahdolliset sanktiot ja toimitusvarmuuden heikkeneminen.
Kaikki tämä täytyy tehdä tasapainoilemalla tarjouksen kilpailukyvyn ja oman tuotannon todellisen kyvykkyyden välillä. Haasteena on tunnistaa ja tunnustaa tämä kyvykkyys silloin, kun käytettävissä on datan sijasta lähinnä tuntemuksia ja arvioita.
Jos tarjous perustuu vääriin olettamuksiin esimerkiksi menetelmistä, vaiheajoista, materiaalista tai kapasiteetista, voidaan sitä verrata ilman perustuksia rakennettavaan taloon. Silloin on luotu ongelma, jonka juurisyytä voi olla vaikeaa havaita. Tästä koituvat oireet ilmenevät todennäköisimmin heikentyneenä katteena tai myöhästyneenä toimituksena. Todellista ongelmaa, eli pieleen mennyttä arviota saatetaan myös kiertää luomalla ylimääräistä painetta menetelmäsuunnitteluun tai tuotannonohjaukseen.
Määrittelyyn ja tavoitteiden asettamiseen kannattaakin panostaa mieluummin ennakoivasti, esimerkiksi hyödyntämällä tarjousta laatiessa aiempien samankaltaisten töiden toteumatietoa, menetelmäsuunnittelusta saatavaa simuloitua tietoa tai muuta saatavilla olevaa faktatietoa. Onnistunut määrittely ei vielä takaa koko työn onnistumista, mutta se on paras keino rakentaa onnistumisen edellytykset.
Materiaalin osalta määrittelyvaiheessa luodaan jäljitettävyyden lähtökohdat ja tavoitellaan selkeän varastoinnin avulla sitä, että jäljitettävyysketjun jatkaminen tuotannon puolella on mahdollisimman helppoa ja yksiselitteistä.
IT:n ja tiedonhallinnan näkökulmasta määrittelyvaiheen tärkein tehtävä on dokumentoida lähtötiedot ja sitä kautta luoda vertailupohja myöhempiä vaiheita varten. Oleellisia tietoja ovat toimitusaika- ja hinta-arviot sekä suunnitellut vaiheajat, valmistumispäivät ja konevalinnat. Parhaassa tapauksessa tiedot tallentuvat oletuksena ERP-järjestelmään, mutta erillisiä taulukkolaskentasovelluksia käytettäessä vaiheiden tukitoimiin, kuten tarjouslaskentaan, on riski, että lähtötietoja ei saada linkitettyä myöhemmissä vaiheissa toteumatietoihin.
Toteumatiedon tuottaminen
Aihioiden valmistelu
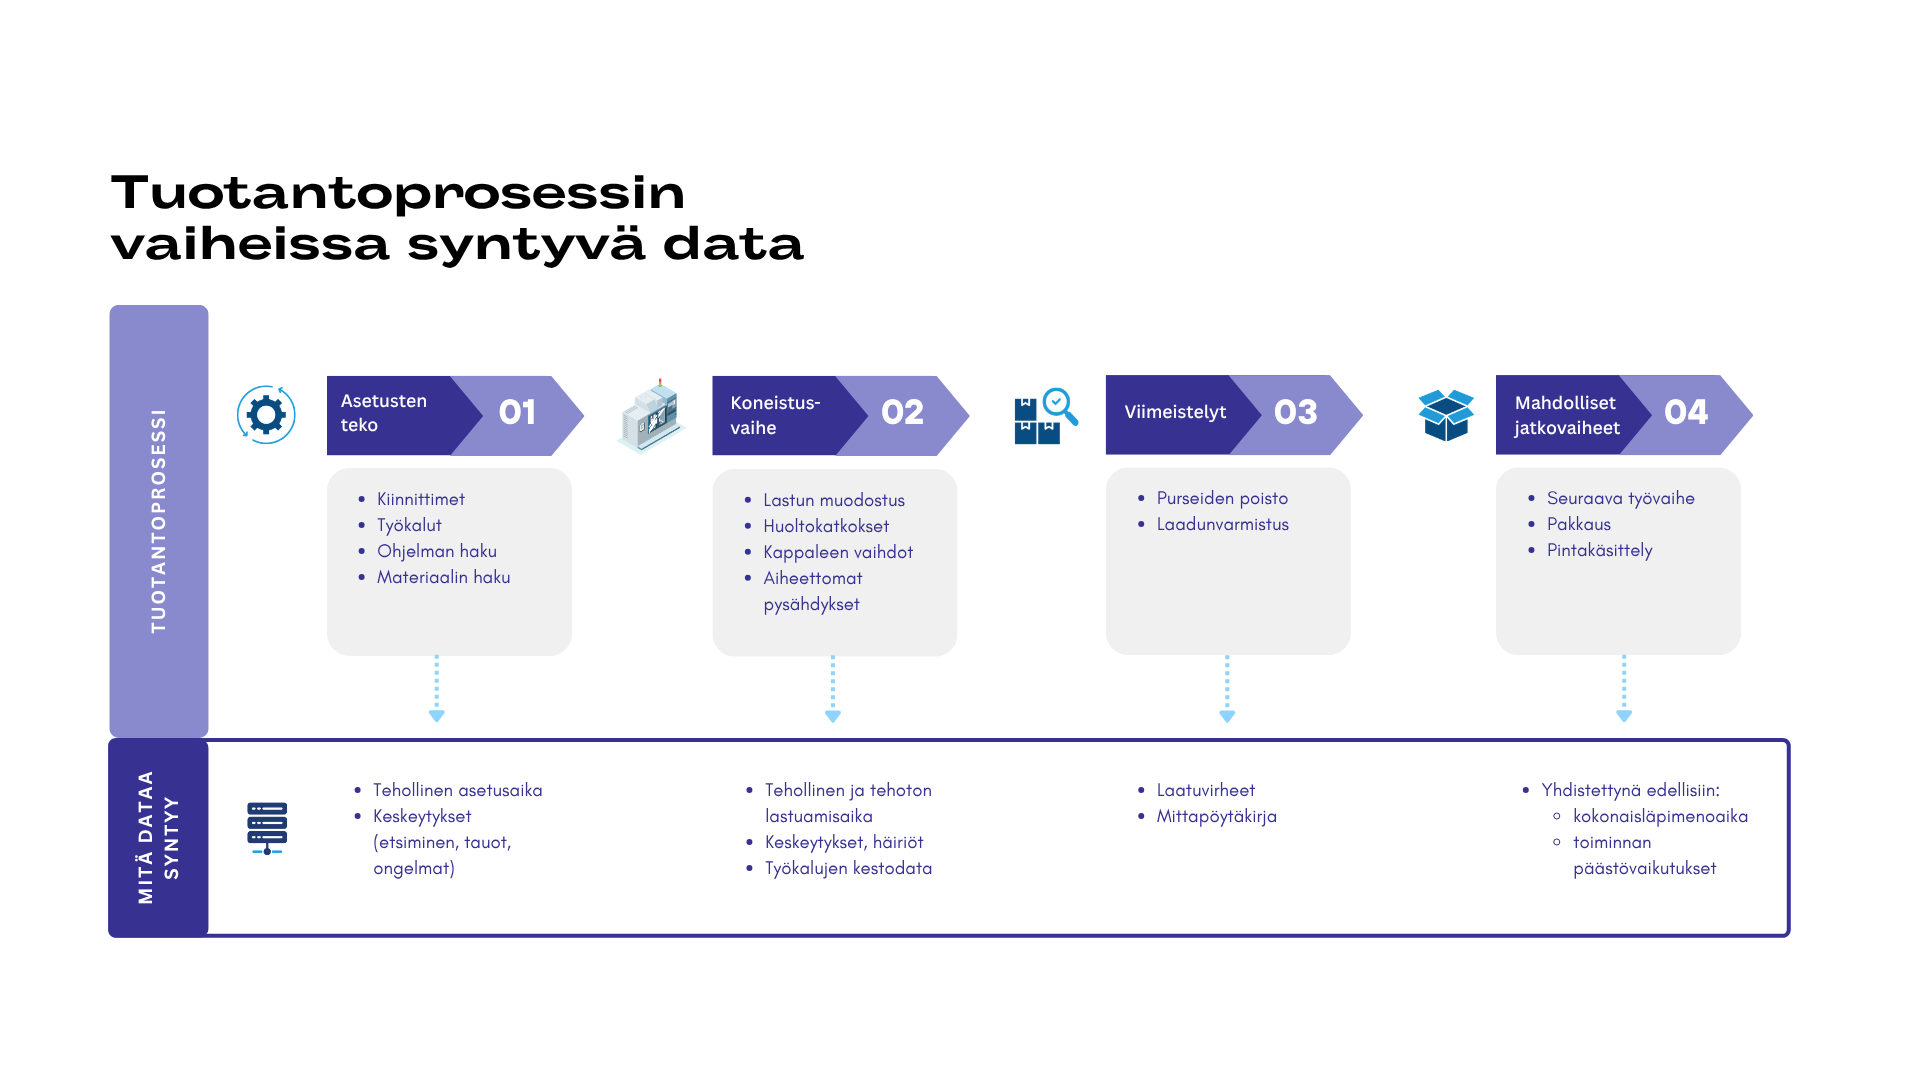
Toteumatiedon tuottaminen käynnistyy, kun työhön on tarvittavat tuotannontekijätTuotannontekijä (Factor of Production). voimavara tai resurssi, jota käytetään tavaroiden ja palveluiden eli hyödykkeiden tuottamisee ja ensimmäinen tuotantovaihe alkaa. Usein tämä tarkoittaa aihioiden valmistelua, jossa raaka-aine sahataan tai valmiit aihiot kerätään varastosta ja toimitetaan seuraavia työvaiheita varten. Samalla jäljitettävyysketjua jatketaan kirjaamalla, mistä erästä aihiot on otettu. Sahauksessa puolestaan syntyy tietoa toteutuneesta materiaalinkäytöstä ja mahdollisesta hukasta.
Pulikan tarina, osa 5
Pulikan tapauksessa aihioiden valmistelu käynnistyy siitä, että sahaaja hakee oikealta varastopaikalta pulikkaan varatut raaka-aineet ja merkitsee ERP-järjestelmään, että tähän kyseiseen valmistuserään pulikkaa on käytetty varastosta materiaalierää 65432. Samalla kyseisen materiaalierän hankintakustannus yhdistyy käsillä olevan pulikan valmistuskustannuksiin.
Sahauksen jälkeen sahaaja vahvistaa ERP-järjestelmään, paljonko materiaalia todellisuudessa käytettiin ja kuinka paljon hukkaa syntyi. Materiaalia oli hankittu 12 m, joten varastoon jäi seuraavia tilauksia odottamaan vielä noin 4,7 m. Sahaaja varmistaa, että varastoon jäljelle jäävässä materiaalissa säilyy materiaalierän merkintä, jotta sitä voidaan käyttää myös tulevissa tilauksissa.
Asetusvaihe
Asetusvaiheessa saatetaan kone, kiinnitys, ohjelma, työkalut, mittavälineet ja materiaali siihen tilaan, että koneistus voidaan aloittaa. Samalla syntyy toteumatietoa asetuksen kestosta, viiveistä, niiden syistä sekä muista mahdollisista poikkeamista. Mahdolliset puutokset ohjeissa tai työvälineissä, epäselvät revisiotiedot, väliin kuormitetut kiiretyöt tai muut käytännön haasteet voivat ilmetä esimerkiksi viiveinä, poikkeamina tai ylimääräisenä työnä.
Tiedon näkökulmasta pelkkä kirjaus “asetus kesti 95 minuuttia eikä 60 minuuttia” ei vielä riitä kehittämiseen. Sen lisäksi täytyy tietää, johtuiko ylitys puuttuvasta työkalusta, epäselvästä ohjeesta, väärästä ohjelmaversiosta, odottavasta materiaalista vai siitä, että vaiheen kesto oli alun perin arvioitu väärin.
Pulikan tarina, osa 6
Pulikkaa varten tehty asetustyö saadaan valmiiksi juuri ajoissa, kun aihiot saapuvat sahauksesta. Periaatteessa aikaa olisi pitänyt olla runsaasti, mutta pulikan siirtäminen työjonon kärkeen muutti tilanteen. Edellinen työ jouduttiin lopettamaan kesken ja sen jäljet siivoamaan, mikä vei ylimääräistä aikaa. Lisäksi pulikkaa varten tarvittavaa uranpistotyökalua oli lainattu toiselle koneelle pari viikkoa aiemmin, eikä sitä ollut muistettu palauttaa. Sen etsimiseen kuluu vielä lisää aikaa.
Koneistaja ei kiireen keskellä muista leimata asetusta aloitetuksi ERP-järjestelmään ennen kuin aihiot saapuvat. Kun hän leimaa asetuksen valmiiksi, vaiheen kestoksi muodostuu 27 minuuttia eli melko lähelle alkuperäistä 30 minuutin arviota. ERP-järjestelmässä on määritetty, että jos vaihe viivästyy tai nopeutuu yli 20 % suunnitellusta, järjestelmä pyytää poikkeamalle valmiiksi määritetyn syykoodin sekä vapaaehtoisen kommentin. Koneistaja kuitenkin tietää, että todellinen aika oli leimattua pidempi. Siksi hän kirjoittaa kommentin, jossa arvioi todellisen keston olleen noin 45 minuuttia. Arvioon hän laskee mukaan uranpistotyökalun etsinnän. Tarkkaa käsitystä ajasta hänellä ei kuitenkaan ole, koska hän ei katsonut kelloa aloittaessaan.
Koneistaja ei myöskään huomioi asetuksessa edellisen työn jälkien siivoamiseen kulunutta aikaa, koska tällaisia tilanteita varten ei ole erillistä ohjeistusta. Hän tekee siksi tilannekohtaisen päätöksen: asetusaikaan lasketaan vain suoraan tämän työn asetukseen kuluva aika. Siivoamiseen kulunut aika kirjautuu kesken jääneelle työlle. Työnjohto huomaa kommentin, korjaa leimauksen kestoksi 45 minuuttia ja kirjaa viivästymisen syyksi työkalujen etsimisen. Siivoamiseen kulunut aika jää puolestaan kokonaan dokumentoimatta.
Koneistusvaihe
Koneistusvaiheessa syntyy sekä varsinainen arvonmuodostus että suuri osa työn toteumaa kuvaavasta tiedosta. Haasteena voi olla, että vaiheen toteumatiedot jäävät liian karkeiksi. Jos näkyviin jäävät vain ihmisten kirjaamat työvaiheleimaukset, tunnistamatta jää helposti se, mitä koneilla todellisuudessa tapahtui milloinkin ja miksi.
Vaiheesta oleellista kerättävää tietoa ovat vaiheen kokonaisaika, arvoa lisäävä koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä, odottelu, vaihtoajat, häiriöt, tauot sekä mahdolliset koneen ulkopuoliset lisätyöt, kuten kappaleille käsin tehtävä viimeistely. Lisäksi poikkeamat ja ongelmat pitäisi pystyä erittelemään syyn ja keston mukaan.
Teknisiä ratkaisuja tietojen keräämiseksi löytyy jo useita, mutta nekään eivät yleensä vielä kuvaa luotettavasti ilman työntekijän panostusta, mihin muu kuin koneen käyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan todellisuudessa kului: asetukseen, odotukseen, mittaukseen, koneistusohjelman muokkaukseen vai suunniteltuihin taukoihin.
Jos johonkin, niin juuri koneistusvaiheen tiedonkeruuseen kannattaa panostaa, sillä vaihe vaikuttaa tyypillisesti eniten työn toteutuneeseen omakustannushintaan ja sitä kautta myös työn kannattavuuteen. Vaikka kaikkiin puutteisiin ei vielä olekaan valmista ratkaisua, ei se estä panostamasta jo nykyisin saatavissa olevan datan keräämiseen ja sen laatuun.
Monen käyttökohteen kannalta pitkälle päästään jo sillä, että kerätään tuotantokoneesta systemaattisesti toteutuneita koneaikoja ja poikkeamia ja onnistutaan kytkemään ne ERP-järjestelmästä löytyviin suunniteltuihin töihin sekä sinne tallentuneisiin vaiheleimauksiin. Tämä edellyttää kuitenkin vakioituja ja kurinalaisia toimintatapoja sekä selkeitä käytäntöjä.
Pulikan tarina, osa 7
Asetusvaiheen valmistuttua pulikan koneistus päästään aloittamaan. Sahatusta aihiosta poistetaan materiaalia, kunnes kappaleen muodot ja mitat alkavat vastata piirustusta.
Ensimmäisten kappaleiden aikana koneistaja huomaa, että ohjelma toimii pääosin suunnitellusti. Kappaleen vaihto, kiinnityksen puhdistus ja ensimmäisten kappaleiden tiheä mittaaminen vievät kuitenkin enemmän aikaa kuin suunnitelmassa oli huomioitu. Varsinainen koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä asettuu lähelle CAM-ohjelman simuloimaa aikaa, mutta kappalekohtainen vaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen on lähempänä neljää minuuttia tuotannonohjauksen suunnitteleman kolmen minuutin sijaan.
Työvaiheen aikana työstöarvoja joudutaan lisäksi hienosäätämään, koska uran pinnanlaatu ei ensimmäisillä kappaleilla täytä valmistuskuvan mukaisia vaatimuksia. Varsinaista hylkyä ei synny, mutta ensimmäisiin kappaleisiin käytetään normaalia enemmän mittaus- ja säätöaikaa. Tämä aika näkyy ERP-järjestelmässä vain työvaiheen kokonaiskestona, ellei sitä kirjata erikseen poikkeamana tai kommenttina.
Kun sadan kappaleen erä valmistuu, koneistaja leimaa koneistusvaiheen valmiiksi. Toteutunut työvaiheen kesto on selvästi suunniteltua pidempi. Koneen itse tuottamasta datasta nähdään kuitenkin, että CAM-ohjelmalla simuloitu koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä-arvio osui hyvin lähelle oikeaa: lopullinen kappalekohtainen koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä oli 2 minuuttia 59 sekuntia (tavoite 2 minuuttia 57 sekuntia). Vaiheajan merkittävä ero syntyi pääosin kappaleen käsittelystä, lyhyistä pysähdyksistä ja ensimmäisten kappaleiden säätämisestä. Koneistaja kirjaa havaintonsa ERP-järjestelmään erillisenä kommenttina työn valmistumista kuitatessaan.
Laadunvarmistus
Laadunvarmistuksessa todennetaan, vastaako valmis kappale vaatimuksia. Vaihe voi olla erillinen tai sisältyä koneistusvaiheeseen. Tietoa syntyy mittaustuloksista, hyväksynnöistä, hylkäyksistä, poikkeamista ja prosessin vaihtelusta kappaleen näkökulmasta.
Koneistusvaiheeseen sisältyvä laadunvarmistus tarkoittaa usein valmiiden kappaleiden mittaamista käsimittavälineillä ja operaattorin itse tekemiä merkintöjä tietojärjestelmiin tai mittapöytäkirjoihin. Erillisenä vaiheena toteutettavassa laadunvarmistuksessa mittatiedon tuottaa usein esimerkiksi automaattinen koordinaattimittakone.
Laadunvarmistuksessa jäljitettävyysketju nousee jälleen esiin, sillä tarkimmin seurattavissa tuotteissa myös valmiit kappaleet ja niiden toteutuneet laatutiedot tulee kyetä linkittämään yksittäisiin aihioihin.
Laatutiedolla on kaksi erilaista käyttötarkoitusta. Ensimmäinen on todentava: pystytään osoittamaan asiakkaalle, että kappale täyttää vaatimukset. Toinen on ohjaava: pystytään havaitsemaan ajoissa esimerkiksi työkaluihin tai työstömenetelmiin liittyvä ongelma ja reagoimaan siihen, jos mitta alkaa ajautua kohti toleranssirajaa.
Pulikan tarina, osa 8
Koneistusvaiheen aikana koneistaja täyttää pulikasta sähköistä mittapöytäkirjaa, johon kirjataan sarjan aikana viidestä satunnaisotannalla valitusta kappaleesta kaikki piirustuksen mukaiset mitat. Mittapöytäkirja välittää tiedot kappaleen taustalla olevaan mittatietokantaan, johon on tarkoitus kerätä systemaattisesti mittatietoja aina kun pulikkaa valmistetaan.
Työstöarvojen hienosäädön jälkeen kappaleet ovat hyväksyttäviä, mutta sarjan aikana yksi toleroiduista mitoista alkaa äkillisesti lähestyä toleranssirajaa, vaikka työkalulla näyttäisi olevan jäljellä suunniteltua kestoikää vielä kymmenisen minuuttia. Koneistaja tarkastaa ja vaihtaa teräpalan, jonka jälkeen mitta asettuu lähemmäs toleranssialueen keskikohtaa.
Jos seuraavissa valmistuserissä havaitaan sama ilmiö mitan äkillisestä poikkeamisesta, voidaan kerättyä tietoa käyttää esimerkiksi työkalun vaihtovälin, työstöarvojen tai mittaustiheyden tarkentamiseen.
Mittaustulokset kirjataan mittapöytäkirjaan ja linkitetään nimikkeeseen ABC1234, työnumeroon 34210, koneistusvaiheeseen sekä materiaalierään 65432. Näin myös mittaustietoMittaustieto (Measurement data). Mittausjärjestelmistä saatu data, joka kuvaa prosessin tai tuotteen ominaisuuksia linkittyy osaksi samaa jäljitettävyysketjua, joka dokumentoidaan ja toimitetaan lopulta asiakkaalle.
Alihankinta
Alihankinnassa tuote siirtyy hetkellisesti omien seinien ulkopuolelle, jolloin näkyvyys työhön heikkenee. Tiedon näkökulmasta kyse on myös rajapintakohdasta: osa datasta syntyy toisen yrityksen järjestelmiin tai liikkuu ostolaskuissa ja sähköposteissa. Siksi jo tilausvaiheessa on tärkeää määrittää, mitä tietoa alihankkijalta tarvitaan, missä muodossa se toimitetaan ja miten se linkitetään omissa järjestelmissä olevaan tilaukseen. Tärkeitä tietoja ovat esimerkiksi luvattu ja toteutunut toimituspäivä, toteutunut hinta, mahdolliset poikkeamat sekä mittaus- tai käsittelytodistukset.
Pulikan tarina, osa 9
Koneistuksen ja mittauksen jälkeen pulikat lähetetään pintakäsittelyyn, eli pulikan tapauksessa mustapassivointiin. Mukaan lähtee lähete, jossa yksilöidään nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa, tilaus, kappalemäärä ja tarvittava käsittely. Samalla yrityksen omaan järjestelmään jää tieto siitä, milloin erä lähti alihankintaan.
Alihankkija toimittaa erän päivän myöhemmin kuin oli luvattu, koska äkillinen työjärjestyksen muuttaminen on aiheuttanut hankaluuksia myös heidän tuotannonohjaukseensa. Tämä kiristää pulikan jo valmiiksi kiirehdittyä aikataulua entisestään. Aikanaan alihankkijalta saapuu ostolasku, joka linkitetään ERP-järjestelmässä pulikan tilaukseen 23456.
Pakkaus ja toimitus
Pakkaus ja toimitus päättävät fyysisen valmistusketjun. Tässä vaiheessa syntyy tieto toteutuneesta toimitusajasta ja toimitussisällöstä. Samalla muodostuu yksi datapiste usean päähankkijan käyttämään toimitusvarmuusmittariinToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa, jolla mitataan eri toimittajien luotettavuutta.
Asiakkaan näkökulmasta toimitus on valmis vasta silloin, kun kappaleiden lisäksi perillä on myös vaadittu dokumentaatio, joka yhdistyy oikealla tavalla toimitettuihin tuotteisiin.
Pulikan tarina, osa 10
Kun pulikat palaavat pintakäsittelystä, pakkaamossa tarkistetaan kappalemäärä, toimitusosoite ja mukaan vaadittavat dokumentit. Toimituksen mukaan liitetään lähete, ainestodistus sekä mittapöytäkirja. Samalla syntyy uusi datapiste toimitusvarmuusmittariin, joka kuvaa yrityksen kykyä toimittaa tuotteet asiakkailleen oikeaan aikaan ja sovitun laadun mukaisesti.
Pulikka saadaan lopulta toimitettua juuri ja juuri asiakkaan toivomassa aikaistetussa aikataulussa, mutta ei ilman ylimääräisiä kustannuksia. Työn siirtäminen työjonon kärkeen on aiheuttanut viivästyksiä myös pariin seuraavaan työhön. Lisäksi se on aiheuttanut runsaasti ylimääräistä työtä, sillä meneillään olevia töitä on pitänyt keskeyttää ja tehdä asetukset uudemman kerran. Vaikka välillisiä seurauksia on pyritty raportoimaan mahdollisimman kattavasti ERP-järjestelmän syykoodien ja kommenttien avulla, niistä aiheutuneita kustannuksia ei ole helppo määritellä, saati saada liitettyä pulikan tilaukselle.
Toteumatiedon tuottaminen on vaihe, jossa määrittelyvaiheen oletukset kohtaavat käytännön tekemisen. Samalla syntyy rehellinen näkymä siihen, mikä on yrityksen todellinen kyvykkyys. Lisäksi paljastuu, kuinka hyvin jäljitettävyysketju on pysynyt kasassa.
Nykyisellään datankeruu perustuu tyypillisesti siihen, että kerätään tietoa siitä, mitä tapahtui tai kuinka paljon esimerkiksi vaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen venyi. Tiedon hyödyllisyys kasvaa olennaisesti, kun voidaan vastata myös kysymykseen: miksi näin tapahtui tai mistä jokin johtuu? Jos vaihe venyy, pitäisi poikkeaman ja sen keston lisäksi pystyä kuvaamaan, johtuiko ongelma materiaali- tai työkalupuutteista, puutteellisista ohjeista, koneen häiriöstä, välissä tehdystä kiiretyöstä vai liian lyhyeksi arvioidusta vaiheajasta.
Useimmat nykyaikaisista ERP- tai tuotannon seurantajärjestelmistä tukevat erilaisten työhön liittyvien poikkeamien ja ongelmien raportointia esimerkiksi ennalta määritettyjen syykoodien avulla. Haasteena on kuitenkin saada poikkeamien syiden lisäksi raportoitua niiden taloudelliset vaikutukset riittävän luotettavasti, jotta tuotteiden kannattavuuslaskenta ei vääristy.
Vaatimus tarkemmalle tiedolle tulee nykyään myös asiakkaiden suunnasta. Toimitettujen tuotteiden lisäksi on yhä useammin pystyttävä toimittamaan luotettava tieto tuotteen laadusta, materiaalin jäljitettävyydestä sekä valmistuksen aiheuttamista hiilidioksidipäästöistä. On hyvä varautua myös siihen, että reklamaatiot voivat koskea toimitettujen tuotteiden sijaan toimitettua tietoa ja sen laatua.
Tulevaisuudessa vaatimukset voivat tiukentua entisestään. Dokumenttien sijaan voidaan joutua toimittamaan vakiomuotoisia datatuotteita, joiden toimitus ei tapahdu tilauksen mukaan liitettävillä paperilomakkeilla, vaan ohjelmistojen rajapintojen kautta.
Oppiminen
JälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen
JälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen on tarjous-toimitusprosessin oppimispiste. Siinä määrittelyvaiheessa syntyneet oletukset ja tuotannossa syntynyt toteumatieto tuodaan yhteen, jolloin voidaan arvioida työn onnistumista suhteessa tavoitteisiin ja oppia, mitä seuraavalla kerralla pitäisi tehdä toisin. Konkreettisesti tämä tarkoittaa toteutuneiden raaka-aineen ja alihankinnan hintojen, oman tuotannon materiaalinkäytön sekä työvaiheiden keston vertaamista siihen, mitä tarjousvaiheessa arvioitiin. Samalla voidaan tarkastella tilauksen taustalla olleita työvaiheita kokonaisuutena ja käydä läpi niihin liittyvät raportoidut ongelmat, poikkeamat ja kehitysehdotukset.
Jos tietoketju on saatu säilymään ehjänä tarjousvaiheesta jälkilaskentaan asti, muodostaa ensimmäinen valmistuserä myös ensimmäisen palautekierroksen. Sen avulla tarkentuu käsitys työn todellisesta omakustannushinnasta, läpimenoajasta, menetelmävalintojen toimivuudesta ja siitä, missä kohtaa havaittiin poikkeamia tai ongelmia. Tämän perusteella voidaan tehdä seuraavaa kertaa varten tarkennuksia tarjouslaskentaan, kuormituspäätöksiin ja menetelmäsuunnitteluun.
Yksittäinen työ ei kuitenkaan vielä riitä kertomaan, mikä on prosessin tai koneen yleinen suoritustaso ja mitkä ovat toistuvia ilmiöitä. Se antaa ensimmäisen vertailupisteen, mutta varsinainen tietämys yrityksen todellisesta kyvykkyydestä, kapasiteetista, laadun vaihtelusta ja kannattavuuden ajureista alkaa muodostua vasta silloin, kun samankaltaisista töistä kertyy useita vertailukelpoisia havaintoja.
Pulikan tarina, osa 11
Kun pulikat on lopulta saatu valmiiksi ja toimitettua asiakkaalle, on aika tehdä yhteenveto tilauksesta ja sen kannattavuudesta. Tarjousvaiheessa koneistusvaiheen kestoksi arvioitiin 330 minuuttia: vaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen oli kolme minuuttia kappaleelta ja asetusajaksi arvioitiin 30 minuuttia. Toteumatiedon perusteella nähdään, että koneen varsinainen käyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan oli 2 minuuttia 59 sekuntia kappaletta kohden, mutta keskimääräinen vaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen venyi kolmeen minuuttiin ja 52 sekuntiin käsittelyn, mittauksen ja pienten pysähdysten takia. Asetuksen osalta alkuperäinen leimaus olisi näyttänyt melko hyvältä, sillä kesto oli 27 minuuttia. Koneistajan kommentin perusteella työnjohto korjasi sen kuitenkin 45 minuuttiin.
Materiaalin osalta kulutus vastasi pääosin suunnitelmaa, ja jäljelle jääneelle tangolle säilyi jäljitettävyys materiaalierään 65432. Myös alihankinnan toteutuneet kustannukset vastasivat suunniteltuja. Huomiotta jäivät kuitenkin toimituksen kiirehtimisestä aiheutuneet häiriöt ja viivästykset muihin tilauksiin, joita ei saatu kohdistettua pulikan kustannuksiksi.
Lopullisen laskennan mukaan omakustannushinnaksi tuli 995,90 €, kun edellä mainitut asiat huomioitiin, alkuperäisen 878,4 € sijaan. Näin ollen työstä jäi myyntihinta huomioiden katetta suunnitellun 15 % sijaan vain 1,6 %. Mikäli välilliset vaikutukset työn kiirehtimisestä olisi saatu tehtyä näkyväksi, myös kate olisi hyvin todennäköisesti painunut pakkasen puolelle.
Eurojen sijaan työstä jäi käteen ennen kaikkea oppia siitä, missä toimintaa tulee kehittää jatkoa ajatellen. Tästä esimerkistä saatiin kaksi keskeistä oppia. Ensinnäkin tarjouslaskennan, tuotannonohjauksen, menetelmäsuunnittelun ja tuotannon on tärkeää käyttää samoja vaiheisiin liittyviä termejä ja varmistaa, että kaikki ymmärtävät ne samalla tavalla. Toiseksi päätösten välillisiä vaikutuksia ja kustannuksia pitää saada näkyvämmiksi, jotta töiden kannattavuus ei vääristy.
Pulikan tarina yksittäisenä tilauksena päättyy jälkilaskentaan, mutta tietoketjun näkökulmasta se on osa toistuvaa jatkumoa. Kun asiakas tilaa pulikkaa seuraavan kerran, yrityksellä on näppituntuman lisäksi käytössään faktaan perustuvaa vertailupohjaa onnistumisista ja havaituista ongelmista. Samoja oppeja voidaan hyödyntää myös muissa tilauksissa. Keskeistä onkin se, saadaanko ensimmäisestä palautekierroksesta muodostettua uusi toimintatapa, jossa seuraava tarjous, menetelmäsuunnitelma ja kuormituspäätös perustuvat aiempaa parempaan tietoon.
Tietämys muodostuu toistuvista tilauksista
Konepajojen arki koostuu tyypillisesti suurelta osin toistuvista tuotteista. Tiedon näkökulmasta suurin arvo syntyy siitä, että töistä kertyy tilaus toisensa jälkeen vertailukelpoista dataa. Silloin voidaan alkaa tunnistaa ilmiöitä, kuten vaiheaikojen toistuvaa venymistä, laatupoikkeamien kasaantumista ja sitä, mitkä tuotteet tai asiakkuudet sitovat paljon kapasiteettia suhteessa katteeseen.
Tietoa voidaan käyttää esimerkiksi hinnoittelun ja tuotannonohjauksen tarkentamiseen, turhan työn vähentämiseen, tuotannon virtauksen parantamiseen ja lopulta viivan alle jäävän katteen kasvattamiseen.
Kertynyt data auttaa myös erottamaan kertaluontoiset poikkeamat ongelmista, joiden juurisyyt tulisi selvittää ja ratkaista. Yksittäisessä tilauksessa 10 prosenttia arvioitua pidempi vaiheaikaVaiheaika (Operation time / Process time). Aika, joka kuluu yhden työvaiheen suorittamiseen voi olla normaalia satunnaista vaihtelua, joka ei aiheuta erityisiä toimenpiteitä. Jos taas sama ilmiö toistuu viidessä seuraavassa tilauksessa samalla nimikkeellä, kyse ei enää ole satunnaisesta vaihtelusta vaan tarjouslaskennan, menetelmän, työkaluratkaisun tai kuormituksen lähtötiedon ongelmasta.
Datan laatu määrittää käytettävyyden
Avainasemassa tietämyksen muodostumisen kannalta on kuitenkin, että data todellakin on vertailukelpoista. Jos revisio, kone, menetelmä tai kirjaustapa muuttuu, mutta muutosta ei tehdä näkyväksi, data voi näyttää toistuvalta, vaikka todellisuudessa verrataan eri asioita.
Kahden eri logiikalla kirjatun työleimauksen vertaaminen on yhtä mielekästä kuin omenoiden vertaaminen päärynöihin. Jos toinen työaikaleimaus sisältää työn keskeytykset ja tauot, ja toisessa ne kirjataan erikseen, vertailu vääristyy. Sama koskee mittausdataa: jos mittaustuloksia yritetään seurata ja ohjata tilastollisesti mutta työstökone vaihtuu sarjojen välissä, menettää datakin merkityksensä.
Ongelmat voivat liittyä myös tiedon yhdistettävyyteen. Jos esimerkiksi työstökoneista kerättävä data ryhmittyy työstöohjelman nimen mukaan ja tiedot pitäisi saada yhdistetty ERP-järjestelmästä saatavaan tuotteen perustietoon, tarvitaan yhdenmukaisia nimeämiskäytäntöjä. ”Pulikka”-nimistä ohjelmaa on hankala yhdistää nimikekoodiin ABC1234.
Dataa yleensä löytyy, mutta ongelmat liittyvät usein siihen, ettei se kuvaa riittävän tarkasti oikeaa ilmiötä, siihen ei voida luottaa tai sitä ei pystytä yhdistämään oikeaan asiayhteyteen. Syynä voi olla, että tietoa jää kokonaan kirjaamatta, sitä kirjataan liian suurpiirteisesti tai vaihtelevilla periaatteilla, sitä tallentuu eri järjestelmiin eri logiikalla ja epäselvillä termeillä tai se irtoaa alkuperäisestä yhteydestään.
Datan käyttökelpoisuutta voidaan tarkastella esimerkiksi seuraavien näkökulmien kautta:
- Validiteetti, oikea ilmiö: kuvaako data todella sitä, mitä sillä halutaan johtaa? Esimerkiksi koneen käyntitila ei yksin kerro työvaiheen tuottavuudesta, jos asetusta, mittausta, odottelua ja korjaavaa työtä ei eroteta toisistaan.
- Reliabiliteetti, sama kirjaustapa: syntyykö data samalla logiikalla eri vuoroissa, koneilla ja henkilöillä? Jos tauot ja keskeytykset sisältyvät yhdessä kirjauksessa työaikaan ja toisessa ne kirjataan erikseen, vertailu vääristyy.
- Relevanssi, päätöksen hyöty: auttaako data tekemään paremman päätöksen esimerkiksi hinnoittelusta, kuormituksesta tai menetelmistä vai onko kyse vain helposti saatavilla olevasta mittarista?
Datan hyödyntäminen kannattaakin aloittaa päätöstilanteesta. Ensin on määritettävä, mitä asiaa halutaan johtaa tai kehittää: hinnoittelua, kuormitusta, vaiheajan vaihtelua, laatua, toimitusvarmuutta vai materiaalin jäljitettävyyttä. Vasta sen jälkeen voidaan määrittää, mitä dataa tarvitaan, millä tunnisteilla se yhdistetään oikeaan tuotteeseen, tilaukseen, työvaiheeseen, koneeseen tai materiaalierään ja millä tarkkuudella sitä pitää kerätä. Tekniset ratkaisut, kuten mittaristot ja infonäytöt, tulevat kuvaan vasta siinä kohdassa, kun tiedetään, mitä halutaan kehittää, mitä dataa siihen tarvitaan, missä se tuotetaan ja mitä sille täytyy tehdä.
Prosessikuvaus on hyvä työkalu itse prosessien kehittämiseen, mutta myös tiedolla johtamiseen. Siihen voidaan kuvata fyysisen työkulun lisäksi myös informaatiovirtaa, eli sitä, missä tieto syntyy, missä sitä tarvitaan ja missä se jalostuu. Samalla se tekee näkyväksi myös, missä mahdolliset kehityskohteet ovat.
Yhteenveto
Tarjous-toimitusprosessiTarjous-toimitusprosessi (Quote-to-cash process, QTC). Ketju, joka alkaa asiakkaan tarjouspyynnöstä ja päättyy tuotteen tai palvelun toimitukseen sekä laskutukseen. Se kattaa tarjouksen laskennan ja lähettämisen, tilauksen vahvistamisen, tuotannon, sekä varsinaisen logistisen toimituksen asiakkaalle. Tietopankin tapauksessa määritelmä käsittää myös yrityksen sisäisen jälkilaskentavaiheen on valmistavan yrityksen toiminnan ydin, mutta samalla myös tiedolla johtamisen näkökulmasta keskeinen tietoketju. Prosessin aikana tuotetaan valmiiden tuotteiden lisäksi myös merkittävää tietoa toiminnan kehittämisen ja johtamisen kannalta.
Tieto syntyy ensisijaisesti ihmisten, koneiden ja laitteiden toiminnassa. Järjestelmät, raportit ja näkymät ovat tärkeitä, mutta niiden arvo riippuu siitä, kuinka hyvin ne tallentavat, yhdistävät ja välittävät prosessissa syntyvää tietoa.
Tietoketjun voi jäsentää kolmeen vaiheeseen: määrittelyyn, toteumatiedon tuottamiseen ja oppimiseen. Määrittelyssä asetetaan työn tekniset, taloudelliset ja ajalliset raamit. Toteumavaiheessa syntyy faktaa tuotannon arjesta ja sen sujuvuudesta. Oppimisessa alkuperäiset arviot ja toteuma tuodaan yhteen jälkilaskennan avulla, jolloin voidaan tunnistaa, missä onnistuttiin ja mitä täytyy parantaa jatkossa.
Yksittäinen tilaus muodostaa palautesilmukan tehdyn tarjouksen ja toteuman välillä, mutta varsinainen tietämys muodostuu vasta toistuvista ja vertailukelpoisista havainnoista. Kun samankaltaisista töistä kertyy vertailukelpoista dataa tilaus toisensa jälkeen, yritys pystyy erottamaan normaalin ja poikkeavan vaihtelun, tunnistamaan kannattavuuden ajureita sekä tekemään paremmin koko toimintaa ohjaavia päätöksiä.
Kun ymmärretään, missä kohtaa prosessia tieto syntyy, missä sitä tarvitaan ja millä edellytyksillä siihen voidaan luottaa, voidaan rakentaa parempia työkaluja, kuten mittareita tai tietonäkymiä sen hyödyntämiseen. Jos kehitystä tehdään työkalut edellä ja puutteellisella ymmärryksellä, saatetaan vahvistaa entisestään vääränlaisia käsityksiä tai yksinkertaisesti tehdä huonompia päätöksiä. Lopulta prosessin tuottaman tiedon arvo mitataan siinä, kuinka hyvin sitä onnistutaan hyödyntämään.
- Miltä osin hinnoittelu ja tarjouslaskenta perustuvat oletuksiin, ja miltä osin faktaan?
- Saadaanko tuotannosta myös tarkentavaa syytietoa poikkeamille?
- Tukevatko nykyiset kirjaamis- ja varastointikäytännöt riittävän hyvin jäljitettävyysketjun muodostumista?
- Miten varmistetaan, että päätöksenteossa käytettävä tieto on keskenään vertailukelpoista?
- Osuvatko päätöksenteossa käytettävät mittarit toiminnan kipukohtiin, vai seurataanko niitä vain, koska niihin on helposti saatavilla dataa?
- Onko kiiretöiden, muutosten ja poikkeamien vaikutus jäljitettävissä myöhemmin?
- Hyödynnetäänkö jälkilaskentaa aktiivisesti tarjouslaskennan, menetelmäsuunnittelun ja tuotannonohjauksen kehittämisessä?
Tekijät:
- Sivun pääkirjoittaja: Jari Lipponen, TKI-asiantuntija, Savonia-amk
- Sisällön tarkistukseen ja täydennyksiin osallistunut muu TUOVA-hankkeen henkilöstö sekä toimituskunta.
Sisällön tuotannossa on käytetty apuna tekoälytyökaluja (mm. Copilot) kieliasun yhtenäistämisessä, käsitteiden selittämisessä, tiivistelmissä ja joidenkin osioiden kirjoittamisessa. Hankehenkilöstö on tarkistanut tekoälyn tuotokset ennen julkaisua.
TUOVA-hankkeen tekemät kuvaajat ja sarjakuvat hahmoineen on toteuttanut pääosin Emmi Paananen yhteistyössä muun hankehenkilöstön kanssa. Muualta otettujen kuvituskuvien ja kuvaajien yhteydessä on mainittu lähde.
Lisenssi: Tekstit ja hankkeen tekemät kuvat on julkaistu CC BY-SA 4.0 lisenssillä.
Sivun alkuperäinen julkaisupäivämäärä: 24.8.2026
Tällä sivulla on pyritty muodostamaan yleistetty kokonaiskäsitys tyypillisen konepajan tarjous-toimitusprosessista ja siitä, mikä sen merkitys on, kun tiedolla johtamista aletaan kehittää. Sivun keskeinen johtopäätös on, että tiedolla johtaminenTiedolla johtaminen (Data-Driven Management). Päätöksenteko, joka perustuu analysoituun dataan ja mittareihin. Korostaa faktoihin perustuvaa toimintaa. ei ala raportista vaan ehjästä prosessista ja selkeistä toimintatavoista. Kun tarjousvaiheen oletukset, tuotannon toteuma, laadunvarmistus, jäljitettävyys ja jälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen voidaan yhdistää samaan kokonaisuuteen, konepaja saa näkyviin, mihin sen kannattavuus, toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässä ja laatu todellisuudessa perustuvat.
Myöhemmillä sivuilla tarkennetaan tuotantotiedon keruun, tiedon hallinnoinnin sekä tiedolla johtamisen menetelmiä. Seuraavaksi keskitytään keinoihin kerätä tietoa tuotantokoneista.