Tuotantokoneet tietolähteinä
Tuotantokoneet muodostavat keskeisen tietolähteen osana tarjous-toimitusprosessia. Tällä sivulla kuvataan keinoja kerätä ja hyödyntää tietoa tuotantokoneiden käytöstä.
TuotantokoneTuotantokone (Production machine). Fyysinen laite, jolla valmistetaan tuotteita ei ole vain valmistuksen väline, vaan myös merkittävä tietolähde. Koneistavassa yrityksessä suuri osa tuotannon arjesta tapahtuu koneiden äärellä: ohjelmat käynnistyvät, työstö etenee, koneet pysähtyvät, häiriöitä syntyy ja tuotanto etenee suunnitellusti tai suunnitelmasta poiketen. Näistä tapahtumista muodostuu dataa, jonka avulla voidaan ymmärtää paremmin, mitä tuotannon lattiatasolla todella tapahtuu.
Yrityksen lattiatason toiminnasta kerätty data muodostuu havainnoista ajan suhteen. Havainto tuotantodatan näkökulmasta on yksittäinen datapiste, joka voi pitää sisällään useita erilaisia muuttujia. Datapisteiden muutoksista ajan suhteen, eli aikasarjoista, voi päätellä tapahtumia ja toistuvia ilmiöitä. Kun yksittäisten datapisteiden muutoksia tarkastelee ajallisesti, voi muodostaa kokonaiskuvan toistuvista ilmiöistä sekä tapahtumista.
Konedataa voidaan kerätä suoraan koneiden rajapinnoista, kuten MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena- ja OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -standardeja hyödyntäen, tai täydentää ulkoisella anturoinnilla silloin, kun koneesta ei ole saatavilla soveltuvaa rajapintaa. Rajapinnat tarjoavat tietoa koneen sisäisestä toiminnasta, kun taas anturointi mahdollistaa myös vanhempien koneiden seurannan.
Pelkkä data ei kuitenkaan vielä tuota hyötyä. Jotta havainnoista voidaan tehdä johtopäätöksiä, data täytyy yhdistää tuotannon kontekstiin, kuten työtilauksiin, ohjelmiin, tuotantosuunnitelmiin ja muihin tietojärjestelmiin. Vasta tällöin yksittäisistä datapisteistä muodostuu tietoa, jota voidaan hyödyntää tuotannon seurannassa, kehittämisessä, kunnossapidossa, analytiikassa ja tiedolla johtamisessa.
Konedatan keruussa tarvitaan myös selkeä arkkitehtuuri, joka määrittelee datalähteet, tiedonsiirtotavat, välikerroksen tehtävät ja tiedon tallennuksen. Hyvin suunniteltu ratkaisu mahdollistaa datan keräämisen useilta eri koneilta yhtenäisellä tavalla sekä tukee tiedon myöhempää hyödyntämistä uusissa käyttötapauksissa.
Tiedonkeruun kaksi pääreittiä
Yksi helposti ja nopeasti käyttöön otettava tapa kerätä tuotantodataa on hyödyntää työntekijöiden tekemiä kirjauksia. Tällöin tuotannon tapahtumia raportoidaan erilaisiin järjestelmiin työn arjen yhteydessä.
Manuaalista kirjaamista voidaan toteuttaa esimerkiksi kahdella tasolla:
- Tarkka ja yksityiskohtainen kirjaaminen toiminnanohjausjärjestelmäToiminnanohjausjärjestelmä (Enterprise Resource Planning, ERP). Yrityksen resurssien hallintajärjestelmä, joka integroi eri liiketoimintaprosessit kuten talous, hankinta ja tuotannon suunnittelu [l2l.comän.
- Poikkeamien ja prosessin toteumatietojen erillisellä laitteella, kuten tabletilla tai tietokoneella.
Manuaalinen kirjaaminen vie aikaa tuotannon työltä. Jokainen kirjaus edellyttää, että työntekijä pysähtyy raportoimaan tapahtuman, poikkeaman tai toteumatiedon erilliseen järjestelmään tai laitteelle. Tämä aika on pois varsinaisesta tuotantotyöstä, minkä vuoksi manuaalisen tiedonkeruun kuormitus on hyvä huomioida jo tiedonkeruun suunnittelussa. (Savonia-ammattikorkeakoulu, 2026)
Koneet ensisijaisina datalähteinä
Valmistavassa teollisuudessa tuotantokoneet ovat keskeisessä roolissa itse valmistusprosessissa. Siksi tarkin ja luotettavin tieto prosessin tilasta, etenemisestä ja häiriöistä saadaan usein suoraan koneilta. Kun data kerätään koneista automaattisesti, tiedonkeruu ei ole yhtä riippuvainen ihmisten tekemistä kirjauksista.
Tuotantokoneelta kerättävä data voidaan jakaa kahteen pääasialliseen lähteeseen:
- Rajapintapohjainen tiedonkeruu hyödyntää koneen omaa ohjausjärjestelmää ja sen tuottamaa tietoa. Sen kautta voidaan saada tietoa esimerkiksi koneen tilasta, ohjelman etenemisestä, karan ja syötön nopeuksista, kuormituksesta, häiriöistä, hälytyksistä ja muista ohjaimen tapahtumista.
- Anturointi mittaa koneen toimintaa ulkoisesti esimerkiksi virrankulutuksen, tärinän, lämpötilan, magneettikentän tai muiden fyysisten suureiden avulla.
Rajapinnat avaavat koneen sisäistä tietoa
Rajapintojen käyttö perustuu siihen, että koneen valmistaja on asettanut osan koneen sisäisestä datasta saataville dokumentoidussa muodossa. Tuotantokoneissa voi olla valmistajan oma rajapinta, kuten (Fanuc) FOCAS tai (Okuma) THINC API, tai laajemmin käytetty standardoitu rajapinta, kuten MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena tai OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä. Valmistajan omat rajapinnat liittyvät usein konevalmistajan omaan ekosysteemiin, kun taas standardoidut rajapinnat pyrkivät helpottamaan datan hyödyntämistä eri valmistajien laitteissa ja kolmannen osapuolen järjestelmissä.
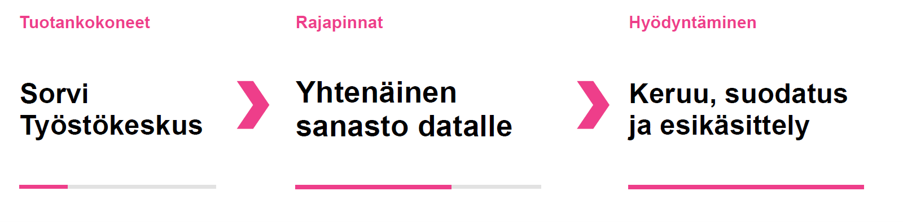
Standardoidut rajapinnat helpottavat tuotantodatan keräämistä ja yhtenäistämistä eri tuotantokoneilta. Kun koneiden tuottama data esitetään ennalta määriteltyjen käsitteiden ja rakenteiden avulla, samaa tiedonkeruuratkaisua voidaan hyödyntää useammassa kohteessa pienillä konekohtaisilla muutoksilla. Käytännössä tämä tarkoittaa, että datan keruu, suodatus ja tarvittaessa reunalaskenta voidaan rakentaa yhteisen perusmallin varaan, vaikka yksittäisten koneiden tarjoama data ja sen laajuus vaihtelevat. Näin standardoitu rajapinta vähentää räätälöinnin tarvetta ja tekee tuotantodatan hyödyntämisestä hallittavampaa.
MTConnect tuotantokoneiden datan yhtenäistäjänä
MTConnectin keskeinen idea on tuoda tuotantokoneen data ulos muodossa, jota eri järjestelmät voivat tulkita samalla tavalla. Standardi tarjoaa yhteisen sanaston esimerkiksi koneen tilojen, ohjelmien, hälytysten ja mittausarvojen kuvaamiseen. Varsinainen saatavilla oleva data riippuu kuitenkin koneesta ja sen valmistajasta. Valmistaja määrittelee, mitä tietoja rajapintaan tuodaan näkyviin ja millä tarkkuudella ne kuvataan
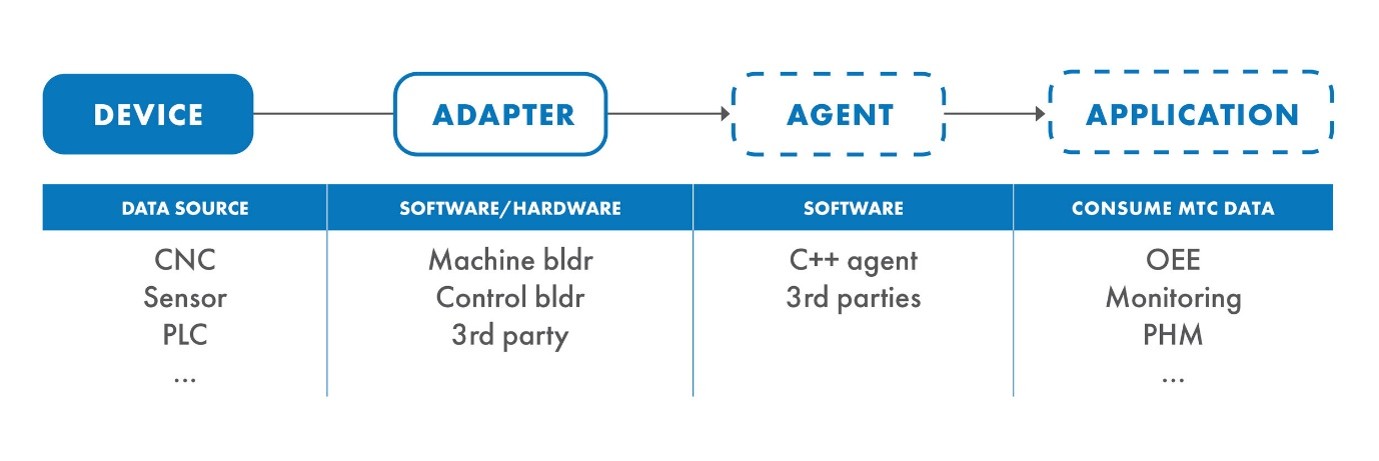
MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-ratkaisussa valmistajan toteuttama adapteri lukee koneen sisäisiä datalähteitä ja välittää tiedon agentille, joka välittää datan edelleen hyödynnettäväksi ulkoiseen järjestelmään. Ulkoisen järjestelmän tehtäväksi jää poimia datavirrasta olennaiset tiedot, suodattaa tarpeeton pois ja yhdistää havainnot tuotannon kontekstiin.
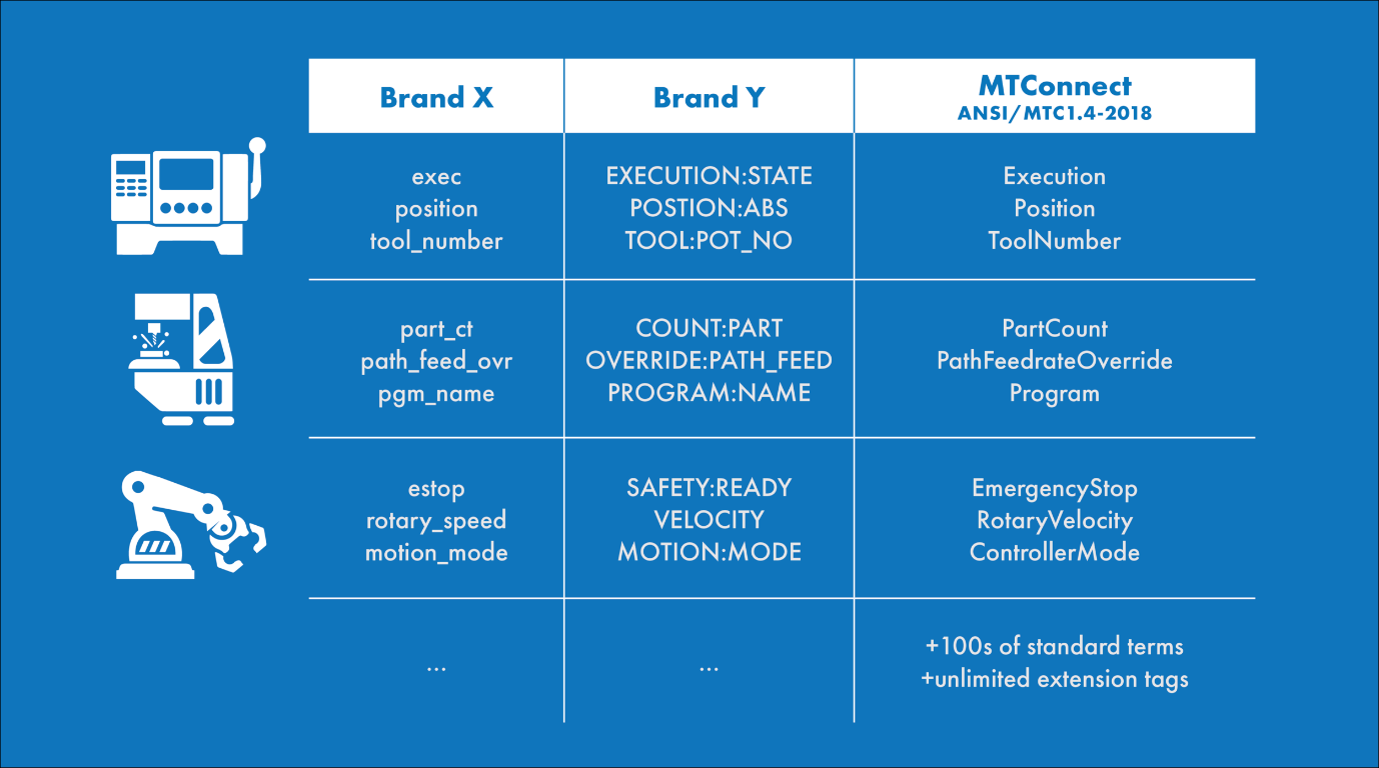
MTConnectin kautta saatava data voi sisältää esimerkiksi koneen tilatietoja, ohjelmatietoja, hälytyksiä, tietoja käytetyistä työkaluista sekä karan ja akselien toimintaan liittyviä arvoja. Data esitetään usein teknisessä muodossa, kuten XML-rakenteena, joka ei sellaisenaan ole käyttäjälle selkeä esitystapa. Siksi rajapinnan arvo ei synny pelkästä datan lukemisesta, vaan siitä, että asiakasjärjestelmä muuntaa teknisen datan ymmärrettäviksi mittareiksi, tapahtumiksi ja näkymiksi.
Esimerkki MTConnect-rajapinnan datasta Haas VF-2YT työstökeskukselta
<Execution dataItemId="rstat" timestamp="2022-09-12T06:15:40.508Z" sequence="4426" name="RunStatus">STOPPED</Execution>
<EmergencyStop dataItemId="estop" timestamp="2022-09-12T05:24:49.653Z" sequence="114" name="EmergencyStop">ARMED</EmergencyStop>
<ControllerMode dataItemId="mode" timestamp="2022-09-12T06:38:43.299Z" sequence="4688" name="Mode">MANUAL_DATA_INPUT</ControllerMode>
<Program dataItemId="ncprog" timestamp="2022-09-12T05:45:48.680Z" sequence="563" name="Program">Kiilapesa_5mm_090922.NC</Program>
Message dataItemId="aalarms" timestamp="2022-09-12T05:24:49.617Z" sequence="3" name="ActiveAlarms">NO ACTIVE ALARMS</Message>
OPC UA osana teollista tiedonvaihtoa
Tuotantokoneiden dataa voidaan kerätä myös OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -rajapinnan kautta. OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä on laajempi teollisen tiedonvaihdon standardi, jota käytetään eri laitteiden, järjestelmien ja automaatiotasojen väliseen tiedonsiirtoon. Siinä missä MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena on erityisesti valmistavan teollisuuden koneiden seurantaan suunnattu standardi, OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä toimii yleisempänä teollisen integraation alustana. Sen vahvuuksia ovat alustariippumattomuus, tietoturva, rakenteinen tiedon mallinnus ja mahdollisuus kuvata eri toimialojen laitteita ja prosesseja toimialakohtaisten tietomallien avulla. (OPC Foundation, 2026)
Tuotantokoneen näkökulmasta OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä voi tarjota pääsyn samoihin teemoihin kuin muutkin rajapinnat: koneen tiloihin, ohjelmatietoihin, tapahtumiin, hälytyksiin ja ohjausjärjestelmän tuottamiin arvoihin. Sen hyödyntäminen riippuu kuitenkin aina siitä, mitä koneen valmistaja on rajapintaan tuonut näkyviin ja kuinka hyvin tieto on dokumentoitu. Myös tässä tapauksessa tarvitaan asiakasjärjestelmä, joka valitsee olennaiset arvot, tulkitsee ne oikein ja yhdistää ne tuotannon tapahtumiin.
OPC UA-rajapinta ja sen rakenne
OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä on suunniteltu skaalautuvaksi, ja se tukee laajaa joukkoa eri sovellusalueita kenttätasolta (esimerkiksi mittaus- tai tunnistuslaitteet sekä PLC-ohjaimet) aina yritystason hallinnan ja johtamisen tukemiseen asti. Tämän tavoitteen saavuttamiseksi OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -standardi tarjoaa monikerroksisen arkkitehtuurin, joka on esitetty seuraavassa kuvassa: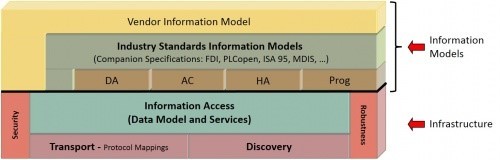
Tietomallit rakentuvat tämän infrastruktuurin päälle. OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä määrittelee useita perustietomalleja (esimerkiksi Data Access (DA) ja Alarms & Conditions (AC)), jotka kuvaavat yleisesti käytettyjä objekteja, kuten reaaliaikaisia ja historiallisia datamuuttujia sekä hälytyksiä. (OPC Foundation, 2026)
Uusia tietomalleja voidaan luoda OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n tietomallin pohjalta ja tarvittaessa johtaa edelleen OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n perustietomalleista. Näiden tietomallien Companion Specification -määrityksiä kutsutaan usein toimialastandardeiksi, koska ne ratkaisevat tyypillisesti tietyn toimialan erityisiä tiedonvaihtoon liittyviä tarpeita. (OPC Foundation, 2026)
OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n infrastruktuurin ja näiden toimialakohtaisten tietomallien yhdistelmä mahdollistaa yhteentoimivuuden myös semanttisella tasolla, eli järjestelmät eivät ainoastaan vaihda dataa, vaan ymmärtävät myös tiedon merkityksen samalla tavalla. (OPC Foundation, 2026)
Anturointi täydentää rajapintojen puutteita
Kaikissa tuotantokoneissa ei kuitenkaan ole käytettävissä sopivaa rajapintaa, tai rajapinnan käyttöönotto voi olla teknisesti tai avoimen dokumentaation puutteiden vuoksi haastavaa. Erityisesti vanhempien koneiden kohdalla avoimia rajapintoja ei välttämättä ole lainkaan. Tällöin tiedonkeruuta voidaan täydentää tai tiedonkeruu toteuttaa kokonaan ulkoisen anturoinnin avulla. Antureilla voidaan mitata koneen toimintaan liittyviä ilmiöitä, kuten virrankulutusta, tärinää, lämpötilaa tai muita suureita, joiden muutoksista voidaan päätellä esimerkiksi koneen käyntiä, kuormitusta, pysähdyksiä tai huollon tarvetta.
Anturoinnin vahvuus on siinä, että sitä voidaan soveltaa myös sellaisiin koneisiin, joista ei saada sisäistä dataa ulos. Samalla sen rajoitteena on se, että mitattu tieto kuvaa usein koneen toimintaa epäsuorasti. Esimerkiksi virrankulutuksen tai tärinän perusteella voidaan päätellä, onko kone käynnissä tai milloin kuormitus muuttuu, mutta tieto ei välttämättä kerro suoraan, mikä ohjelma on ajossa, mikä työ on kyseessä tai mikä tapahtuma muutoksen taustalla on.
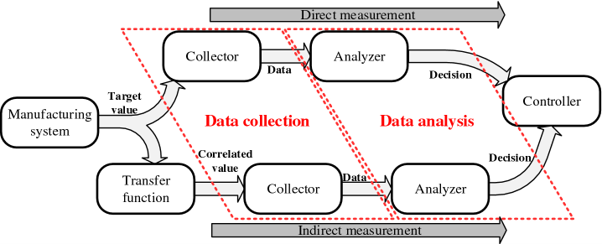
Anturoinnissa voidaan erottaa suora ja epäsuora mittaus. Suorassa mittauksessa anturi on suunniteltu mittaamaan tarkasti juuri haluttua suuretta tai sen suoraa vastinetta prosessin aikana. Tällainen mittaus tuottaa yleensä laadukasta ja tarkkaa dataa, mutta anturit ovat sidottuja tiettyyn käyttökohteeseen tai ympäristöön. Epäsuorassa mittauksessa taas hyödynnetään usein yleisempiä antureita, kuten virta- tai kiihtyvyysantureita, joiden mittaama suure ei ole varsinainen tavoitesuure vaan siihen liittyvä ilmiö. Tavoitesuureen ja mitatun suureen välinen yhteys voidaan ajatella siirtofunktiona: prosessin todellinen ilmiö välittyy anturille useiden välivaiheiden, häiriöiden ja olosuhdetekijöiden kautta. (Xu, 2020)
Tämä siirtofunktio ei yleensä ole yksiselitteinen, minkä vuoksi tavoitesuureen tarkka päättely epäsuorasta mittauksesta edellyttää oletuksia, tutkimusta ja muuta kontekstitietoa. Esimerkiksi suuri karavirta voi viitata kasvaneeseen lastuamisvoimaan, mutta se voi johtua myös karan kiihtymisestä. (Xu, 2020)
Antureiden valinta ja liitettävyys
Koneesta suoraan mitattavia parametreja voivat olla esimerkiksi virrankulutus, tärinä, magneettikenttä tai lämpötila, ja parametrien muutoksia tarkkailemalla on mahdollista päätellä esimerkiksi koneen käyttöastetta tai huollon tarvetta. Näihin tarkoituksiin soveltuvia anturilaitteita on saatavilla lukuisilta eri valmistajilta, mutta laitteiden ominaisuudet, laatu, liitettävyys ja hinta vaihtelevat suuresti.
Anturin valinnassa on syytä kiinnittää huomiota erityisesti liitettävyyteen, sillä tänä päivänä monet anturivalmistajat suunnittelevat laitteensa siten, että niiden tuottamaa dataa voidaan hyödyntää ainoastaan laitevalmistajan oman verkkopalvelun kautta. Tällaisten palveluiden etuja ovat usein helppo käyttöönotettavuus ja teknisen toteutuksen ylläpitovastuun pysyminen palvelun toimittajalla, mutta huomioitavaa on, että näihin palveluihin liittyy lähes poikkeuksetta jonkinlainen käyttömaksu. Palvelun toimittaja voi myös varata itselleen hyvinkin laajat oikeudet laitteilla kerättyyn dataan, mikä rajoittaa näiden palveluiden käyttöä tilanteissa, joissa kerättävä data halutaan pitää kokonaan omissa käsissä.
Jotkut yritykset toimittavat kokonaan asiakasyrityksen hallinnassa olevia datankeräysratkaisuja, ja yksinkertaisen datankeräyslaitteiston voi myös suunnitella ja rakentaa itse. Suhteellisen helppoja liitettävyysratkaisuja antureissa ovat esimerkiksi analogiset lähdöt, kuten jännite (esim. 0-5V) ja virta (esim. 4-20mA), sekä matalajännitteiset (usein 3.3V tai 5V) sarjaliikennerajapinnat (esim. UART, SPI, I2C). Hieman monimutkaisempia, teollisuudessa usein käytettyjä liitettävyysratkaisuja ovat esimerkiksi RS-485, Modbus RTU/TCP, RS-422 ja SDI12.
Elektroniikkaharrastajien keskuudessa suositut minitietokoneet (esim. Raspberry Pi) ja mikrokontrollerit (esim. Arduino, ESP32) ovat kätevä ratkaisu yksinkertaisten ja edullisten antureiden liittämiseksi yrityksen tietojärjestelmään. Monet ns. "harrastelijatason" antureiden valmistajat tarjoavat tuotteilleen valmiit avoimen lähdekoodin ohjelmistot ja liitettävyysratkaisut edellä mainituille laitteille (esim. Raspberry Pi HAT (Hardware Attached on Top)). Omien viritysten kääntöpuolena on toki se, että niiden ylläpitovastuu jää usein loppukäyttäjälle, ja kaikista edullisimmat komponentit voivat tilanteesta riippuen olla epätarkkoja, epäluotettavia tai suorastaan vaarallisia.
Data muuttuu hyödylliseksi vasta kontekstissa
Keräystavasta riippumatta tiedon arvo syntyy vasta tulkinnasta. Koneelta kerätty data täytyy yhdistää siihen, mitä tuotannossa oli tarkoitus tehdä ja mitä siellä todellisuudessa tapahtui. Kun koneen data yhdistetään ERP-järjestelmän työjonoihin, tuotantosuunnitelmaan, ohjelmanimiin ja leimauksiin, voidaan yksittäiset havainnot liittää työnumeroille ja tuotannon vaiheisiin. Tällöin voidaan tarkastella esimerkiksi, kuinka paljon aikaa kului tehokkaaseen työstöön, missä kohdissa syntyi odotusta, kuinka usein kone pysähtyi ja millaiset tapahtumat toistuivat eri töissä.
Tuotantodatan hyödyntäminen ei siis ole vain tekninen kysymys rajapinnan tai anturin valinnasta. Se on ennen kaikkea kysymys siitä, miten havainnoista rakennetaan ymmärrettävä kokonaiskuva tuotannon toiminnasta. Rajapinnat ja anturit tuottavat havaintoja, mutta vasta tuotannon konteksti tekee niistä päätöksenteon kannalta hyödyllistä tietoa. Kun tämä kokonaisuus rakennetaan hallitusti, tuotantokoneesta tulee valmistuksen välineen lisäksi myös jatkuva tietolähde tuotannon seurannan, kehittämisen ja tiedolla johtamisen tueksi.
Konedatan keruun arkkitehtuuri
Tuotantokoneilta saadaan talteen yhä enemmän dataa, mutta datan määrä ei yksin tee siitä hyödyllistä. Keskeinen haaste liittyy siihen, että eri koneet, ohjaukset ja järjestelmät tuottavat tietoa eri muodoissa, eri tarkkuudella ja eri tavoin saataville. Jos tiedonkeruu rakennetaan jokaiselle koneelle tai käyttötapaukselle erikseen, kokonaisuudesta muodostuu helposti hajanainen.
Jotta tuotantokoneilta kerätty data voidaan muuttaa tuotannon seurannan ja kehittämisen kannalta hyödylliseksi tiedoksi, tarvitaan tiedonkeruulle selkeä arkkitehtuuri. Arkkitehtuuri määrittää, mistä dataa kerätään, miten se siirretään, missä vaiheessa sitä käsitellään ja missä muodossa se tallennetaan myöhempää käyttöä varten.
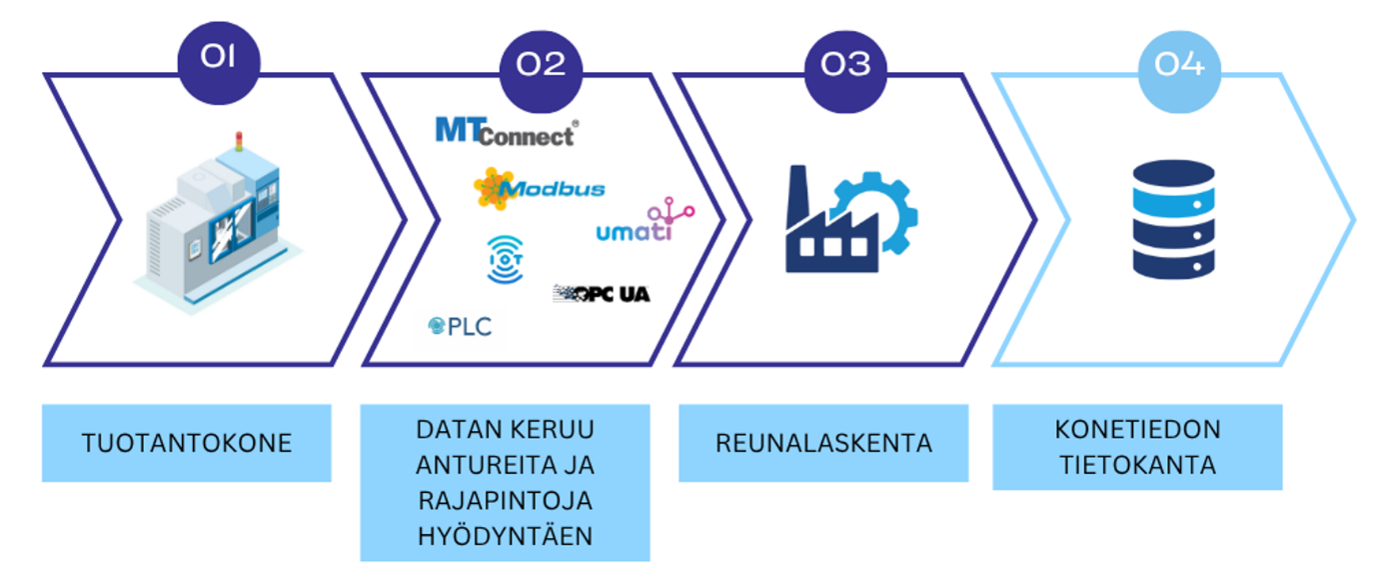
Arkkitehtuurissa tuotantokoneTuotantokone (Production machine). Fyysinen laite, jolla valmistetaan tuotteita toimii datalähteenä. Dataa voidaan kerätä koneen rajapintojen kautta sekä täydentää ulkoisella anturoinnilla. Kerätty tieto siirtyy välikerrokseen eli reunalaskennan käsiteltäväksi, jossa määritellään tiedonkeruun yksityiskohdat, suodatetaan tarpeeton data ja tehdään tarvittava esikäsittely ennen tallennusta. Käyttötapauksen mukaan konedatan tietokantaan voidaan tallentaa joko raakadataa, valmiiksi esikäsiteltyä dataa tai näiden yhdistelmää.
Konedatan keruun arkkitehtuurin tarkoituksena on muodostaa yhteinen rakenne tiedonkeruulle. Se erottaa konekohtaiset ratkaisut varsinaisista tietojärjestelmistä, määrittää välikerroksen roolin ja varmistaa, että data säilyy jäljitettävänä ja hyödynnettävänä myös myöhemmissä käyttötapauksissa.
Datalähteet ja liittymistavat
Konedatan keruun suunnittelu alkaa siitä, että tunnistetaan, mistä dataa on saatavilla. Tuotantoympäristössä tietoa voi syntyä esimerkiksi koneen omasta rajapinnasta, erillisistä antureista, energiankulutuksen mittauksesta, lokitiedostoista tai valmistajan tarjoamista rajapinnoista. Monissa tapauksissa eri datalähteistä saatava data on keskenään erilaista. Osa kuvaa koneen tilaa lähes reaaliaikaisesti, osa muodostuu yksittäisistä tapahtumista ja osa tallentuu lokitiedostoihin.
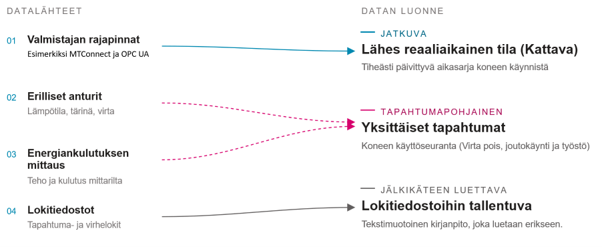
Tämän vuoksi arkkitehtuurissa on tärkeää huomioida, millä tavalla eri datalähteisiin voidaan liittyä. Jos kone tarjoaa rajapinnan, kuten MTConnectin, OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n tai valmistajakohtaisen API:n, tiedonkeruujärjestelmä voi hakea tai vastaanottaa koneen tuottamia arvoja suoraan rajapinnan kautta. Tällöin keskeistä on tunnistaa, mitä muuttujia rajapinnasta on saatavilla, millä aikavälillä niitä luetaan.
Käytännössä eri datalähteet siis vaativat erilaisia liittimiä. Rajapintaliitin lukee koneen tarjoamaa rakennetta, tiedostoliitin seuraa ja tulkitsee syntyviä tiedostoja, ja anturiliitin vastaanottaa mittausdataa anturilaitteelta tai gatewaylta.
Erilaisten datalähteiden käsittelyä helpottaa lähdekohtaiset liittimet. Niiden tehtävänä on sovittaa erilaiset koneet, tiedostot ja rajapinnat osaksi samaa tiedonkeruun kokonaisuutta. Tällöin arkkitehtuurin muiden osien ei tarvitse tuntea jokaisen koneen tai järjestelmän yksityiskohtia, vaan liitin huolehtii siitä, että data saadaan eteenpäin hyödynnettäväksi myöhemmissä vaiheissa.
Liittimet koneiden rajapintojen ja antureiden lukemiseen
MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-liitin. Liitin on yleensä rajapintakohtainen. MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-rajapintoihin on saatavilla vapaan lähdekoodin kirjastoja esimerkiksi C++-, C#/.NET- ja Python-ohjelmointikielille. Kaupallisia ratkaisuja on usein tarjolla osana laajempaa tiedonkeruu- tai tuotannonseurantajärjestelmää. Koska MTConnectin data esitetään XML-muodossa, liittimen tehtävänä on lukea rajapinnan tuottamaa rakennetta ja poimia siitä tiedonkeruun kannalta olennaiset arvot. MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena on lukurajapinta, joten se soveltuu datan keräämiseen ilman, että tuotantokoneelle kirjoitetaan tietoa takaisin. Käyttöönotto voi olla yksinkertaista silloin, kun vastaanottava järjestelmä toimii samassa verkossa ja mahdollinen optio rajapintaan on valmiiksi käytössä.
OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -liitin. OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:ssa asiakasohjelma eli client muodostaa yhteyden OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -palvelimeen. Koska OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä on suunnattu teolliseen tiedonvaihtoon, yhteyden muodostamisessa voidaan käyttää käyttäjätunnuksia, salasanoja, sertifikaatteja ja muita tietoturvaan liittyviä asetuksia. OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä voi rajapinnan toteutuksen mukaan tukea myös kirjoittamista tuotantokoneelle tai ohjausjärjestelmään päin. Kirjoitusoikeudet ja käytettävissä olevat toiminnot ovat kuitenkin aina kone- ja valmistajakohtaisia, joten ne tulee varmistaa tapauskohtaisesti dokumentaatiosta ja käyttöönoton yhteydessä.
Anturointi. Anturi voidaan liittää tiedonkeruuseen joko johdolla tai langattomasti. Langaton yhteys helpottaa anturin sijoittamista tuotantokoneeseen, koska erillistä kaapelointia ei tarvita. Langattomien antureiden käytössä on kuitenkin huomioitava erityisesti pariston käyttöikä, jotta datavirta ei katkea odottamattomasti. Usein anturointiratkaisuihin kuuluu myös gateway-laite, joka kerää antureiden tuottaman datan ja välittää sen edelleen liittimelle tai muulle tiedonkeruun osalle.
Modulaarisesti suunnitellut liittimet tekevät tiedonkeruuratkaisusta helpommin laajennettavan. Samaa perusratkaisua voidaan hyödyntää useiden datalähteiden kanssa, jolloin uuden koneen lisääminen ei tarkoita koko tiedonkeruun rakentamista alusta lähtien. Sen sijaan olemassa olevaa liitintä voidaan käyttää pohjana ja muokata sitä uuden datalähteen vaatimusten mukaan.
Datan kulku koneelta järjestelmiin
Käytännössä datan kulku voi alkaa yksittäisestä tuotannon tapahtumasta. Kun kone käynnistää NC-ohjelman, vaihtaa tilansa ajosta pysähdykseen tai antaa hälytyksen, tieto syntyy ensin koneen ohjauksen sisäisenä arvona. Tämä arvo voi olla esimerkiksi tilatieto, ohjelman nimi, laskurin lukema, kuormitusarvo tai hälytyskoodi. Rajapinnan tai anturin kautta tieto ei kuitenkaan vielä ole suoraan tuotannon seurannan kannalta valmis havainto, vaan se täytyy lukea, tulkita ja liittää oikeaan aikaan, koneeseen ja tuotannon tilanteeseen.
Välikerroksen käytännön tehtävä on toimia tulkkina koneen ja muiden järjestelmien välillä. Se voi esimerkiksi lukea MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-rajapinnasta koneen tilan, ohjelman nimen ja hälytykset, poimia datavirrasta vain seurannan kannalta olennaiset arvot ja muuntaa ne yhteiseen rakenteeseen. Samalla se voi jättää pois sellaista dataa, jota ei kyseisessä käyttötapauksessa tarvita, sekä tunnistaa olennaiset tapahtumat, kuten ohjelman aloituksen, koneen pysähtymisen tai hälytyksen aktivoitumisen.
Lopputuloksena yksittäisistä datapisteistä muodostuu aikajanalle sijoittuvia havaintoja. Esimerkiksi tieto “kone pysähtyi klo 10.42”, “ohjelma vaihtui” tai “hälytys aktivoitui” on jo lähempänä tuotannon kannalta ymmärrettävää tietoa kuin alkuperäinen koneen sisäinen arvo. Kun nämä havainnot tallennetaan konedatan tietokantaan, niitä voidaan myöhemmin yhdistää esimerkiksi työjonoihin, tuotantosuunnitelmaan tai ERP-järjestelmän tietoihin.
Koneen rajapinnan datasta hyödynnettäväksi datapisteeksi
Koneen sisällä arvo voi esiintyä esimerkiksi ohjauksen sisäisenä muuttujana, tilabittinä, laskurina, mittausarvona tai hälytysmerkintänä. Kun arvo tuodaan ulos koneesta, se muuttuu konekohtaisesta sisäisestä tiedosta luettavaksi datapisteeksi. Tärkeää on säilyttää tieto siitä, mitä datapiste kuvaa: tilaa, tapahtumaa, mittausta, laskuria vai hälytystä. Kun peräkkäiset datapisteet liitetään samaan aikajanaan, niistä muodostuu kuva koneen toiminnan etenemisestä ajan suhteen.
Kun data on käsitelty välikerroksessa, se voidaan tallentaa konedatan tietokantaan. Tallennettava tieto voi olla raakadataa, kevyesti esikäsiteltyä dataa tai myöhemmän käytön kannalta olennaisia muutoksia ja tapahtumia. Tärkeintä on, että tieto säilyy käytettävissä myöhempää yhdistämistä, tarkastelua ja jatkojalostusta varten.
Raakadata, jalostettu data ja historiatieto
Kun konedataKonedata (Machine data). Suoraan tuotantokoneilta kerätty tieto, kuten tila, nopeus tai ohjelma. Voi olla vaikka ohjelmistorajapinnan (API), logiikkapiirin tai antureiden avulla kerätty saadaan kerättyä talteen, seuraava keskeinen kysymys on, missä muodossa se kannattaa tallentaa. Kaikkea dataa ei ole aina tarkoituksenmukaista säilyttää sellaisenaan raakamuodossa. Päätös riippuu siitä, millaista data on, kuinka paljon sitä syntyy ja miten sitä aiotaan myöhemmin hyödyntää.
Raakadatan tallentaminen on perusteltua, kun data on jo ymmärrettävässä muodossa tai sen myöhempää käyttötarkoitusta ei vielä tiedetä. Alkuperäisen datan säilyttäminen parantaa jäljitettävyyttä ja mahdollistaa aineiston tarkastelun myöhemmin uusista näkökulmista.
Kaikkea raakadataa ei kuitenkaan kannata tallentaa sellaisenaan. Esimerkiksi nopeasti päivittyvä anturidata voi tuottaa suuren määrän mittausarvoja, jolloin olennaiset muutokset, poikkeamat tai tapahtumat kannattaa tunnistaa ja tallentaa tiiviimmässä muodossa.
Jatkuvasta keruusta muodostuu ajan myötä historiatietoa. Se voi perustua raakadataan, jalostettuun dataan tai niiden yhdistelmään, kunhan tieto kuvaa tuotantokoneen toimintaa luotettavasti ja mahdollistaa myöhemmän vertailun, tarkastelun ja yhdistämisen muihin järjestelmiin.
Arkkitehtuurin näkökulmasta tallennusvalinnat on tehtävä tietoisesti, koska ne vaikuttavat sekä ratkaisun pitkäaikaiseen toimivuuteen että sen ylläpitoon tarvittaviin resursseihin. Jos kaikkea dataa kerätään varmuuden vuoksi, järjestelmä voi kuormittua tarpeettomasti. Jos taas dataa suodatetaan liikaa, myöhemmin tarvittavaa tietoa voi jäädä puuttumaan.
Lähteitä ja lisätietoja konedatan keruusta
-
MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena Institute: Getting Started: Johdanto MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-standardin käyttöön. Sivusto esittelee MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-arkkitehtuurin keskeiset käsitteet, kuten adapterin, agentin, tietomallin ja datavirran hyödyntämisen tuotantokoneiden seurannassa.
-
MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena Institute: MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena Standardizes Factory Device Data: Yleisesitys MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-standardista ja sen tavoitteista. Kuvaa, miten standardi yhtenäistää eri valmistajien tuotantokoneiden datan ja helpottaa koneiden liittämistä seurantaan, analytiikkaan ja tuotannonohjaukseen.
-
MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena Standard: MTConnectMTConnectTeollisuusstandardi koneiden datan välittämiseen, usein XML-muotoisena-standardin tekninen dokumentaatio. Sisältää tietomallit, käsitteistön, tietorakenteet ja esimerkit tuotantokoneiden datan esittämisestä yhtenäisessä muodossa.
-
OPC Foundation: Unified Architecture (OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä): OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä -teknologian virallinen esittely. Käsittelee teollisen tiedonsiirron periaatteita, tietoturvaa, alustariippumattomuutta, tietomallinnusta ja järjestelmien välistä yhteentoimivuutta.
-
OPC Foundation: UA Companion Specifications: Kuvaa toimialakohtaisia OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä Companion Specification -määrityksiä, joiden avulla eri valmistajien laitteet ja järjestelmät voivat käyttää yhteisiä tietomalleja ja käsitteitä.
-
OPC Foundation: OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä Online Reference: OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n virallinen tietomalli- ja rajapintaviite. Soveltuu erityisesti niille, jotka haluavat perehtyä tarkemmin OPC UAOPC UA (OPC Unified Architecture). Laajasti käytetty teollisuuden tiedonsiirtostandardi laitteiden ja järjestelmien välillä:n rakenteeseen, tietotyyppeihin ja tietomalleihin.
-
Savonia-ammattikorkeakoulu: Matka kohti tehokkaampaa tuotantoa alkaa datasta – kerää, analysoi, kehitä: Käytännönläheinen artikkeli tuotantodatan keräämisestä, analysoinnista ja hyödyntämisestä valmistavan teollisuuden kehittämisessä.
-
Xu, K. L.: Advanced Data Collection and Analysis in Data-Driven Manufacturing Process: Tutkimusartikkeli valmistavan teollisuuden datankeruusta ja analysoinnista. Käsittelee erityisesti anturointia, mittausmenetelmiä, datalähteitä sekä dataohjautuvan valmistuksen teknologioita ja haasteita.
Tekijät:
- Timo Lassila, TKI-asiantuntija, Savonia-amk
- Mika Leskinen, TKI-asiantuntija, Savonia-amk
- Sisällön tarkistukseen ja täydennyksiin osallistunut muu TUOVA-hankkeen henkilöstö sekä toimituskunta.
Sisällön tuotannossa on käytetty apuna tekoälytyökaluja (mm. Copilot) kieliasun yhtenäistämisessä, käsitteiden selittämisessä, tiivistelmissä ja joidenkin osioiden kirjoittamisessa. Hankehenkilöstö on tarkistanut tekoälyn tuotokset ennen julkaisua.
TUOVA-hankkeen tekemät kuvaajat ja sarjakuvat hahmoineen on toteuttanut pääosin Emmi Paananen yhteistyössä muun hankehenkilöstön kanssa. Muualta otettujen kuvituskuvien ja kuvaajien yhteydessä on mainittu lähde.
Lisenssi: Tekstit ja hankkeen tekemät kuvat on julkaistu CC BY-SA 4.0 lisenssillä.
Sivun alkuperäinen julkaisupäivämäärä: 24.8.2026