Tuotannon tunnusluvut ja mittarit
Tällä sivulla käydään läpi joitain valmistavaan teollisuuteen sopivia tunnuslukuja ja mittareita, joista voi soveltaen valita omaan liiketoimintaan sopivia.
On tärkeää huomioida, että tuloksellinen tiedolla johtaminenTiedolla johtaminen (Data-Driven Management). Päätöksenteko, joka perustuu analysoituun dataan ja mittareihin. Korostaa faktoihin perustuvaa toimintaa. ei ole pelkästään mittareiden seuraamista. Mittarit voivat näyttää suunnan, mutta tiedolla johtaminenTiedolla johtaminen (Data-Driven Management). Päätöksenteko, joka perustuu analysoituun dataan ja mittareihin. Korostaa faktoihin perustuvaa toimintaa. tarkoittaa kykyä ymmärtää lukujen taustat, tehdä perusteltuja päätöksiä ja oppia toiminnan tuloksista.
Mittarit muuttavat konepajan toiminnasta syntyvän datan seurattavaksi tiedoksi. Niiden avulla voidaan arvioida esimerkiksi kannattavuutta, toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää, tuotannon virtausta, kapasiteetin käyttöä, laatua ja kunnossapidon vaikutuksia. Mittareiden arvo ei kuitenkaan synny lukujen määrästä, vaan siitä, että ne tukevat päätöksentekoa ja johtavat tarvittaessa toimenpiteisiin.
Hyvä mittari liittyy määriteltyyn tavoitteeseen ja päätökseen. Sille kuvataan laskentakaava, tietolähteet, rajaukset, päivitystiheys, tavoitetaso, omistaja ja toimintatapa poikkeamien käsittelyyn. Mittarin tiedon pitää olla riittävän luotettavaa ja ajantasaista sen käyttötarkoitukseen nähden.
Konepajan mittariston tulee muodostaa tasapainoinen kokonaisuus. Yksittäinen mittari, kuten käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon tai OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun, ei kuvaa koko tuotannon suorituskykyä. Sen rinnalla tarvitaan esimerkiksi läpimenoaikaa, toimitusvarmuutta, laatua, keskeneräistä tuotantoa ja kannattavuutta kuvaavia mittareita.
Mittaristo kannattaa aloittaa pienestä. Yritys voi valita muutaman päätöksenteon kannalta tärkeän mittarin, varmistaa niiden määritelmät ja datan laadun sekä sopia, missä tilanteissa tuloksia käsitellään. Mittareita lisätään vasta, kun ensimmäiset mittarit ovat luotettavia ja niitä käytetään toiminnan ohjaamiseen.
Mitä mittarit ovat?
Ennen kuin voidaan puhua mittareiden käytöstä tiedolla johtamisessa, tulee ymmärtää mitä mittarit ovat ja mikä niiden rooli on kokonaisuudessa. Alla on lyhyt määritelmä mittarista ja lähikäsitteistä.
Tunnusluku: Tunnusluku on tiivistetty lukuarvo, joka kuvaa aineiston, toiminnan tai prosessin ominaisuutta. Liiketoiminnan tunnuslukuja ovat esimerkiksi käyttökateprosentti, omavaraisuusaste ja liikevoitto. Tunnusluvusta voidaan tehdä mittari, jos se liitetään määriteltyyn mittauskohteeseen, tavoitteeseen ja päätöksentekoon.
Mittari: Mittari on yksittäinen tapa mitata jotakin toimintaa, ilmiötä tai tavoitetta, esimerkiksi läpimenoaikaa, toimitusvarmuutta tai hylkyprosenttia. Tarkemmin sanottuna mittari muuntaa johtamisen kannalta olennaisen kysymyksen havaittavaksi ja seurattavaksi tiedoksi.
SuorituskykymittariSuorituskykymittari (Performance indicator). Mittari, joka kuvaa suorituskyvyn tasoa suhteessa tavoitteeseen (Key Performance Indicator, KPI): KPI-mittari on erityisen tärkeäksi valittu mittari, joka kuvaa, miten hyvin toiminta saavuttaa määritellyn liiketoiminnallisen tai operatiivisen tavoitteen. Tavalliseen informatiiviseen mittariin verrattuna KPI-mittarin tulee olla kytkettynä liiketoimintatavoitteisiin, ohjata toimintaa ja olla säännöllisesti seurattavia.
Mittaristo: Mittaristo on useista toisiinsa liittyvistä mittareista muodostettu kokonaisuus, jonka avulla seurataan toimintaa useasta näkökulmasta, esimerkiksi laatua, tehokkuutta, toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää ja kannattavuutta.
Strateginen mittari kuvaa organisaation pitkän aikavälin tavoitteiden ja strategian toteutumista. Se auttaa ylimpää johtoa arvioimaan, ollaanko etenemässä kohti haluttua tulevaisuutta. Seurataan yleensä kuukausi-, kvartaali- tai vuositasolla.
Taktinen mittari kuvaa, kuinka hyvin strategiaa toteutetaan yksiköissä, prosesseissa tai toiminnoissa. Se auttaa keskijohtoa ohjaamaan toimintaa ja kohdistamaan kehitystoimenpiteitä. Seurataan yleensä viikoittain tai kuukausittain.
Operatiivinen mittari kuvaa päivittäisen toiminnan tehokkuutta ja laatua. Se tukee työnjohdon ja henkilöstön päivittäistä päätöksentekoa.
Mittareiden avulla johtamisen edellytykset
Pelkkä mittareiden olemassaolo ei tee autuaaksi eivätkä mittarit itsessään tee yrityksestä tiedolla johdettua. Ensin pitää rakentaa yhteinen ymmärrys prosesseista, tiedon syntymisestä, käsitteistä, datan laadusta, vastuista ja päätöksenteon käytännöistä. Vasta tämän jälkeen mittarit voivat toimia johtamisen välineinä, eivät pelkkinä raportteina.
Ennen mittareiden käyttöönottoa konepajan pitäisi pystyä vastaamaan näihin kysymyksiin:
- Mitä päätöksiä mittarilla tuetaan?
- Mihin prosessin vaiheeseen mittari liittyy?
- Mikä on mittarin täsmällinen laskentakaava?
- Mistä järjestelmistä mittarin data tulee?
- Kuka omistaa mittarin ja sen datan?
- Onko data riittävän tarkkaa, täydellistä ja ajantasaista?
- Mitä mittarin poikkeama käytännössä tarkoittaa?
- Kuka reagoi mittarin poikkeamaan?
- Missä johtamisen tilanteessa mittaria käytetään?
- Voiko mittari ohjata väärään toimintaan?
- Ymmärtävätkö käyttäjät mittarin samalla tavalla?
- Onko mittari testattu todellisella aineistolla?
Tarkempi tarkistuslista tiedolla johtamiseen
Alla lista asioista, jotka konepajassa kannattaa tehdä ennen varsinaista mittarien käyttöä tiedolla johtamisessa.
1. Määritä, mitä päätöksiä mittareilla halutaan tukea
- Kirjaa ensin, mihin johtamisen kysymyksiin mittareilla haetaan vastausta: esimerkiksi toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa, kannattavuus, läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat, kapasiteetin käyttö, laatu, hukkaHukka (Waste / Muda). Kaikki toiminta, joka ei tuota lisäarvoa asiakkaalle, jälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen tai kuormituksen hallinta.
- Erottele operatiiviset, taktiset ja strategiset päätökset toisistaan.
- Vältä mittareita, joille ei ole selkeää käyttötarkoitusta.
2. Kuvaa yrityksen keskeiset prosessit ennen mittarien valintaa
- Piirrä auki vähintään tarjous-toimitusprosessiTarjous-toimitusprosessi (Quote-to-cash process, QTC). Ketju, joka alkaa asiakkaan tarjouspyynnöstä ja päättyy tuotteen tai palvelun toimitukseen sekä laskutukseen. Se kattaa tarjouksen laskennan ja lähettämisen, tilauksen vahvistamisen, tuotannon, sekä varsinaisen logistisen toimituksen asiakkaalle. Tietopankin tapauksessa määritelmä käsittää myös yrityksen sisäisen jälkilaskentavaiheen: tarjouspyyntö, tarjouslaskenta, suunnittelu, hankinta, tuotanto, laadunvarmistus, toimitus, laskutus ja jälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen.
- Määritä, missä prosessin vaiheessa tieto syntyy ja missä sitä käytetään.
- Tunnista erityisesti ne vaiheet, joissa oletukset muuttuvat toteumatiedoksi.
3. Tunnista yrityksen tietotarpeet rooleittain
- Selvitä, mitä tietoa johto, työnjohto, tuotannonsuunnittelu, myynti, ostot, laatu, talous ja työntekijät tarvitsevat.
- Kysy jokaiselta roolilta: mitä päätöksiä teet, mitä tietoa tarvitset päätöstä varten ja mitä tapahtuu, jos tieto puuttuu.
- Älä rakenna mittaristoa vain johdon näkökulmasta, koska tuotannon arjen tieto ratkaisee usein mittarin käyttökelpoisuuden.
4. Määritä käsitteet yhtenäisesti
- Sovi, mitä yrityksessä tarkoitetaan esimerkiksi tilauksella, työllä, vaiheella, asetuksella, koneajalla, läpimenoajalla, seisokilla, hukalla, romulla, jälkityöllä, toimitusvarmuudella ja katteella.
- Tee käsitteistä yhteinen sanasto.
- Varmista, että sama termi tarkoittaa samaa asiaa ERPissä, tuotannonohjauksessa, Excelissä, Power BI:ssä ja ihmisten puheessa.
Käytännön esimerkki: jos “valmistunut työ” tarkoittaa tuotannossa eri asiaa kuin laskutuksessa, mittari voi näyttää hyvää suorituskykyä vaikka asiakastoimitus olisi myöhässä.
5. Määritä datan lähteet
- Listaa, mistä järjestelmistä tai lähteistä tieto tulee: ERP, MES, tuotantokoneet, työajanseuranta, laatudokumentit, mittapöytäkirjat, Excelit, kunnossapitojärjestelmä, varasto, ostot, myynti ja taloushallinto.
- Kirjaa jokaiselle tiedolle omistaja, päivitystiheys, käyttötarkoitus ja luotettavuus.
- Selvitä, mitkä tiedot ovat järjestelmissä ja mitkä ovat vielä ihmisten muistissa tai epävirallisissa tiedostoissa.
6. Arvioi datan laatuDatan laatu (Data Quality). Datan soveltuvuus käyttötarkoitukseensa. Sisältää useita ulottuvuuksia, kuten tarkkuus, täydellisyys, ajantasaisuus ja yhtenäisyys. ennen mittarien laskentaa
- Tarkista ainakin datan:
- tarkkuus: vastaako tieto todellisuutta
- täydellisyys: puuttuuko olennaisia kenttiä tai tapahtumia
- yhdenmukaisuus: täsmääkö tieto eri järjestelmissä
- ajantasaisuus: päivittyykö tieto riittävän nopeasti
- kelvollisuus: noudattaako tieto sovittuja sääntöjä ja arvoalueita
- Tee datalle peruslaadun tarkastus ennen kuin sen päälle rakennetaan mittareita.
7. Päätä mittareiden laskentasäännöt
- Määritä jokaiselle mittarille kaava, rajaukset, aikajakso, tietolähteet ja poikkeustilanteiden käsittely.
- Kirjaa, lasketaanko esimerkiksi läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat tilauksen saapumisesta, työn vapautuksesta, tuotannon aloituksesta vai ensimmäisestä työvaiheesta.
- Päätä, miten käsitellään keskeytyneet työt, osatoimitukset, reklamaatiot, jälkityöt, kiiretyöt ja sisäiset työt.
Käytännön esimerkki: “toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa” voi tarkoittaa toimitusta alkuperäiseen luvattuun päivään, viimeksi muutettuun päivään tai asiakkaan hyväksymään päivään. Mittari muuttuu olennaisesti valitun laskentasäännön mukaan.
8. Varmista, että dataa kerätään oikealla tarkkuudella
- Päätä, tarvitaanko tieto tilaus-, työ-, vaihe-, tuote-, kone-, työntekijä-, asiakas- vai materiaalitasolla.
- Älä kerää kaikkea mahdollista, vaan sitä tarkkuutta, jolla päätöksiä oikeasti tehdään.
- Varmista, että mittarin vaatima tarkkuustaso on mahdollista kerätä arjessa ilman kohtuutonta lisätyötä.
9. Selvitä, mitä voidaan mitata automaattisesti ja mitä kirjataan käsin
- Erottele automaattinen data, puoliksi automaattinen data ja manuaalisesti syötettävä tieto.
- Tunnista käsin kirjattavan tiedon virhelähteet: kiire, epäselvät ohjeet, ristiriitaiset tulkinnat, jälkikäteen tehtävät kirjaukset ja puuttuvat syykoodit.
- Tee manuaalisesta kirjaamisesta mahdollisimman yksinkertaista ja yksiselitteistä.
10. Yhdistä tieto yli järjestelmärajojen
- Selvitä, miten tarjouslaskennan arviot, tuotannon toteumat, laadun poikkeamat ja jälkilaskentaJälkilaskenta (Post-calculation). Toteutuneiden kustannusten analyysi valmistuksen jälkeen voidaan yhdistää samaan tarkasteluun.
- Rakenna yhteiset tunnisteet, esimerkiksi asiakas, tilaus, työnumero, nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa, revisio, työvaihe ja kone.
- Vältä tilannetta, jossa jokainen yksikkö seuraa omaa totuuttaan.
11. Luo tiedon omistajuus ja vastuut
- Päätä, kuka vastaa kustakin tietolähteestä, käsitteestä, mittarista ja raportista.
- Määritä, kuka saa muuttaa mittarin laskentaa.
- Määritä, kuka korjaa virheellisen datan ja miten virheistä ilmoitetaan.
- Tee vastuut näkyviksi, muuten mittaristo jää helposti yksittäisen asiantuntijan varaan.
Käytännön esimerkki: tuotantopäällikkö voi omistaa tuotannon tehokkuusmittarit, talous katemittarit, laatu laatupoikkeamamittarit ja tietohallinto teknisen tietomallin, mutta laskentasäännöt pitää sopia yhdessä.
12. Rakenna yhteinen tietomalli tai vähintään yhteinen raportointirakenne
- Määritä, miten keskeiset tiedot liittyvät toisiinsa: asiakas, tilaus, nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa, työ, työvaihe, kone, materiaali, resurssi, kustannus ja laatu.
- Varmista, että raportointi ei perustu irrallisiin Excel-versioihin, joiden logiikkaa kukaan ei enää tunne.
- Dokumentoi tietomalli niin, että mittarien alkuperä voidaan jäljittää.
13. Määritä tavoitteet ja vertailutasot ennen tulkintaa
- Päätä, mikä on hyvä, hyväksyttävä ja huono taso.
- Käytä historiatietoa, kapasiteettia, asiakaslupauksia, kustannusrakennetta ja strategisia tavoitteita vertailun pohjana.
- Vältä mittarin käyttöönottoa ilman tavoitetasoa, koska pelkkä luku ei vielä kerro, pitääkö toimia.
14. Varmista päätöksenteon käytännöt
- Sovi, missä kokouksissa mittareita käsitellään.
- Päätä, kuka reagoi poikkeamiin.
- Määritä, milloin mittari johtaa toimenpiteeseen ja milloin se vain seurataan.
- Liitä mittarit osaksi johtamisen rytmiä, esimerkiksi päivittäisjohtamista, viikkopalavereita, kuukausikatsauksia ja kehitysprojekteja.
Käytännön esimerkki: jos toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa heikkenee, pitää olla sovittu, tutkitaanko syy tuotannonsuunnittelussa, materiaalipuutteissa, kapasiteetissa, laadussa vai asiakkaan muutoksissa.
15. Huolehdi tiedon jakamisesta ja läpinäkyvyydestä
- Tee mittarit näkyviksi niille, jotka voivat vaikuttaa niihin.
- Varmista, että työntekijät ymmärtävät, mitä mittari tarkoittaa ja miksi sitä seurataan.
- Älä käytä mittareita syyllistämiseen, vaan prosessin parantamiseen.
- Kerro avoimesti myös mittarin puutteet ja epävarmuudet.
16. Huomioi hiljainen tietoHiljainen tieto (Tacit knowledge). Kokemukseen perustuva tieto, jota on vaikea dokumentoida tai siirtää ja tuotannon kokemus
- Kerää työntekijöiden, työnjohdon ja asiantuntijoiden kokemustieto ennen mittariston lopullista määrittelyä.
- Selvitä, mitä viralliset järjestelmät eivät näytä.
- Tunnista tilanteet, joissa mittari voi antaa väärän kuvan tuotannon todellisuudesta.
- Dokumentoi poikkeavat käytännöt, epäviralliset kiertotiet ja paikallinen osaaminen.
17. Tee mittareille käyttöönottotestaus
- Laske mittarit ensin rajatulla aineistolla.
- Vertaa tuloksia tuotannon todelliseen käsitykseen tilanteesta.
- Tarkista poikkeavat arvot ja selvitä, johtuvatko ne todellisista tapahtumista vai datavirheistä.
- Korjaa laskentasäännöt ennen kuin mittareita käytetään johtamiseen.
18. Päätä, mitä mittareita ei vielä kannata käyttää
- Älä ota käyttöön mittaria, jos sen data on epäluotettavaa.
- Älä ota käyttöön mittaria, jos kukaan ei omista sitä.
- Älä ota käyttöön mittaria, jos sen vaikutus päätöksentekoon on epäselvä.
- Älä ota käyttöön mittaria, jos se ohjaa väärään käyttäytymiseen.
Millainen on hyvä mittari?
Hyvä mittari ei ole vain luku raportilla. Se on johtamisen väline, joka auttaa ymmärtämään tilannetta, tekemään päätöksiä ja ohjaamaan toimintaa. Hyvä mittari on tavoitteeseen sidottu, selkeästi määritelty, luotettavasti laskettava, ymmärrettävä, ajantasainen ja toimintaan ohjaava. Sen tulokseen pitää voida vaikuttaa, ja sen tulee tukea päätöksentekoa ilman, että se ohjaa toimintaa väärään suuntaan.
Hyvän mittarin ominaispiirteet
-
Selkeästi määritelty
Mittarin pitää kertoa yksiselitteisesti, mitä mitataan, miten se lasketaan ja mitä rajauksia laskentaan kuuluu. Epäselvä määritelmä johtaa helposti erilaisiin tulkintoihin ja vertailukelvottomiin tuloksiin. -
Tavoitteeseen liittyvä
Mittarin pitää liittyä yrityksen, prosessin tai tiimin tavoitteisiin. Hyvä KPI arvioi toimintaa suhteessa strategisiin tai operatiivisiin tavoitteisiin. -
Ymmärrettävä käyttäjille
Mittarin pitää olla esitetty niin, että sen käyttäjät ymmärtävät, mitä se tarkoittaa ja miten siihen voi vaikuttaa. Hyvän KPI:n pitäisi olla yksinkertainen, suoraviivainen ja helposti mitattava. -
Mitattava luotettavasti
Mittarin pitäisi perustua tietoon, jonka keruu- ja laskentatapa voidaan tarkistaa. Hyvän mittarin data ja laskentamenetelmä ovat todennettavissa. -
Vertailukelpoinen
Mittarin pitäisi mahdollistaa vertailu ajan, tuoteryhmien, koneiden, työvaiheiden tai yksiköiden välillä, jos vertailu on mittarin käyttötarkoituksen kannalta olennaista. Vertailussa pitää huomioida myös konteksti, koska olosuhteet voivat tehdä vertailusta harhaanjohtavaa. -
Ajantasainen
Mittarin tiedon pitää olla saatavilla siinä aikataulussa, jossa päätöksiä tehdään. Jos mittaria käytetään päivittäisjohtamisessa, kuukausittain päivittyvä tieto on usein liian hidasta. Hyvän suorituskykymittarin tiedon tulee olla saatavilla kohtuullisessa ajassa suhteessa sen käyttötarkoitukseen. -
Toimintaan ohjaava
Hyvä mittari ei vain kuvaa tilannetta, vaan auttaa päättämään, mitä tehdään seuraavaksi. Toimivan KPI:n pitäisi tukea päätöksiä eikä synnyttää vain lisää kysymyksiä. -
Vaikutettavissa oleva
Mittarin pitäisi olla sellainen, että vastuussa olevat henkilöt tai tiimit voivat vaikuttaa sen tulokseen omalla toiminnallaan. Jos mittariin ei voi vaikuttaa, se voidaan kokea epäoikeudenmukaiseksi tai passivoivaksi. -
KustannustehokasOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset tuottaa
Mittarin tuottamisesta aiheutuvan työn ja kustannuksen pitää olla järkevässä suhteessa sen hyötyyn. Hyvä mittari perustuu mahdollisuuksien mukaan jo saatavilla olevaan tietoon ja olemassa olevaan tiedonkeruuseen. -
Riittävän herkkä muutoksille
Mittarin pitää reagoida olennaisiin muutoksiin toiminnassa. Jos prosessi paranee tai heikkenee, mittarin tulisi näyttää muutos riittävän selvästi. -
Ei ohjaa väärään käyttäytymiseen
Mittari pitää arvioida myös sen perusteella, millaista käyttäytymistä se kannustaa. Esimerkiksi pelkkä koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon voi ohjata pitämään koneet käynnissä, vaikka tuotettaisiin väärään aikaan, väärää tuotetta tai kasvatettaisiin turhaa keskeneräistä tuotantoa. -
Sillä on omistaja ja käyttötapa
Tämä on oma käytännön suositukseni: hyvälle mittarille pitää nimetä vastuuhenkilö, seurantarytmi, tavoitetaso ja toimintamalli poikkeamille. Muuten mittari jää helposti raportointiluvuksi eikä johda konkreettisiin toimenpiteisiin.
Esimerkki konepajasta
- Heikko mittari:
- Koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon
- Parempi mittari:
- Koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon pullonkaulakoneilla viikoittain, laskettuna toteutuneen tuotantoajan suhteena suunniteltuun käytettävissä olevaan aikaan, tavoitteena 80 prosenttia, poikkeamat käsitellään tuotannon viikkopalaverissa kapasiteetin, asetusaikojen, materiaalipuutteiden ja kunnossapidon näkökulmasta.
- Jälkimmäinen on parempi, koska siinä on määritelty mitä mitataan, missä rajauksessa mitataan, miten usein seurataan, mikä on tavoite, milloin tulokseen reagoidaan ja mihin päätöksiin mittaria käytetään
Tarkistuslista mittarin arviointiin
- Mitä päätöstä mittari tukee?
- Mihin tavoitteeseen mittari liittyy?
- Onko laskentakaava yksiselitteinen?
- Onko data luotettavaa ja tarkistettavaa?
- Ymmärtävätkö käyttäjät mittarin samalla tavalla?
- Päivittyykö mittari riittävän usein?
- Voiko mittarin tulokseen vaikuttaa?
- Onko mittarilla vastuuhenkilö?
- Onko mittarille tavoitetaso?
- Tiedetäänkö, mitä tehdään, jos tulos poikkeaa tavoitteesta?
- Voiko mittari ohjata väärään toimintaan?
Tässä on esimerkki, mitä mittareittain voisi dokumentoida.
| Määrittelytieto | Sisältö |
|---|---|
| Mittarin nimi | Yksiselitteinen ja yhteisesti käytetty nimi. |
| Tarkoitus | Mitä toimintaa tai ilmiötä mittari kuvaa ja miksi sitä seurataan. |
| Mitattava tavoite tai päätös | Mihin tavoitteeseen mittari liittyy tai mitä päätöstä sen avulla tuetaan. |
| Laskentakaava | Mittarin laskentatapa, laskennan osatekijät ja laskentajärjestys. |
| Laskennan rajaukset | Laskentaan sisällytettävät ja siitä pois rajattavat tapahtumat, ajat, kohteet ja poikkeustilanteet. |
| Mittayksikkö | Esimerkiksi %, €, h, standardih, kpl, €/h tai vrk. |
| Tietolähteet | Järjestelmät, koneet, tiedostot tai manuaaliset kirjaukset, joista mittarin lähtötiedot saadaan. |
| Tarkastelutaso | Esimerkiksi yritys, tehdas, tuotantosolu, työpisteTyöpiste (Workstation). Yksittäinen työskentelypaikka tuotannossa, jossa työ suoritetaan, kone, asiakas, tilaus, tuote, työvaihe tai ajanjakso. |
| Päivitystiheys | Kuinka usein mittari lasketaan tai sen tiedot päivitetään, esimerkiksi reaaliaikaisesti, päivittäin, viikoittain tai kuukausittain. |
| Tavoitearvo ja hälytysrajat | Tavoiteltava taso sekä rajat, joiden ylittäminen tai alittaminen edellyttää tarkempaa käsittelyä. |
| Mittarin omistaja | Mittarin tarkoituksesta, määritelmästä, laskentasäännöistä ja hyväksymisestä vastaava taho. |
| Datan omistaja | Mittarin lähtötietojen sisällöstä, laadusta ja ylläpitoperiaatteista vastaava taho. |
| Käyttäjät | Henkilöt, roolit tai ryhmät, jotka käyttävät mittaria päätöksenteossa ja toiminnan ohjaamisessa. |
| Poikkeaman käsittely | Missä ja miten poikkeama käsitellään, kuka reagoi siihen ja millaisia toimenpiteitä voidaan käynnistää. |
| Tunnetut rajoitteet | Datan laatuun, kattavuuteen, viiveeseen, vertailukelpoisuuteen tai laskentatapaan liittyvät rajoitteet. |
| Viimeisin hyväksyntä tai muutos | Päivämäärä, muutoksen sisältö sekä mittarin määritelmän hyväksynyt taho. |
Kannattavuuden mittarit
Yksinkertaisesti sanottuna toiminta on kannattavaa, kun tuotot ovat kuluja suuremmat. Toisin sanoen kannattavuus tarkoittaa toiminnan kykyä tuottaa taloudellista ylijäämää suhteessa sen aiheuttamiin kustannuksiin.
Konepajassa kannattavuutta ei pidä tarkastella vain yrityksen tuloksena, vaan myös asiakas-, tuote-, tilaus-, työvaihe-, tuotanto- ja hinnoittelunäkökulmista. Näin voidaan ymmärtää, mistä tulos syntyy, missä kate heikkenee ja mihin kehittämistoimet kannattaa kohdistaa.
Kannattavuuslaskennan perusteita
Kannattavuuslaskenta linkittyy tiiviisti kustannuslaskentaan ja molemmat ovat johdon laskentatoimen (sisäinen/operatiivinen laskentatoimi) toisiaan täydentäviä osa-alueita. Kustannuslaskenta selvittää, mistä kustannukset syntyvät ja miten ne kohdistuvat tuotteille, tilauksille, asiakkaille tai toiminnoille. Kannattavuuslaskenta hyödyntää tätä kustannustietoa ja arvioi, tuottavatko tuotteet, asiakkaat, tilaukset tai koko yrityksen toiminta riittävän taloudellisen tuloksen. Konepajassa kustannuslaskenta kertoo, mitä valmistus maksaa, kun taas kannattavuuslaskenta kertoo, oliko työ, tuote tai asiakkuus taloudellisesti järkevä.
Johdon laskentatoimi
Johdon laskentatoimi (tai sisäinen laskentatoimi) on yrityksen sisäistä laskentaa, jonka tehtävänä on tuottaa taloudellista ja toiminnallista tietoa johtamisen, päätöksenteon, suunnittelun ja ohjauksen tueksi. Johdon laskentatoimi eroaa ulkoisesta laskentatoimesta siinä, että se palvelee ensisijaisesti yrityksen sisäisiä käyttäjiä, eikä sen muoto ole samalla tavalla lakisääteisesti määrätty kuin kirjanpidon ja tilinpäätöksen raportointi. Sisäinen laskentatoimi voidaan vielä jakaa operatiiviseen laskentatoimeen ja strategiseen laskentatoimeen.
Johdon laskentatoimen keskeisiä osa-alueita ovat kustannuslaskenta, kannattavuuslaskenta, budjetointi, ennustaminen, investointilaskenta, hinnoittelulaskenta, suorituskyvyn mittaaminen sekä erilaiset päätöksenteko- ja vaihtoehtolaskelmat. Konepajassa johdon laskentatoimi auttaa ymmärtämään, mitä valmistus maksaa, mistä kate syntyy, mihin kapasiteetti kuluu ja mitkä tuotteet, asiakkaat tai työt ovat taloudellisesti järkeviä.
Johdon laskentatoimen osa-alueet
1. Kustannuslaskenta
Kustannuslaskenta selvittää, mistä kustannukset syntyvät ja miten ne kohdistuvat esimerkiksi tuotteille, tilauksille, työvaiheille, koneille, asiakkaille tai kustannuspaikoille.
Tyypillisiä osa-alueita ovat:
- kustannuslajilaskenta
- kustannuspaikkalaskenta
- suoritekohtainen tai tuotekohtainen kustannuslaskenta
- toimintolaskentaToimintolaskenta (Activity-based costing, ABC). Laskentamenetelmä, jossa kustannukset kohdistetaan toiminnoille ja niiden kautta tuotteille
- välittömien ja välillisten kustannusten kohdistaminen
- muuttuvien ja kiinteiden kustannusten erottelu
Konepajaesimerkki: kustannuslaskenta selvittää, paljonko yhden koneistetun osan valmistus maksaa, kun huomioidaan materiaali, työaika, koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä, asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen, alihankinta ja yleiskustannukset.
2. Kannattavuuslaskenta
Kannattavuuslaskenta arvioi, tuottaako toiminta riittävästi suhteessa kustannuksiin. Se hyödyntää kustannuslaskennan tietoa, mutta ottaa mukaan myös tuotot, hinnat, volyymit ja katetavoitteet.
Tyypillisiä kohteita ovat:
- yrityksen kannattavuus
- tuotekohtainen kannattavuus
- asiakaskohtainen kannattavuus
- tilaus- tai projektikohtainen kannattavuus
- tuoteryhmäkohtainen kannattavuus
- katetuottoanalyysi
- tavoitetulos ja kannattavuusraja
Konepajaesimerkki: kannattavuuslaskenta kertoo, oliko tarjous oikein hinnoiteltu, toteutuiko tavoitekate ja kannattaako tietyn asiakkaan pieneräisiä töitä jatkaa nykyisillä hinnoilla.
3. Budjetointi ja ennustaminen
Budjetointi muuttaa tavoitteet taloudellisiksi suunnitelmiksi. Ennustaminen puolestaan päivittää näkymää sen mukaan, miten myynti, kustannukset, kapasiteetti ja markkinatilanne kehittyvät.
Konepajaesimerkki: budjetointi määrittää vuoden liikevaihto-, kate-, investointi- ja henkilöstötavoitteet. Ennustaminen näyttää, riittääkö tilauskanta ja kapasiteetti tavoitteisiin seuraavien kuukausien aikana.
4. Investointilaskenta
Investointilaskenta arvioi, onko jokin pitkävaikutteinen hankinta taloudellisesti perusteltu. Kohteena voi olla esimerkiksi uusi kone, robottisolu, mittalaite, tuotannonohjausjärjestelmäTuotannonohjausjärjestelmä (Manufacturing Execution System, MES). Tuotannon toteutusta ohjaava järjestelmä, joka seuraa ja ohjaa tuotantoprosessia reaaliaikaisesti [netsuite.com tai varastoautomaatio.
Konepajaesimerkki: investointilaskenta arvioi, kannattaako ostaa uusi 5-akselinen työstökone, jos se lyhentää läpimenoaikaa, vähentää alihankintaa ja parantaa toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää.
5. Hinnoittelulaskenta
Hinnoittelulaskenta määrittää, millä hinnalla tuote, työ tai palvelu on kannattavaa myydä. Se yhdistää kustannustiedon, katetavoitteen, markkinatilanteen, asiakkaan arvon ja kapasiteettitilanteen.
Konepajaesimerkki: hinnoittelulaskenta auttaa päättämään, miten asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen huomioidaan pienissä erissä ja miten hinta muuttuu, jos asiakas tilaa saman tuotteen 5, 50 tai 500 kappaleen erissä.
6. Suorituskyvyn mittaaminen ja raportointi
Suorituskyvyn mittaaminen tuottaa tietoa siitä, miten yritys, tuotanto, tiimi tai prosessi suoriutuu tavoitteisiin nähden. Se yhdistää taloudellisia ja ei-taloudellisia mittareita.
Tyypillisiä mittareita konepajassa ovat:
- toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa
- läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat
- käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon
- hylkyprosentti
- uudelleentyön määrä
- työn kannattavuus
- asiakaskohtainen kate
- keskeneräinen tuotantoKeskeneräinen tuotanto (Work in progress, WIP). Tuotteet, jotka ovat tuotannossa mutta eivät vielä valmiita
- kapasiteetin kuormitus
7. Päätöksentekolaskelmat ja vaihtoehtolaskelmat
Päätöksentekolaskelmat vertailevat eri toimintavaihtoehtoja. Niitä käytetään, kun yrityksen pitää valita taloudellisesti ja toiminnallisesti järkevin vaihtoehto.
Esimerkkejä:
- valmistetaanko itse vai ostetaanko alihankinnasta
- hyväksytäänkö kiireellinen tilaus alennetulla katteella
- jatketaanko tietyn tuotteen valmistusta
- investoidaanko koneeseen vai lisätäänkö vuoroja
- muutetaanko eräkokoa
- keskitetäänkö tuotanto eri koneelle tai työpisteelle
Tiivis kokonaiskuva
| Osa-alue | Pääkysymys | Konepajaesimerkki |
|---|---|---|
| Kustannuslaskenta | Mitä valmistus maksaa? | Työn materiaali-, työ-, koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä- ja yleiskustannukset |
| Kannattavuuslaskenta | Jääkö työstä riittävä kate? | Tilaus-, tuote- tai asiakaskohtainen kannattavuus |
| Budjetointi | Mitä tavoitellaan? | Vuoden liikevaihto-, kate- ja kapasiteettitavoitteet |
| Ennustaminen | Miltä tuleva näyttää? | Tilauskannan ja kuormituksen ennuste |
| Investointilaskenta | Kannattaako hankinta tehdä? | Uuden koneen takaisinmaksu ja vaikutus kapasiteettiin |
| Hinnoittelulaskenta | Millä hinnalla työ kannattaa myydä? | Eräkoon ja asetusaikojen huomiointi tarjouksessa |
| Suorituskyvyn mittaus | Miten toiminta onnistuu? | ToimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa, laatu, läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat ja käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon |
| Vaihtoehtolaskelmat | Mikä vaihtoehto kannattaa valita? | Tehdäänkö itse vai ostetaanko alihankinnasta |
Kannattavuus- ja kustannuslaskenta linkittyvät tiiviisti tuotteiden hinnoitteluun ja tarjouslaskentaan. Konepajassa tulovirta koostuu tyypillisesti suurelta osin valmistettavien tuotteiden myynnistä, jolloin oikea hinnoittelu on kannattavan liiketoiminnan perusta. Tarjous-toimitusprosessin luvussa kuvattiin, miten tarjousvaiheessa tarjoukseen määritetty hinta muodostuu kustannusten arviosta käytettäessä kustannusperusteista hinnoittelua. Vasta tilauksen toimituksen jälkeen pystytään tekemään jälkilaskelmat toteutuneista kustannuksista ja vertaamaan näitä. Tiedolla ohjautuvissa organisaatioissa myös samalla otetaan opiksi, että tulevissa tilauksissa arvioidut kustannukset saadaan lähemmäksi toteutuneita.
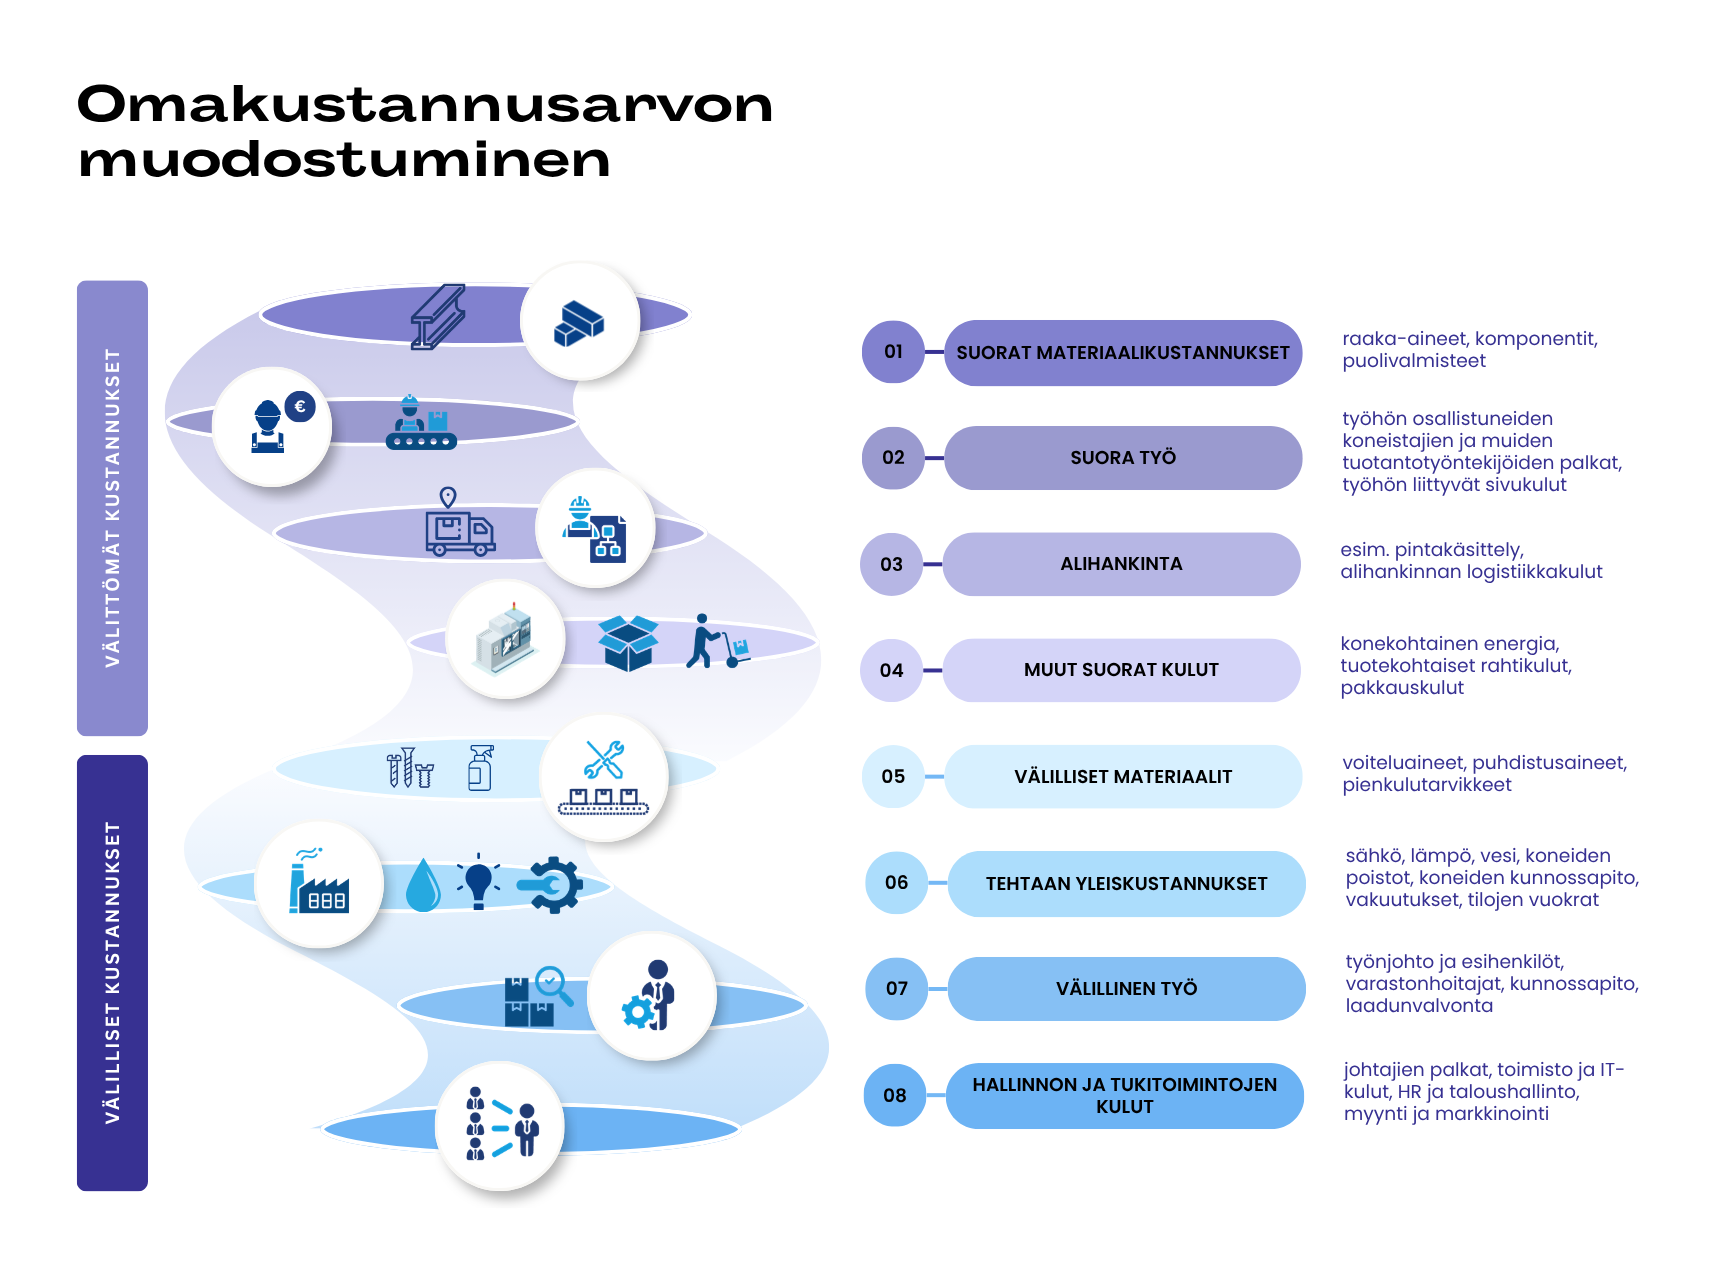
Kustannusperusteinen hinnoittelu
On olemassa erilaisia hinnoittelumalleja eli tapoja määrittää tuotteen tai palvelun hinta. Yleisimpiä malleja ovat kustannuspohjainen, arvopohjainen ja markkinapohjainen hinnoittelu. Konepajoissa tyypillisesti käytetään hintojen määritykseen kustannuspohjaista hinnoittelua, josta siitäkin on erilaisia malleja, kuten katetuottohinnoittelu ja täyskatteinen hinnoittelu (eli omakustannushinnoittelu). Alla käydään läpi omakustannushinnoittelun mallia konepajaympäristössä.
Omakustannushinnoittelun perusajatus
Omakustannushinnoittelussa tuotteen, työn tai tilauksen hinta muodostetaan sen aiheuttamien kokonaiskustannusten perusteella. Ensin lasketaan omakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset, johon sisällytetään sekä suoraan työlle kohdistettavat välittömät kustannukset että sille jaettu osuus välillisistä kustannuksista. Konepajassa välittömiä kustannuksia ovat esimerkiksi materiaalit, työ, alihankinta ja tuotekohtaiset kulut. Välillisiä kustannuksia ovat esimerkiksi työnjohto, kunnossapito, tilat, energia, poistot, laadunvalvonta, hallinto ja muut tukitoiminnot. Nämä kohdistetaan tuotteille tai tilauksille esimerkiksi yleiskustannuslisän tai konetuntihinnan avulla.
Kun omakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset on laskettu, sen päälle lisätään yrityksen tavoittelema voittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa tai kate. Näin saadaan tavoitemyyntihinta. Menetelmä auttaa varmistamaan, että myyntihinta kattaa työn todelliset kustannukset ja jättää yritykselle tavoitellun tuloksen.
Konepajaympäristössä omakustannushinnoittelun erityispiirteitä ovat koneajan, asetusaikojen, eräkoon, alihankinnan ja välillisten tuotantokustannusten vaikutus hintaan. Pienissä erissä asetuskustannus jakautuu harvoille kappaleille, jolloin kappalekohtainen hinta nousee. Suurissa erissä sama asetuskustannus jakautuu useammalle kappaleelle, jolloin kappalekohtainen kustannus pienenee. Tämän vuoksi omakustannushinnoittelu ei ole pelkkää kustannusten yhteenlaskua, vaan se vaatii ymmärrystä tuotannon rakenteesta, kapasiteetin käytöstä ja kustannusten aiheuttamisperiaatteesta.
Peruskaava on:
Omakustannusarvo + voittolisä = tavoitemyyntihinta
Omakustannushinnoittelun vahvuus on siinä, että se auttaa varmistamaan kustannusten kattamisen. Sen heikkous on se, että se tarkastelee hintaa ensisijaisesti yrityksen omien kustannusten näkökulmasta. Siksi lopullisessa hinnoittelussa on hyvä huomioida myös markkinahinta, asiakkaan kokema arvo, kapasiteettitilanne, kilpailutilanne ja työn riskit.
Omakustannusarvon muodostuminen
OmakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset muodostuu kahdesta pääosasta:
- Välittömät kustannukset, jotka voidaan kohdistaa suoraan tietylle tuotteelle, tilaukselle tai työlle.
- Välilliset kustannukset, joita ei voida suoraan kohdistaa yksittäiselle tuotteelle, mutta jotka täytyy jakaa tuotteille tai tilauksille jonkin perusteen avulla.
Yksinkertaistettuna:
Omakustannusarvo = välittömät kustannukset + kohdistetut välilliset kustannukset
Konepajassa omakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset voi sisältää esimerkiksi materiaalit, alihankinnan, työn, koneajan, asetuksen, pakkaamisen, laadunvarmistuksen sekä tuotteelle tai tilaukselle kohdistetun osuuden tehtaan ja hallinnon yleiskustannuksista.
Välittömät kustannukset
Välittömät kustannukset ovat kustannuksia, jotka voidaan kohdistaa suoraan yksittäiselle tuotteelle, tilaukselle tai työlle. Ne syntyvät suoraan kyseisen työn tekemisestä.
Konepajassa välittömiä kustannuksia ovat esimerkiksi:
-
Suorat materiaalikustannukset
- raaka-aineet
- komponentit
- puolivalmisteet
- työhön erikseen hankittavat osat
-
Suora työ
- koneistajien, hitsaajien, kokoonpanijoiden tai muiden tuotantotyöntekijöiden työaika
- työhön kohdistuvat palkat ja henkilösivukulut
-
Suora alihankinta
- pintakäsittely
- lämpökäsittely
- erikoiskoneistus
- ulkopuolinen mittaus
- alihankinnan kuljetukset, jos ne liittyvät suoraan kyseiseen työhön
-
Muut suorat kulut
- tuotekohtaiset rahtikulut
- pakkauskulut
- erikoistyökalut
- erilliset tarkastus- tai dokumentointikulut
Välilliset kustannukset
Välilliset kustannukset ovat kustannuksia, jotka liittyvät tuotannon ja yrityksen toimintaan, mutta joita ei voida suoraan ja yksiselitteisesti kohdistaa tietylle tuotteelle tai tilaukselle. Ne täytyy jakaa laskentakohteille sovitun kohdistamisperusteen avulla.
Konepajassa välillisiä kustannuksia ovat esimerkiksi:
-
Välilliset materiaalit
- voiteluaineet
- puhdistusaineet
- leikkuunesteet
- pienkulutarvikkeet
- yleiset työkalutarvikkeet
-
Tehtaan yleiskustannukset
- sähkö
- lämpö
- vesi
- tilavuokrat
- koneiden poistot
- koneiden kunnossapito
- vakuutukset
- tuotantotilojen ylläpito
-
Välillinen työ
- työnjohto
- tuotannon esihenkilöt
- kunnossapito
- varastonhoito
- laadunvalvonta
- tuotannonsuunnittelu
-
Hallinnon ja tukitoimintojen kustannukset
- johto
- taloushallinto
- henkilöstöhallinto
- IT
- toimistokulut
- myynti ja markkinointi
Yleiskustannuslisä
Yleiskustannuslisä tarkoittaa välillisten kustannusten osuutta, joka kohdistetaan tuotteelle, työlle tai tilaukselle. Sen tarkoituksena on varmistaa, että myös ne kustannukset, joita ei voida suoraan kirjata yksittäiselle työlle, tulevat huomioiduiksi hinnassa.
Yleiskustannuslisä voidaan laskea esimerkiksi suhteessa:
- välittömiin palkkoihin
- välittömiin työtunteihin
- koneaikaan
- materiaalikustannuksiin
- tuotannon kokonaiskustannuksiin
- kustannuspaikan kustannuksiin
Yksinkertaistettu esimerkki:
Yleiskustannuslisä = kohdistettavat välilliset kustannukset / kohdistamisperuste
Jos tuotannon välilliset kustannukset ovat 200 000 euroa vuodessa ja kohdistamisperusteena on 10 000 tuotantotuntia, yleiskustannuslisä on:
200 000 € / 10 000 h = 20 €/h
Tällöin jokaiselle tuotteelle tai työlle lisätään 20 euroa välillisiä kustannuksia jokaista käytettyä tuotantotuntia kohden.
Konekustannukset ja konetuntihintaKonetuntihinta (Machine hourly cost). Kustannus per koneen käyttötunti
Konekustannukset kuvaavat niitä kustannuksia, jotka syntyvät koneen omistamisesta, käyttämisestä ja ylläpitämisestä. Konepajassa konekustannuksia voidaan käsitellä esimerkiksi konetuntihinnan avulla.
KonetuntihintaKonetuntihinta (Machine hourly cost). Kustannus per koneen käyttötunti tarkoittaa yhden koneen käyttötunnille laskettua kustannusta. Se voidaan muodostaa jakamalla koneeseen liittyvät vuosikustannukset koneen normaalilla vuosikapasiteetilla.
Konetuntihinta = koneen vuosikustannukset / normaalit käyttötunnit vuodessa
Konetuntihintaan voidaan sisällyttää esimerkiksi:
- koneen poistot
- rahoituskustannukset tai laskennallinen korko
- kunnossapito
- varaosat
- työkalukustannukset
- energia
- leikkuunesteet
- tilakustannukset
- vakuutukset
- koneen käyttöön liittyvät tukikustannukset
Joissakin yrityksissä koneenkäyttäjän palkka ja sivukulut sisältyvät konetuntihintaan. Toisissa yrityksissä henkilökustannus käsitellään erillisenä suorana työnä. Tärkeintä on, että valittu laskentatapa on dokumentoitu ja sitä käytetään johdonmukaisesti.
Muuttuvat yksikkökustannukset ja kiinteät kustannukset
Muuttuvat yksikkökustannukset ovat kustannuksia, jotka muuttuvat tuotantomäärän mukana ja jotka voidaan laskea yhtä tuoteyksikköä kohden. Konepajassa niitä voivat olla esimerkiksi materiaali, ostokomponentit, alihankinta ja osa tuotekohtaisista kuljetus- tai pakkauskuluista.
Kiinteät kustannukset ovat kustannuksia, jotka eivät lyhyellä aikavälillä muutu suoraan tuotantomäärän mukaan. Konepajassa niitä voivat olla esimerkiksi tilavuokrat, työnjohto, hallinto, koneiden poistot ja osa kunnossapidosta.
Omakustannushinnoittelussa molemmat kustannustyypit pitää huomioida. Jos hinta kattaa vain muuttuvat kustannukset, se voi näyttää lyhyellä aikavälillä riittävältä, mutta pitkällä aikavälillä yritykselle ei jää välttämättä tarpeeksi katetta kiinteiden kustannusten ja tavoitellun voiton kattamiseen.
VoittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa, myyntikate ja tavoitemyyntihinta
VoittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa on omakustannusarvon päälle lisättävä euromääräinen tai prosentuaalinen lisä, jonka tavoitteena on tuottaa yritykselle voittoa. Omakustannushinnoittelussa voittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa lisätään sen jälkeen, kun tuotteen tai työn kokonaiskustannukset on laskettu.
Tavoitemyyntihinta = omakustannusarvo + voittolisä
Myyntikate tarkoittaa myyntihinnan ja hankinnan tai valmistuksen muuttuvien kustannusten välistä erotusta riippuen siitä, miten yritys määrittelee laskennan. Oppaassa on hyvä täsmentää, lasketaanko myyntikate esimerkiksi suhteessa liikevaihtoon, muuttuviin kustannuksiin vai omakustannusarvoon.
Tavoitemyyntihinta on hinta, jolla yritys pyrkii kattamaan kaikki tuotteelle tai tilaukselle kohdistetut kustannukset ja saavuttamaan halutun katteen tai voiton.
Tärkeä huomio on, että voittolisäprosentti ja myyntikateprosentti eivät tarkoita aina samaa asiaa.
Jos voittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa lasketaan omakustannusarvon päälle:
Tavoitemyyntihinta = omakustannusarvo × (1 + voittolisäprosentti)
Esimerkiksi:
Omakustannusarvo = 100 €
Voittolisä = 25 %

Tavoitemyyntihinta = 100 € × 1,25 = 125 €
Tällöin myyntikate suhteessa myyntihintaan on:
25 € / 125 € = 20 %
Jos yritys sen sijaan tavoittelee 25 prosentin myyntikatetta myyntihinnasta, hinta lasketaan eri tavalla:
Tavoitemyyntihinta = omakustannusarvo / (1 - tavoitekateprosentti)
Esimerkiksi:
Omakustannusarvo = 100 €
Tavoitekate = 25 %

Tavoitemyyntihinta = 100 € / 0,75 = 133,33 €
Hinnan muodostuminen konepajassa
Konepajan yksittäisen kappaleen hinta voidaan muodostaa esimerkiksi seuraavasti:
Kappaleen omakustannusarvo =
suora materiaali
+ suora alihankinta
+ kappalekohtaiset muuttuvat kulut
+ työvaiheiden henkilökustannukset
+ työvaiheiden konekustannukset
+ asetuskustannus jaettuna eräkoolle
+ yleiskustannuslisät
Tämän jälkeen lisätään voittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa:
Tavoitemyyntihinta =
kappaleen omakustannusarvo + voittolisä
Tuotannon näkökulmasta sama voidaan kuvata myös koneaikaan perustuvana kaavana:
Kappalehinta =
materiaali
+ alihankinta
+ kappalekohtaiset muuttuvat kulut
+ (kappaleaika × konetuntihinta)
+ (asetusaika / eräkoko × konetuntihinta)
+ muut kohdistettavat kustannukset
+ voittolisä
Tässä kaavassa on tärkeää huomata eräkoon vaikutus. AsetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen kohdistuu koko valmistuserälle, mutta hinnoittelussa se jaetaan kappaleille. Mitä pienempi eräkoko on, sitä suurempi asetuskustannuksen osuus kohdistuu yhdelle kappaleelle.
Esimerkki eräkoon vaikutuksesta
Jos asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen on 2 tuntia ja konetuntihintaKonetuntihinta (Machine hourly cost). Kustannus per koneen käyttötunti 80 euroa tunnilta, asetuksen kustannus on:
2 h × 80 €/h = 160 €
Jos valmistetaan 10 kappaletta, asetuskustannus kappaletta kohden on:
160 € / 10 kpl = 16 €/kpl
Jos valmistetaan 100 kappaletta, asetuskustannus kappaletta kohden on:
160 € / 100 kpl = 1,60 €/kpl
Tämä osoittaa, miksi pienet eräkoot voivat nostaa kappalehintaa merkittävästi. Konepajassa omakustannushinnoittelun pitää siksi huomioida erityisesti asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen, eräkoko, koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä ja se, miten yleiskustannukset kohdistetaan tuotteelle.
Termien määritelmät
| Termi | Määritelmä |
|---|---|
| OmakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset | Tuotteen, työn tai tilauksen kokonaiskustannus, johon sisältyvät välittömät kustannukset ja sille kohdistettu osuus välillisistä kustannuksista. |
| Omakustannushinnoittelu | Hinnoittelutapa, jossa myyntihinta muodostetaan lisäämällä omakustannusarvon päälle tavoiteltu voittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa tai kate. |
| Muuttuvat yksikkökustannukset | Yhtä tuoteyksikköä kohti laskettavat kustannukset, jotka muuttuvat tuotantomäärän mukana, esimerkiksi materiaalit ja suora alihankinta. |
| Kiinteät kustannukset | Kustannukset, jotka eivät lyhyellä aikavälillä muutu suoraan tuotantomäärän mukaan, esimerkiksi vuokrat, poistot ja osa hallinnon kustannuksista. |
| Välittömät kustannukset | Kustannukset, jotka voidaan kohdistaa suoraan tietylle tuotteelle, työlle tai tilaukselle. |
| Välilliset kustannukset | Kustannukset, joita ei voida suoraan kohdistaa yksittäiselle tuotteelle tai tilaukselle, vaan ne jaetaan laskentakohteille sovitulla perusteella. |
| Konekustannukset | Koneen omistamisesta, käytöstä ja ylläpidosta syntyvät kustannukset, kuten poistot, energia, kunnossapito, tilat ja työkalut. |
| KonetuntihintaKonetuntihinta (Machine hourly cost). Kustannus per koneen käyttötunti | Yhden koneen käyttötunnille laskettu kustannus, joka saadaan jakamalla koneen vuosikustannukset normaalilla vuosikapasiteetilla. |
| Yleiskustannuslisä | Välillisten kustannusten osuus, joka kohdistetaan tuotteelle, työlle tai tilaukselle esimerkiksi työtuntien, koneajan tai välittömien kustannusten perusteella. |
| Tavoitemyyntihinta | Hinta, jolla yritys pyrkii kattamaan kustannukset ja saavuttamaan halutun katteen tai voiton. |
| Myyntikate | Myyntihinnan ja määriteltyjen kustannusten erotus. Laskentatapa pitää aina täsmentää, koska kate voidaan suhteuttaa eri kustannuspohjiin tai myyntihintaan. |
| VoittolisäVoittolisä (Profit margin / Markup). Hintaan lisättävä osuus, jolla tavoitellaan voittoa | Omakustannusarvon päälle lisättävä euromääräinen tai prosentuaalinen lisä, jolla tavoitellaan voittoa. |
Omakustannushinnoittelu auttaa varmistamaan, että tuote tai työ ei jää kustannusten takia tappiolliseksi. Menetelmä edellyttää kuitenkin luotettavaa kustannuslaskentaa ja selkeitä kohdistamisperiaatteita. Jos esimerkiksi asetusaikaa, konekustannuksia tai yleiskustannuksia ei huomioida oikein, hinta voi näyttää kannattavalta, vaikka todellinen kate jää liian pieneksi. Lopullisessa hinnoittelussa omakustannushintaa kannattaa käyttää vähimmäistasona, jota täydennetään markkinahinnan, asiakkaan kokeman arvon, kapasiteettitilanteen ja kilpailutilanteen arvioinnilla.
Nyt on käyty läpi kannattavuuslaskennan, kustannuslaskennan ja kustannuspohjaisen hinnoittelun perusperiaatteita liittyvine käsitteineen. Kannattavuuden mittareiden määrityksen kannalta on oleellista ymmärtää, mitä omassa yrityksessä vaikkapa myyntikate tai omakustannushintaOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset sisältää. Oleellista on tiedostaa, ettei myyntikate ja liikevoitto ole yleensä läheskään sama asia.
Liiketoiminnan tunnusluvut tiivistävät yrityksen taloudellisen tilanteen ja kehityksen johdon päätöksenteon tueksi. Keskeisiä osa-alueita ovat kannattavuus, maksuvalmius, vakavaraisuus, kasvu ja tehokkuus.
Kannattavuus kertoo, tuottaako liiketoiminta riittävästi tulosta. Maksuvalmius kuvaa yrityksen kykyä selviytyä lyhyen aikavälin maksuista. Vakavaraisuus osoittaa, kuinka kestävällä rahoituspohjalla yritys toimii. Kasvun ja tehokkuuden tunnusluvut näyttävät, miten toiminnan laajuus ja resurssien käyttö kehittyvät.
Talouden tunnuslukuihin voi tutustua tarkemmin Alma Insightsin tunnuslukuoppaassa.
Konepajassa yritystason tunnuslukuja kannattaa täydentää tilaus-, tuote-, asiakas- ja työkohtaisilla mittareilla, jotta nähdään, mistä kannattavuus käytännössä syntyy.
Tilaus-, tuote- ja asiakaskohtaiset kannattavuusmittarit
Konepajan kannattavuutta ei kannata tarkastella vain yrityksen kokonaistuloksena. Yritystason käyttökate tai liiketulos kertoo, onko kokonaisuus kannattava, mutta se ei vielä kerro, mitkä tilaukset, tuotteet, asiakkaat tai työvaiheet kannattavuutta parantavat tai heikentävät. Näihin pureutumalla päästään yritystason tunnuslukuja paremmin kiinni siihen, mistä kate käytännössä syntyy.
Tilaus-, tuote- ja asiakaskohtainen kannattavuus
Tilauskohtainen kannattavuus
Tilauskohtainen kannattavuus kertoo, oliko yksittäinen tilaus tai työ taloudellisesti onnistunut. Se on konepajassa erityisen tärkeä mittari, koska samankin asiakkaan tilaukset voivat poiketa toisistaan paljon eräkoon, asetusten, materiaalien, toleranssien, alihankinnan, kiireellisyyden ja työvaiheiden määrän vuoksi.
Tilauskohtaisessa mittauksessa kannattaa huomioida ainakin:
- myyntihinta
- suorat materiaalit
- alihankinta
- suora työ
- koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä
- asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen
- työkalut ja erikoisvälineet
- pakkaus ja rahti
- laatukustannukset
- tilaukselle kohdistettu yleiskustannusten osuus
Hyvä perusmittari on:
Tilauskohtainen kate = tilauksen myyntihinta - tilaukselle kohdistetut kustannukset
Tilauskohtainen kate kertoo, jäikö yksittäisestä työstä riittävä taloudellinen hyöty sen jälkeen, kun työn aiheuttamat kustannukset on huomioitu. Mittari auttaa arvioimaan tarjouslaskennan osuvuutta ja tunnistamaan työt, joissa toteutuneet kustannukset poikkeavat suunnitellusta.
Tuotekohtainen kannattavuus
Tuotekohtainen kannattavuus kertoo, mitkä tuotteet tai tuoteryhmät tuottavat yritykselle katetta. Tämä on tärkeää erityisesti silloin, kun tuotteita valmistetaan toistuvasti, samankaltaisia tuotteita on paljon tai tuotteiden eräkoot vaihtelevat.
Tuotekohtaisessa kannattavuudessa kannattaa erottaa:
- yksittäisen tuotteen kannattavuus
- tuoteryhmän kannattavuus
- vakio- ja erikoistuotteiden kannattavuus
- pienerien ja suurten erien kannattavuus
- kannattavuus ennen ja jälkeen laatu- tai reklamaatiokustannusten
- kannattavuus ennen ja jälkeen yleiskustannusten kohdistamisen
Hyvä perusmittari on:
Tuotekohtainen kate-% = tuotekohtainen kate / tuotteen myyntituotot × 100
Tuotekohtainen kannattavuus auttaa näkemään, mitkä tuotteet tukevat yrityksen tulosta ja mitkä sitovat tuotannon kapasiteettia heikolla katteella. Mittaria kannattaa tarkastella yhdessä eräkoon, asetusaikojen, koneajan, hylkäysten ja asiakasvaatimusten kanssa.
Asiakaskohtainen kannattavuus
Asiakaskohtainen kannattavuus tarkastelee asiakkaan tuottamaa katetta suhteessa asiakkaan palvelemisesta aiheutuviin kustannuksiin. Konepajassa asiakaskohtaisessa kannattavuudessa kannattaa huomioida esimerkiksi:
- asiakkaan kokonaismyynti
- asiakkaalle valmistettujen tilausten katteet
- suunnittelu- ja muutospyynnöt
- kiireelliset toimitukset
- pienet eräkoot
- erillinen dokumentointi
- reklamaatiot ja hyvitykset
- varastointi- ja toimitusehdot
- maksuehdot ja maksukäyttäytyminen
- asiakaskohtaiset laatupoikkeamat
Hyvä perusmittari on:
Asiakaskohtainen kate = asiakkaan myyntituotot - asiakkaalle kohdistetut kustannukset
Asiakaskohtainen kannattavuus auttaa erottamaan suuren liikevaihdon asiakkaat aidosti kannattavista asiakkaista. Asiakas voi näyttää tärkeältä myynnin perusteella, mutta olla heikko katteen näkökulmasta, jos se aiheuttaa paljon muutoksia, kiiretöitä, reklamaatioita tai ylimääräistä palvelutyötä.
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Tilauskohtainen kate | Yksittäisen tilauksen euromääräinen kannattavuus | Tilauksen myyntihinta − tilaukselle kohdistetut kustannukset | € | Tarjousten, projektien ja tilausten kannattavuuden seuranta |
| Tilauskohtainen kateprosentti | Tilauskohtaisen katteen osuus myyntihinnasta | Tilauskohtainen kate / tilauksen myyntihinta × 100 % | % | Eri kokoisten tilausten vertailu |
| Jälkilaskennan poikkeama | Toteutuneiden ja arvioitujen kustannusten ero | Toteutuneet kustannukset − arvioidut kustannukset | € | Tarjouslaskennan tarkkuuden arviointi |
| Jälkilaskennan poikkeamaprosentti | Kustannuspoikkeama suhteessa arvioon | (Toteutuneet kustannukset − arvioidut kustannukset) / arvioidut kustannukset × 100 % | % | Tarjous- ja ennakkolaskennan kehittäminen |
| Tilauskohtainen tuntikate | Kate käytettyä työtuntia tai koneaikaa kohti | Tilauskohtainen kate / toteutuneet tunnit | €/h | Työvaiheiden ja resurssien tuottavuuden vertailu |
| Eräkoon vaikutus kappalekatteeseen | Eräkoon vaikutus yksittäisen kappaleen kannattavuuteen | Asetuskustannus / eräkoko | €/kpl | Sopivan valmistuserän määrittäminen |
| Tuotekohtainen kate | Tuotteen euromääräinen kannattavuus | Tuotteen myyntituotot − tuotteelle kohdistetut kustannukset | € | Tuoteportfolion kannattavuusanalyysi |
| Tuotekohtainen kateprosentti | Tuotekohtaisen katteen osuus myyntituotoista | Tuotekohtainen kate / tuotteen myyntituotot × 100 % | % | Tuotteiden ja tuoteryhmien vertailu |
| Tuotteen omakustannusarvoOmakustannusarvo (OKA, Full cost / Cost price). Tuotteen kaikki yritykselle itselleen kohdistuvat kustannukset, mukaan lukien välittömät ja välilliset kustannukset | Tuotteen kokonaiskustannus | Välittömät kustannukset + kohdistetut välilliset kustannukset | €/kpl | Hinnoittelu ja kannattavuuslaskenta |
| Tuotteen tavoitekatepoikkeama | Toteutuneen ja tavoitellun katteen ero | Toteutunut kate-% − tavoitekate-% | %-yks. | Tuotteiden kannattavuustavoitteiden seuranta |
| Tuotteen valmistuskustannusValmistuskustannus (Manufacturing cost). Tuotteen valmistamiseen liittyvät kustannukset (materiaalit, työ ja yleiskustannukset) / kpl | Yhden kappaleen valmistuskustannusValmistuskustannus (Manufacturing cost). Tuotteen valmistamiseen liittyvät kustannukset (materiaalit, työ ja yleiskustannukset) | Kokonaisvalmistuskustannukset / valmistuneet kappaleet | €/kpl | Kustannuskehityksen seuranta |
| Laatukustannusten osuus tuotteella | Laatupoikkeamien kustannusvaikutus tuotteelle | Laatukustannukset / tuotteen myyntituotot × 100 % | % | Hylkyjen, korjausten ja reklamaatioiden vaikutusten seuranta |
| Asiakaskohtainen kate | Asiakkaan euromääräinen kannattavuus | Asiakkaan myyntituotot − asiakkaalle kohdistetut kustannukset | € | Asiakaskannan kannattavuusvertailu |
| Asiakaskohtainen kateprosentti | Asiakaskohtaisen katteen osuus myyntituotoista | Asiakaskohtainen kate / asiakkaan myyntituotot × 100 % | % | Kannattavimpien asiakkaiden tunnistaminen |
| Asiakkaan palvelukustannukset | Asiakkaan palvelemisen kokonaiskustannus | Myynnin + suunnittelun + laadun + logistiikan + hallinnon kustannukset | € | Ylläpitokustannusten analysointi |
| Asiakkaan kustannus myyntieuroa kohti | Kustannusten määrä yhtä myyntieuroa kohden | Asiakkaalle kohdistetut kustannukset / asiakkaan myyntituotot | €/€ | Asiakaskohtaisen tehokkuuden vertailu |
| Reklamaatiokustannukset asiakkaalle | Reklamaatioiden aiheuttama kustannusrasitus | Asiakkaan reklamaatiokustannukset / asiakkaan myyntituotot × 100 % | % | Laatupoikkeamien asiakasvaikutusten seuranta |
| Asiakkaan kannattavuusluokka | Asiakkaan sijoittuminen kannattavuusluokkaan | Luokittelu kate-%:n, volyymin ja palvelukustannusten perusteella | Luokka | Asiakassalkun hallinta ja priorisointi |
Kustannusten kohdistamisessa huomioitavaa
Yrityksellä tulisi olla selkeät periaatteet kustannusten kohdistamiseen. Erityisesti pitää päättää:
- kohdistetaanko työnjohto, laatu, kunnossapito ja hallinto tuotteille, tilauksille vai asiakkaille
- sisältyykö koneenkäyttäjän palkka konetuntihintaan vai käsitelläänkö se erillisenä suorana työnä
- miten asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen jaetaan eräkoon perusteella
- miten reklamaatio- ja uudelleentyökustannukset kohdistetaan
- käytetäänkö toteutuneita kustannuksia, standardikustannuksia vai molempia
- lasketaanko kate ennen vai jälkeen yleiskustannusten
Konepajan johdon laskennan kannattavuusmittareiden tehtävä on näyttää, mistä kate syntyy ja mihin se häviää. Yritystason tuloslaskelma kertoo, onko kokonaisuus kannattava, mutta tilaus-, tuote- ja asiakaskohtaiset mittarit kertovat, mitkä työt, tuotteet ja asiakkaat todella tuottavat tulosta.
Keskeisiä mittareita ovat tilauskohtainen kate, jälkilaskennan poikkeama, tuotekohtainen kate, valmistuskustannusValmistuskustannus (Manufacturing cost). Tuotteen valmistamiseen liittyvät kustannukset (materiaalit, työ ja yleiskustannukset) kappaletta kohti, asiakaskohtainen kate ja asiakkaan palvelukustannukset. Mittareiden luotettavuus riippuu siitä, kuinka hyvin materiaalit, työ, koneaikaKoneaika (Machine time). Aika, jolloin kone tekee tuotantotyötä, asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen, alihankinta, laatukustannukset ja yleiskustannukset kohdistetaan laskentakohteille. Ilman tätä tarkkuutta suuri liikevaihto tai korkea käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon voi peittää alleen heikon todellisen kannattavuuden.
Tuotannon tehokkuuden mittarit
Tuotannon tehokkuuden mittareilla arvioidaan, kuinka hyvin konepaja hyödyntää käytettävissä olevan ajan, koneet, materiaalit ja työpanoksen suunnitellun tuotannon toteuttamiseen. Mittarit auttavat tunnistamaan esimerkiksi seisokeista, hitaasta tuotannosta, asetuksista, odotuksista, laatuvirheistä ja uudelleentyöstä aiheutuvia menetyksiä.
Mittareiden tarkoituksena ei ole vain kuvata toteutunutta tehokkuutta, vaan ohjata päivittäistä päätöksentekoa, poikkeamien käsittelyä ja tuotantoprosessin jatkuvaa parantamista. Mittarit tulee valita yrityksen tuotantotavan ja kehittämistavoitteiden perusteella sekä määritellä niin, että niiden laskenta, tietolähteet ja käyttötarkoitus ovat yksiselitteisiä.
KokonaistehokkuusKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun eli OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun, Overall Equipment Effectiveness, on tuotantokoneen, tuotantosolun tai tuotantolinjan tehokkuutta kuvaava mittari. Se osoittaa, kuinka suuri osa suunnitellusta tuotantoajasta käytetään hyväksyttyjen tuotteiden valmistamiseen suunnitellulla tuotantonopeudella. OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun yhdistää samaan tunnuslukuun kolme tuotannon keskeistä näkökulmaa: käytettävyyden, nopeuden ja laadun.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun on vakiintunut valmistavan teollisuuden tuotantotehokkuuden mittari. Sitä käytetään erityisesti koneiden, tuotantosolujen ja tuotantolinjojen suorituskyvyn seurantaan sekä tuotantohäviöiden tunnistamiseen. Mittarin avulla voidaan erottaa, johtuuko menetetty tuotanto esimerkiksi seisokeista, alentuneesta tuotantonopeudesta vai laatuvirheistä.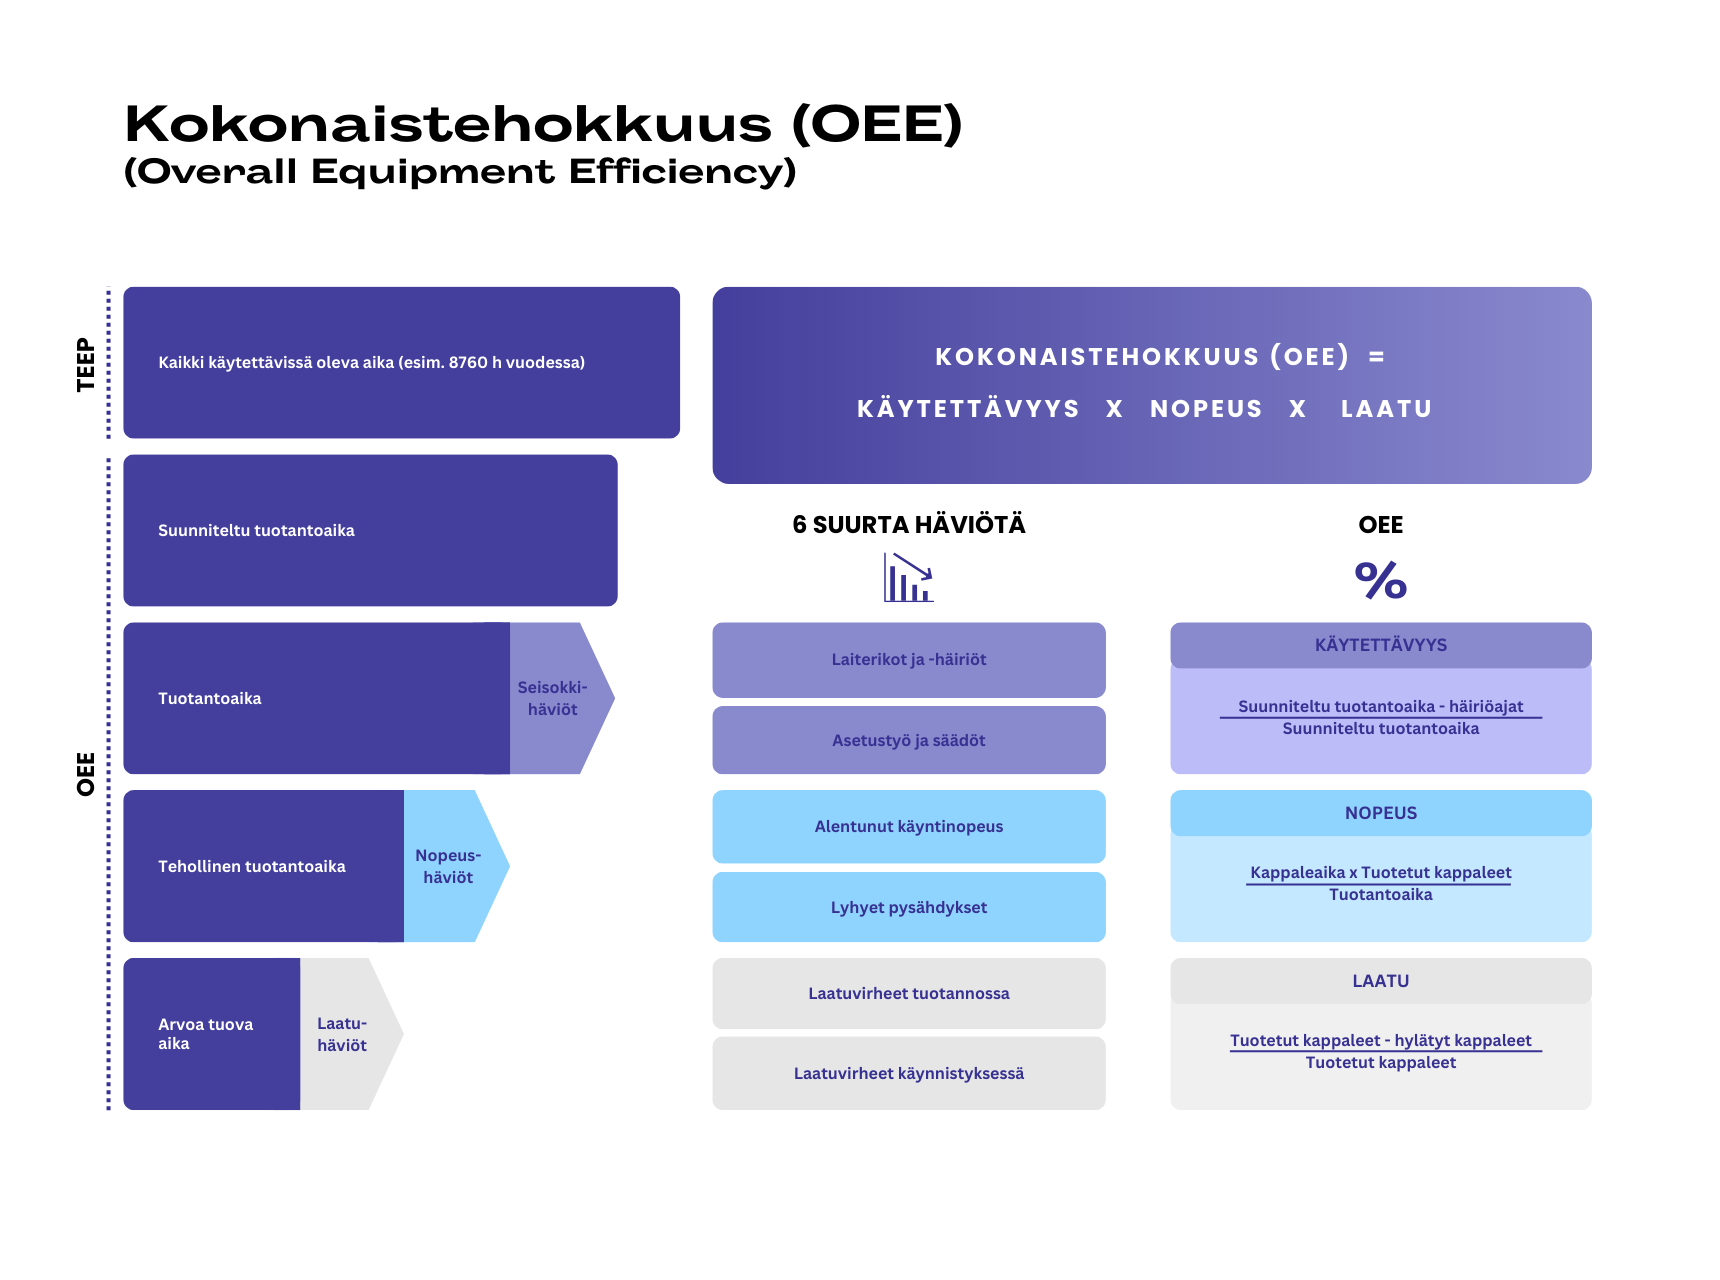
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:tä voidaan käyttää esimerkiksi:
- tuotantokoneen tai tuotantosolun päivittäiseen seurantaan
- tuotannon häviöiden luokitteluun
- pullonkaularesurssien kehittämiseen
- kunnossapidon ja tuotannon yhteistyön tukemiseen
- kehittämistoimenpiteiden kohdentamiseen
- toteutuneen suorituskyvyn vertaamiseen koneen tai prosessin omaan aikaisempaan tasoon
- parannustoimenpiteiden vaikutusten seurantaan.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun soveltuu parhaiten kohteisiin, joissa tuotanto on riittävän toistuvaa ja joissa suunniteltu tuotantoaikaTuotantoaika (Production time). Aika, joka kuluu tuotteen valmistukseen, käyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan, tuotantomäärät, laatutulokset sekä tuotteiden ihannesykliajat voidaan määritellä luotettavasti. Konepajassa tällaisia kohteita voivat olla esimerkiksi CNC-kone, robottihitsaussolu, laserleikkauskone tai toistuvaa tuotantoa tekevä tuotantosolu.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n laskeminen
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun lasketaan kertomalla käytettävyys, nopeus ja laatukerroin keskenään:
OEE = käytettävyys × nopeus × laatukerroin
Kun osatekijät ilmaistaan prosentteina, ne muutetaan kertolaskua varten desimaaliluvuiksi. Jos esimerkiksi käytettävyys on 90 prosenttia, nopeus 80 prosenttia ja laatu 95 prosenttia, kokonaistehokkuusKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun on:
OEE = 0,90 × 0,80 × 0,95 = 0,684 = 68,4 %
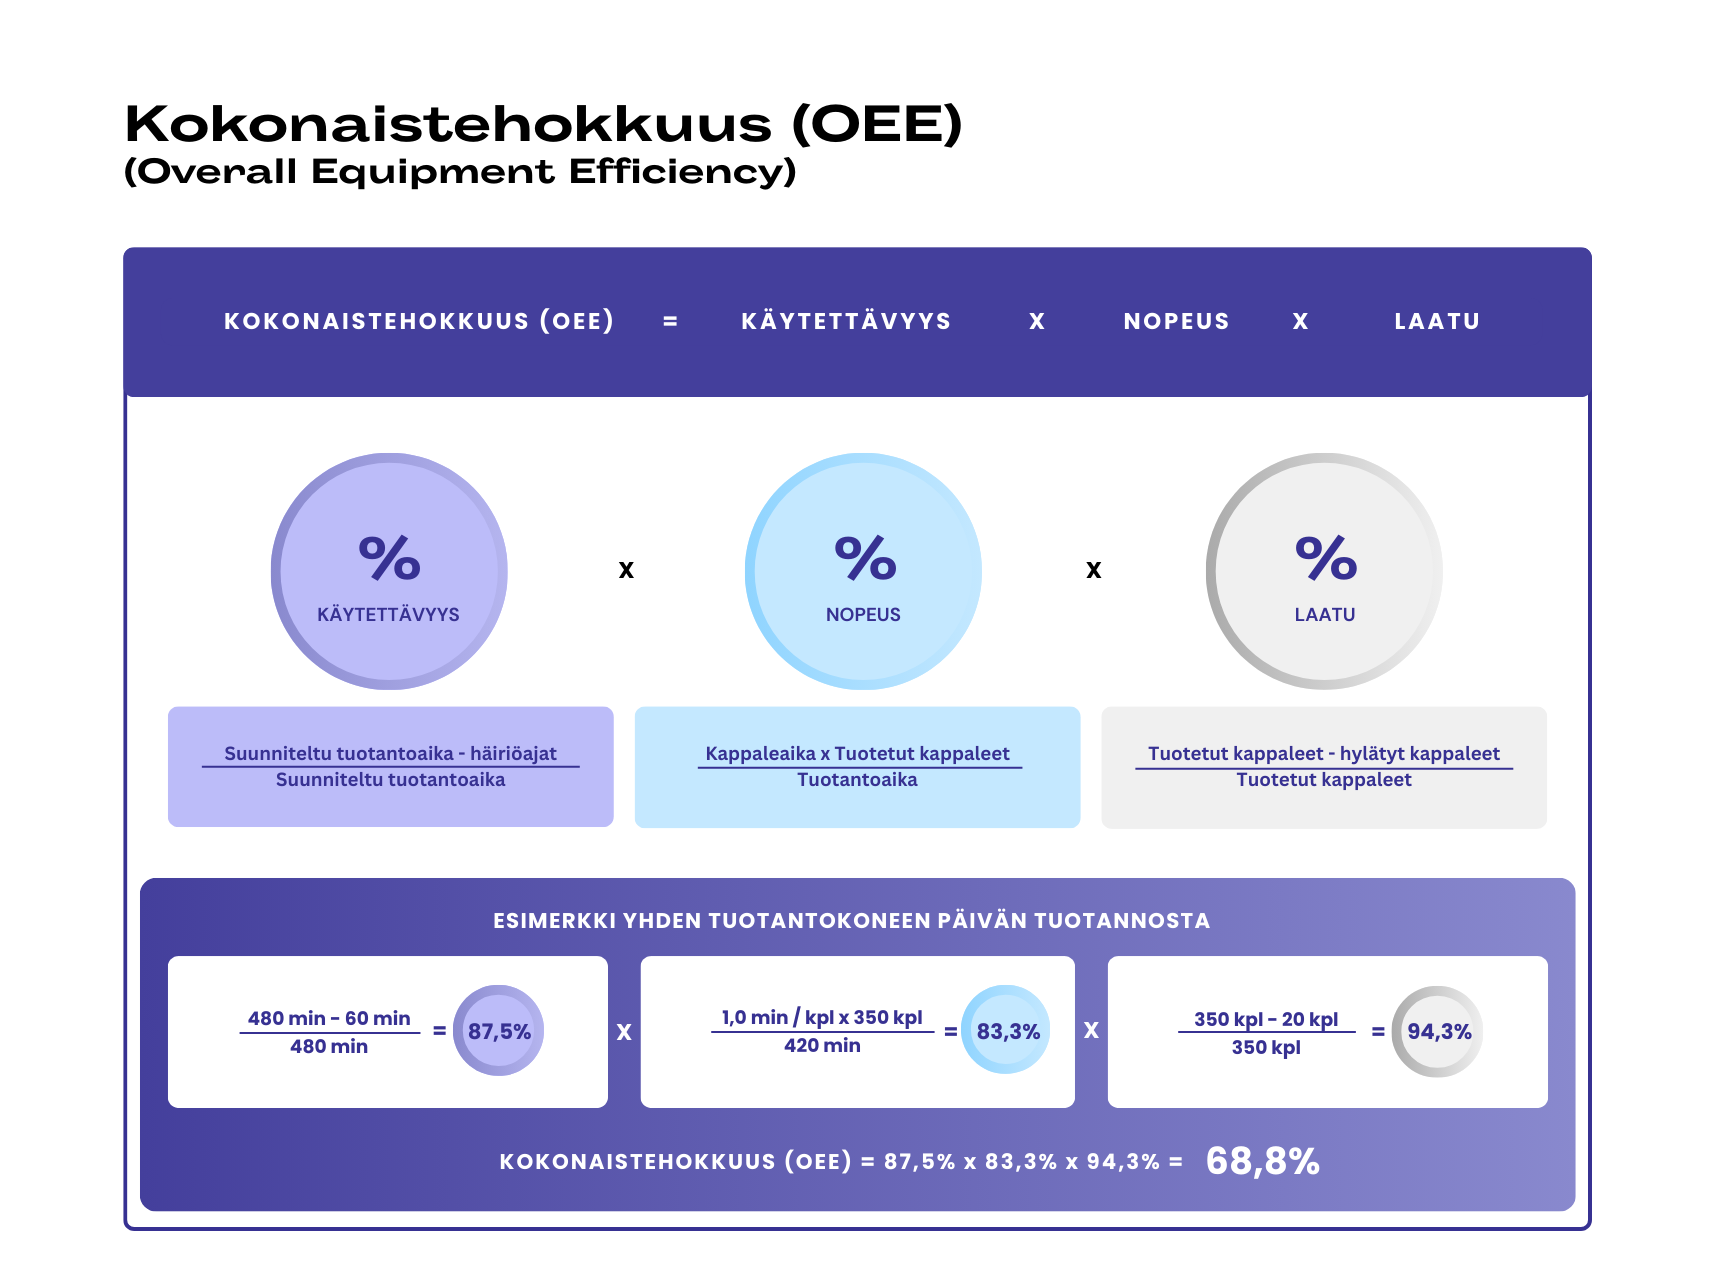
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun voidaan esittää myös suoralla kaavalla:
OEE = hyväksyttyjen kappaleiden määrä × ihannesykliaika / suunniteltu tuotantoaika
Käytettävyys
Käytettävyys kuvaa, kuinka suuren osan suunnitellusta tuotantoajasta kone oli tuotannollisessa käytössä.
Käytettävyys = käyntiaika / suunniteltu tuotantoaika × 100 %
KäyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan lasketaan vähentämällä suunnitellusta tuotantoajasta siihen sisältyvät tuotannon pysähdykset:
Käyntiaika = suunniteltu tuotantoaika − seisokkiaika
Käytettävyyttä heikentävät esimerkiksi:
- kone- ja laiteviat
- pitkät pysähdykset
- asetukset ja tuotevaihdot, jos ne sisällytetään sovitun määritelmän mukaan suunniteltuun tuotantoaikaan
- materiaalin tai työkalujen odottaminen
- ohjelma- ja tiedonpuutteet
- muut tilanteet, joissa koneen oli tarkoitus tuottaa mutta se ei ollut käynnissä.
Suunnitellun tuotantoajan rajaus vaikuttaa olennaisesti tulokseen. Esimerkiksi ruokatauot, viikonloput ja suunnitellut huoltoikkunat voidaan rajata suunnitellun tuotantoajan ulkopuolelle, jos tuotantoa ei niiden aikana ollut tarkoituskaan tehdä. Eri lähteet ja organisaatiot voivat luokitella erityisesti asetukset, suunnitellut pysähdykset ja lyhyet katkot eri tavoin, joten rajaukset on dokumentoitava.
Nopeus
Nopeus kuvaa, kuinka lähellä määriteltyä ihannenopeutta kone toimii käyntiaikanaan. Nopeudesta on käytetty erilaisia määritelmiä, mutta oikeaoppiseen OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n nopeuden laskentaan tulisi käyttää kappalekohtaista ihannesykliaikaa tai vaihtoehtoisesti ihannetuotantoaikaa. IhannesykliaikaIhannesykliaika (Ideal cycle time). Lyhin realistisesti ja turvallisesti saavutettavaa aika, jossa yksi kappale voidaan normaaleissa tuotanto-olosuhteissa valmistaa vaatimusten mukaisesti tarkoittaa lyhintä realistisesti ja turvallisesti saavutettavaa aikaa, jossa yksi kappale voidaan normaaleissa tuotanto-olosuhteissa valmistaa vaatimusten mukaisesti.
Nopeus = ihannesykliaika × valmistettujen kappaleiden määrä / käyntiaika × 100 %
Valmistettujen kappaleiden määrään sisällytetään tässä vaiheessa sekä hyväksytyt että hylätyt kappaleet, sillä laatuvaikutus käsitellään erikseen laatukertoimessa.
Jos ihannesykliajan sijaan käytetään vaikka kappalekohtaista standardiaikaa, joka sisältää tarkoituksella lisäaikoja tai tehottomuutta, ei kyse ole enää ihannesuorituskykyyn perustuvasta OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:stä. Monesti nopeus lasketaan myös vertaamalla toteutunutta tuotantoaikaa suunniteltuun tuotantoaikaan, mikä ei ole varsinaisesti OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n määritelmän mukainen nopeus vaan enemmänkin tavoitteen toteutumista kuvaava lukema.
Nopeutta heikentävät esimerkiksi:
- ihannetta pidemmät työstöajat
- alennetut syöttö- tai pyörimisnopeudet
- kuluneet työkalut
- pienet pysähdykset
- prosessin epävakaus
- käyttäjän tai automaation odotusajat
- toistuvat säädöt tuotannon aikana.
Ihannesykliajan määrittely on yksi OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-laskennan kriittisimmistä kohdista. Liian väljä standardiaika nostaa nopeutta keinotekoisesti, kun taas epärealistisen tiukka aika tekee tuloksesta jatkuvasti heikon. Käytetty aika ja sen määrittelyperuste on siksi dokumentoitava tuote- tai tuoteperhekohtaisesti.
Laatu
Laatukerroin kuvaa, kuinka suuri osuus valmistetuista kappaleista täyttää laatuvaatimukset.
Laatukerroin = hyväksyttyjen kappaleiden määrä / valmistettujen kappaleiden määrä × 100 %
Laatukerrointa heikentävät:
- hylätyt kappaleet
- romutetut tuotteet
- uudelleentyötä vaativat tuotteet
- käynnistyksen ja asetuksen yhteydessä syntyvät laatutappiot
- muut tuotteet, jotka eivät täytä vaatimuksia ensimmäisellä valmistuskerralla.
Hyväksytyn kappaleen määritelmä on sovittava yksiselitteisesti. Jos uudelleentyöstetty kappale lasketaan hyväksytyksi ilman laatuhäviötä, mittari voi peittää korjaustyöhön käytetyn kapasiteetin. Siksi laatukertoimessa on perusteltua tarkastella ensimmäisellä kerralla hyväksyttyjä kappaleita.
Laskentatapa vaikuttaa tulokseen
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun ei ole täysin yksiselitteinen ilman yrityskohtaista määrittelyä. Tulokseen vaikuttaa esimerkiksi se:
- mitä aikaa pidetään suunniteltuna tuotantoaikana
- lasketaanko asetukset seisokkiajaksi
- miten lyhyet pysähdykset käsitellään
- mikä määritellään ihannesykliajaksi
- lasketaanko uudelleentyöstetty kappale hyväksytyksi
- miten usean tuotteen valmistus yhdistetään samaan laskentaan
Jos rajauksia muutetaan, OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun voi muuttua ilman todellista muutosta tuotannossa. Tästä syystä eri koneiden, tehtaiden tai yritysten OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-lukuja ei pidä vertailla, elleivät määritelmät ole yhtenäiset.
Tuotannon häviöt
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n tarkoituksena ei ole vain muodostaa yhtä prosenttilukua, vaan auttaa tunnistamaan, mistä menetetty tuotantokyky muodostuu ja mihin kehittämistoimenpiteet kannattaa kohdistaa. OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n kolmea osatekijää voidaan käyttää tuotannon häviöiden jäsentämiseen:
| OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n osatekijä | Keskeiset häviöt |
|---|---|
| Käytettävyys | Koneviat, pitkät seisokit, asetukset ja tuotevaihdot |
| Nopeus | Pienpysähdykset, alentunut tuotantonopeusTuotantonopeus (Production rate / Throughput rate). Tuotettujen kappaleiden määrä aikayksikössä ja ihannetta pidemmät syklit |
| Laatu | Käynnistyshylky, tuotannon aikaiset virheet, romutus ja uudelleentyö |
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n käyttö ja rajoitukset
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun ei ole koneen käyttöasteen synonyymi. KäyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon kuvaa tavallisesti koneen käytön osuutta käytettävissä olevasta kalenteriajasta tai kapasiteetista, kun taas OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun tarkastelee suunnitellun tuotantoajan muuttumista hyväksytyksi tuotannoksi. Kone voi siten olla vähän kuormitettu mutta saavuttaa sille suunnitellun tuotannon aikana korkean OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-arvon.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-arvoa ei myöskään pidä käyttää yksinään. Kokonaisluku voi olla sama, vaikka häviöiden rakenne olisi täysin erilainen. Tuloksen rinnalla on aina tarkasteltava:
- käytettävyyttä, nopeutta ja laatukerrointa erikseen
- seisokkien ja häiriöiden syitä
- asetusaikoja
- hylkäys- ja uudelleentyömääriä
- tuotannon pullonkauloja
- mittarin kehitystä ajassa.
Eri koneiden tai yritysten OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-arvojen vertailuun tulee suhtautua varauksella, elleivät suunnitellun tuotantoajan, seisokkien, tuotevaihtojen, ihannesykliaikojen ja hyväksyttyjen kappaleiden määritelmät ole yhtenäisiä. ISO 22400 tarjoaa yhteisiä käsitteitä ja laskentamääritelmiä, mutta se ei aseta yrityksille OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-tavoitetta.
Konepajassa OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun kannattaa ensisijaisesti kohdistaa tuotannon kannalta kriittisiin koneisiin, pullonkauloihin ja toistuvaa tuotantoa tekeviin soluihin. Yritystason keskiarvo voi peittää sekä häviöiden sijainnin että tuotteiden erilaisuuden. Tärkeämpää kuin vertailu yleiseen tavoitearvoon on käyttää johdonmukaista laskentatapaa, muodostaa luotettava oma lähtötaso ja seurata, vähenevätkö tunnistetut tuotantohäviöt tehtyjen toimenpiteiden seurauksena.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun on hyödyllinen tuotantohäviöiden jäsentämiseen, mutta heikko yleismittari koko konepajan suorituskyvylle. Se toimii parhaiten rajatussa, toistuvassa ja tuotantokykyä rajoittavassa kohteessa. Koko yrityksen johtamisessa sen rinnalle tarvitaan virtausta, toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää, laatua, kapasiteetin käyttöä ja taloudellista tulosta kuvaavia mittareita.
Alla on esimerkkejä mahdollisista tuotannon tehokkuuden ja suorituskyvyn mittareista.
Koneiden ja työpisteiden tehokkuus
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Käytettävyys | Kuinka suuren osan suunnitellusta tuotantoajasta kone tai työpisteTyöpiste (Workstation). Yksittäinen työskentelypaikka tuotannossa, jossa työ suoritetaan oli tuotannossa | Käyntiaika / suunniteltu tuotantoaika × 100 % | % | CNC-kone, hitsausrobotti, laserleikkuri tai tuotantosolu |
| Nopeus | Toteutuneen tuotantonopeuden suhde määriteltyyn ihannenopeuteen | (Ihannesykliaika × valmistettu määrä) / käyntiaika × 100 % | % | Paljastaa hitaat syklit, pienpysähdykset ja alentuneen työstönopeuden |
| Laatukerroin | Hyväksyttyjen kappaleiden osuus kaikista valmistetuista kappaleista | Hyväksytyt kappaleet / valmistetut kappaleet × 100 % | % | OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-laskennan laatukomponentti |
| OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun, kokonaistehokkuusKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun | Käytettävyyden, nopeuden ja laadun yhteisvaikutus | Käytettävyys × nopeus × laatukerroin | % | Soveltuu toistuvaan konekohtaiseen tai solukohtaiseen tuotantoon |
| Täysin tuottava aika | Aika, joka olisi ihannenopeudella tarvittu hyväksyttyjen kappaleiden valmistamiseen | Hyväksytyt kappaleet × ihannesykliaika | min tai h | OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n yksinkertainen aikatulkinta |
| Koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon | Kuinka suuri osuus tarkastelujaksosta kone oli käynnissä | Koneen käyntiaika / tarkastelujakson kokonaisaika × 100 % | % | Kapasiteetin ja investointien tarkastelu |
| Kuormitusaste | Kuinka suuri osa käytettävissä olevasta kapasiteetista on suunniteltu käytettäväksi | Suunniteltu kuormitus / käytettävissä oleva kapasiteetti × 100 % | % | Työjono- ja kapasiteettisuunnittelu |
| Seisokkiaste | Seisokkien osuus suunnitellusta tuotantoajasta | Seisokkiaika / suunniteltu tuotantoaika × 100 % | % | Eriteltävä esimerkiksi vikoihin, asetuksiin, materiaalipuutteisiin ja odotukseen |
Tärkeä rajaus: käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon ja OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n käytettävyys eivät ole sama asia. OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n käytettävyys tarkastelee suunniteltua tuotantoaikaa, kun taas käyttöasteessa vertailuaika voi sisältää myös ajan, jolloin konetta ei ollut suunniteltu tuotantoon. Tyypillisesti koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon lasketaan esimerkiksi osuutena kokonaisen vuorokauden ajasta.
Tuottavuus ja läpimeno
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Tuotantomäärä | Valmistunut tuotanto tarkastelujaksolla | Valmistuneiden kappaleiden määrä | kpl/jakso | Seurattava tuoteperheittäin tai standarditunteina, jos tuotteet eroavat paljon toisistaan |
| Läpäisykyky, throughput | Tuotantojärjestelmästä valmistuvien tuotteiden nopeus | Valmistuneet hyväksytyt kappaleet / tarkasteluaika | kpl/h tai kpl/päivä | Soveltuu solun, pullonkaulan tai koko tehtaan seurantaan |
| Työn tuottavuus | Tuotoksen suhde käytettyyn työpanokseen | Hyväksytty tuotanto / käytetyt työtunnit | kpl/työtunti | Tuotevaihtelussa tuotanto voidaan ilmaista standarditunteina tai jalostusarvona |
| Työtuntitehokkuus | Standardiajan suhde toteutuneisiin työtunteihin | Tuotannon standarditunnit / toteutuneet työtunnit × 100 % | % | Hyödyllinen monituoteympäristössä |
| Valmistusajan poikkeama | Toteutuneen työajan ero suunnitellusta ajasta | (Toteutunut aika − standardiaika) / standardiaika × 100 % | % | Tilaus-, työvaihe-, työnumero- tai tuotenimikkeittäin |
| LäpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat | Aika työn vapautuksesta valmistumiseen | Valmistumisajankohta − työn vapautusajankohta | h tai vrk | Sisältää käsittelyn, siirrot, jonotuksen, odotuksen ja mahdollisen uudelleentyön |
| Arvoa lisäävän ajan osuus | Varsinaisen jalostavan työajan osuus läpimenoajasta | Arvoa lisäävä käsittelyaika / läpimenoaika × 100 % | % | Paljastaa jonot, siirrot ja odottamisen |
| Keskeneräisen tuotannon kierto | Kuinka nopeasti keskeneräinen tuotantoKeskeneräinen tuotanto (Work in progress, WIP). Tuotteet, jotka ovat tuotannossa mutta eivät vielä valmiita muuttuu valmistuneeksi tuotannoksi | Jakson valmistuskustannukset / keskimääräinen keskeneräisen tuotannon arvo | kertaa/jakso | Taloudellinen WIP-mittari |
| Keskeneräisen tuotannon määrä | Tuotannossa olevien keskeneräisten töiden määrä | Avoimien tuotantotöiden määrä tai arvo | kpl, h tai € | Kannattaa mitata myös jäljellä olevina standarditunteina |
Toimitus- ja suunnittelusuorituskyky
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Tuotantosuunnitelman toteutumisaste | Toteutuneen tuotannon suhde suunniteltuun tuotantoon | Toteutunut tuotantomäärä / suunniteltu tuotantomäärä × 100 % | % | Vuoro-, päivä- tai viikkotasolla |
| Työvaiheiden aikataulupitävyys | Ajallaan valmistuneiden työvaiheiden osuus | Ajallaan valmistuneet työvaiheet / valmistuneet työvaiheet × 100 % | % | Auttaa paikantamaan sisäisen virtauksen häiriöt |
| Tilausten toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa | Luvattuna ajankohtana toimitettujen tilausten osuus | Ajallaan toimitetut tilaukset / toimitetut tilaukset × 100 % | % | Määriteltävä, lasketaanko aikainen toimitus ajallaan toimitetuksi |
| OTIF | Ajallaan ja kokonaisuudessaan toimitettujen tilausten osuus | Ajallaan ja täysimääräisenä toimitetut tilaukset / toimitetut tilaukset × 100 % | % | Sopii projekti- ja alihankintakonepajoihin |
| Toimitusajan poikkeama | Toteutuneen ja luvatun toimitusajan ero | Toteutunut toimituspäivä − luvattu toimituspäivä | vrk | Positiivinen arvo voidaan määritellä myöhästymiseksi |
| Kiiretilausten osuus | Suunnitellun tuotannon ulkopuolelta priorisoitujen töiden osuus | Kiiretilaukset / kaikki tuotantotilaukset × 100 % | % | Kuvaa suunnittelun vakautta ja kysynnän muutoksia |
| Uudelleenaikataulutettujen töiden osuus | Kuinka usein tuotantosuunnitelmaa joudutaan muuttamaan | Uudelleenaikataulutetut työt / suunnitellut työt × 100 % | % | Hyödyllinen hienokuormituksen toimivuuden arvioinnissa |
Asetukset, häiriöt ja kunnossapito
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| AsetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen | Aika edellisen tuotteen viimeisestä hyväksytystä kappaleesta seuraavan tuotteen ensimmäiseen hyväksyttyyn kappaleeseen | Ensimmäisen hyväksytyn kappaleen aika − edellisen tuotteen viimeisen hyväksytyn kappaleen aika | min | Soveltuu SMED-kehitykseen |
| Asetusajan poikkeama | Toteutuneen asetuksen poikkeama standardista | (Toteutunut asetusaika − standardiasetusaika) / standardiasetusaika × 100 % | % | Kone-, tuoteperhe- ja asetustyyppikohtaisesti |
| MTBF, vikojen välinen keskimääräinen käyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan | Keskimääräinen tuotannollinen käyntiaikaKäyntiaika (Run time). Aika, jolloin kone on käynnissä ja voi sisältää myös ei-tuottavan ajan vikojen välillä | Käyntiaika / vikojen määrä | h/vika | Korjattaville koneille ja laitteille |
| MTTR, keskimääräinen korjausaika | Keskimääräinen vian korjaamiseen käytetty aika | Vikakorjausten kokonaisaika / korjausten määrä | h/korjaus | Rajattava samalla tavalla kaikille koneille |
| Tekninen käytettävyys | Kunnossapidon näkökulmasta laitteen toimintavalmius | MTBF / (MTBF + MTTR) × 100 % | % | Ei sisällä kaikkia tuotannollisia odotuksia |
| Suunnittelemattomien seisokkien osuus | Vikojen ja muiden ennakoimattomien häiriöiden vaikutus | Suunnittelematon seisokkiaika / suunniteltu tuotantoaika × 100 % | % | Häiriösyyt kirjattava vakioluokituksella |
| Ennakkohuollon toteutumisaste | Ajallaan tehtyjen suunniteltujen huoltojen osuus | Ajallaan tehdyt ennakkohuollot / erääntyneet ennakkohuollot × 100 % | % | Kunnossapidon suunnitelmallisuus |
Tuotannon kapasiteetti ja kuormitus
Kapasiteetin ja kuormituksen suhteen voi määritellä näin:
- Kapasiteetti: resurssin tuotantokyky tietyllä ajanjaksolla.
- Kuormitus: resurssille kohdistettu työmäärä samalla ajanjaksolla.
- Kuormitusaste: kuormituksen suhde kapasiteettiin.
- Kapasiteettivaje tai vapaa kapasiteettiVapaa kapasiteetti (Available capacity). Kapasiteetin osa, joka ei ole käytössä: kapasiteetin ja kuormituksen erotus.
Kuormitus lasketaan työvaiheiden asetusajoista ja määrällä kerrotuista kappalekohtaisista ajoajoista. Työpisteen kokonaiskuorma saadaan summaamalla sille kohdistettujen työvaiheiden kuormat.
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Käyttötarkoitus |
|---|---|---|---|---|
| Tehollinen kapasiteetti | Normaalissa toiminnassa realistisesti käytettävissä oleva kapasiteetti | Nimelliskapasiteetti − suunnitellut kapasiteettimenetykset | h/jakso tai standardih/jakso | Työpisteen kuormitus- ja resurssisuunnittelun vertailutaso |
| Osoitettu kapasiteetti | Todellisessa tuotannossa historiatietojen perusteella saavutetun kapasiteetin | Toteutuneen hyväksytyn tuotoksen keskiarvo valituilta vertailujaksoilta | kpl/jakso tai standardih/jakso | Tehollisen kapasiteetin ja tuotantosuunnitelmien realistisuuden tarkistaminen |
| Työvaiheen kuormitus | Yksittäisen työvaiheen vaatiman kapasiteetin | Asetusaika + määrä × työvaiheen standardiaika | h tai standardih | Tilaus- ja työvaihekohtaisen kuormituksen laskeminen |
| Työpisteen kokonaiskuormitus | Työpisteelle tarkastelujaksolla kohdistetun työmäärän | Σ työpisteelle kohdistettujen työvaiheiden kuormitus | h/jakso tai standardih/jakso | Koneen, tuotantosolun tai kuormitusryhmän työmäärän arviointi |
| Kuormitusaste | Suunnitellun kuormituksen suhteen teholliseen kapasiteettiin | Suunniteltu kuormitus / tehollinen kapasiteetti × 100 % | % | Ali- ja ylikuormitettujen työpisteiden tunnistaminen |
| Vapaa kapasiteettiVapaa kapasiteetti (Available capacity). Kapasiteetin osa, joka ei ole käytössä tai kapasiteettivaje | Kapasiteetin ja kuormituksen välisen erotuksen | Tehollinen kapasiteetti − suunniteltu kuormitus | h tai standardih | Lisäresurssien tarpeen tai uusien töiden vastaanottokyvyn arviointi |
| Kapasiteettipuskurin osuus | Häiriöitä, vaihtelua ja kiiretilauksia varten kuormittamatta jätetyn kapasiteetin osuuden | (Tehollinen kapasiteetti − suunniteltu kuormitus) / tehollinen kapasiteetti × 100 % | % | Tuotannon häiriönsietokyvyn arviointi |
| Työjonon kuormitus | Aloittamattomien ja keskeneräisten töiden jäljellä olevan työmäärän | Σ jonossa olevien työvaiheiden jäljellä oleva standardiaika | standardih | Työjonon koon ja tuotannon ruuhkautumisen seuranta |
| Kuormitushorisontti | Kuinka pitkäksi ajaksi nykyinen työjono kuormittaa resurssin | Työjonon kuormitus / tehollinen kapasiteetti aikayksikössä | päivää tai viikkoa | Työjonon riittävyyden ja mahdollisen ruuhkautumisen arviointi |
| Myöhässä olevan kuorman osuus | Jo myöhässä oleviin töihin liittyvän jäljellä olevan kuormituksen osuuden | Myöhässä olevien töiden jäljellä oleva kuormitus / työjonon kokonaiskuormitus × 100 % | % | Toimitusriskin ja kiireellisen työmäärän arviointi |
| Kiirekuorman osuus | Kiireellisiksi luokiteltujen töiden osuuden kokonaiskuormasta | Kiiretöiden kuormitus / kokonaiskuormitus × 100 % | % | Tuotantosuunnitelman vakauden ja suunnitelman ulkopuolisen työn arviointi |
| Pullonkaulan kapasiteettimarginaali | Tuotantojärjestelmää rajoittavan resurssin jäljellä oleva kapasiteetti | Pullonkaulan tehollinen kapasiteetti − pullonkaulan kuormitus | h tai standardih | Koko tuotannon kapasiteetti- ja toimitusriskin ennakointi |
| Kapasiteetin palautumisaika | Ajan, jossa kertynyt kapasiteettivaje tai työjono voidaan purkaa | Kertynyt kapasiteettivaje / käytettävissä oleva lisäkapasiteetti aikayksikössä | vuoroa, päivää tai viikkoa | Häiriön tai ylikuormituksen jälkeisen palautumisen suunnittelu |
Tuotelaadun mittarit
Tuotelaatu kuvaa sitä, kuinka hyvin tuote täyttää sille asetetut asiakas-, suunnittelu-, turvallisuus- ja viranomaisvaatimukset. Konepajassa laatu muodostuu koko valmistusprosessin aikana materiaalivalinnoista, menetelmäsuunnittelusta ja valmistuksesta aina mittaukseen, dokumentointiin ja toimitukseen saakka.
Laadun mittaamisen tarkoituksena on tunnistaa poikkeamat mahdollisimman varhain, ehkäistä virheiden toistuminen ja varmistaa, että tuotteet valmistuvat vaatimusten mukaisina ensimmäisellä kerralla. Tuotelaatua voidaan arvioida esimerkiksi ensimmäisen läpäisyn saannolla, hylkäys- ja uudelleentyöasteella, mittapoikkeamilla, prosessikyvykkyydellä sekä asiakasreklamaatioilla.
Tilastollinen prosessinohjausTilastollinen prosessinohjaus (Statistical Process Control, SPC). Tilastollisiin menetelmiin perustuva prosessin laadun hallinta
Tilastollinen prosessinohjausTilastollinen prosessinohjaus (Statistical Process Control, SPC). Tilastollisiin menetelmiin perustuva prosessin laadun hallinta, eli SPC, on menetelmä, jossa tuotantoprosessin vaihtelua seurataan mittausdatan ja tilastollisten menetelmien avulla. Sen tavoitteena on tunnistaa, milloin prosessi toimii normaalin vaihtelunsa rajoissa ja milloin siinä näkyy poikkeama, joka vaatii selvittämistä.
Konepajaympäristössä SPC liittyy erityisesti tuotelaadun, mittatarkkuuden, työkalujen kulumisen ja prosessin vakauden seurantaan. Menetelmän avulla voidaan siirtyä pelkästä jälkikäteisestä laadunvarmistuksesta kohti ennakoivaa prosessinhallintaa. Tällöin mittaustuloksia ei käytetä vain sen toteamiseen, onko kappale hyväksytty vai hylätty, vaan niiden avulla pyritään ymmärtämään prosessin käyttäytymistä ja ehkäisemään virheitä ennen niiden syntymistä.
SPC:n keskeinen hyöty on se, että laatuongelmia voidaan havaita aikaisemmin kuin pelkän lopputarkastuksen avulla. Tämä voi vähentää hylkyä, uusintatyötä, reklamaatioita ja turhia tarkastuksia. Samalla yritys oppii paremmin, miten koneet, työkalut, materiaalit, asetukset ja työmenetelmät vaikuttavat lopputulokseen.
Prosessin vaihtelu
Jokaisessa tuotantoprosessissa esiintyy vaihtelua. Kappaleiden mitat, pinnanlaatu, työkalun kuluminen, kiinnitys, koneen lämpötila, materiaalierät ja mittausmenetelmät voivat kaikki vaikuttaa lopputulokseen.
SPC:n kannalta on tärkeää erottaa toisistaan kaksi vaihtelun tyyppiä:
- Normaali vaihtelu, joka kuuluu prosessin tavanomaiseen toimintaan.
- Poikkeava vaihtelu, joka johtuu erityisestä syystä, kuten kuluneesta työkalusta, virheellisestä asetuksesta, mittalaitteen ongelmasta tai materiaalipoikkeamasta.
Kaikki vaihtelu ei ole virhe, eikä jokaiseen yksittäiseen mittausarvon muutokseen kannata reagoida. Jos prosessi on tilastollisesti hallinnassa, sen vaihtelu pysyy ennakoitavissa rajoissa. Jos mittaustuloksissa näkyy selvä poikkeama, trendi tai äkillinen muutos, prosessin tila pitää selvittää.
Ohjauskortit
SPC:n keskeinen työkalu on ohjauskortti. Ohjauskortissa mittaustulokset esitetään aikajärjestyksessä, ja niitä verrataan prosessin normaalia vaihtelua kuvaaviin ohjausrajoihin. Tyypillisesti ohjauskortissa esitetään:
- mittausarvot
- keskilinja
- ylempi ohjausraja
- alempi ohjausraja
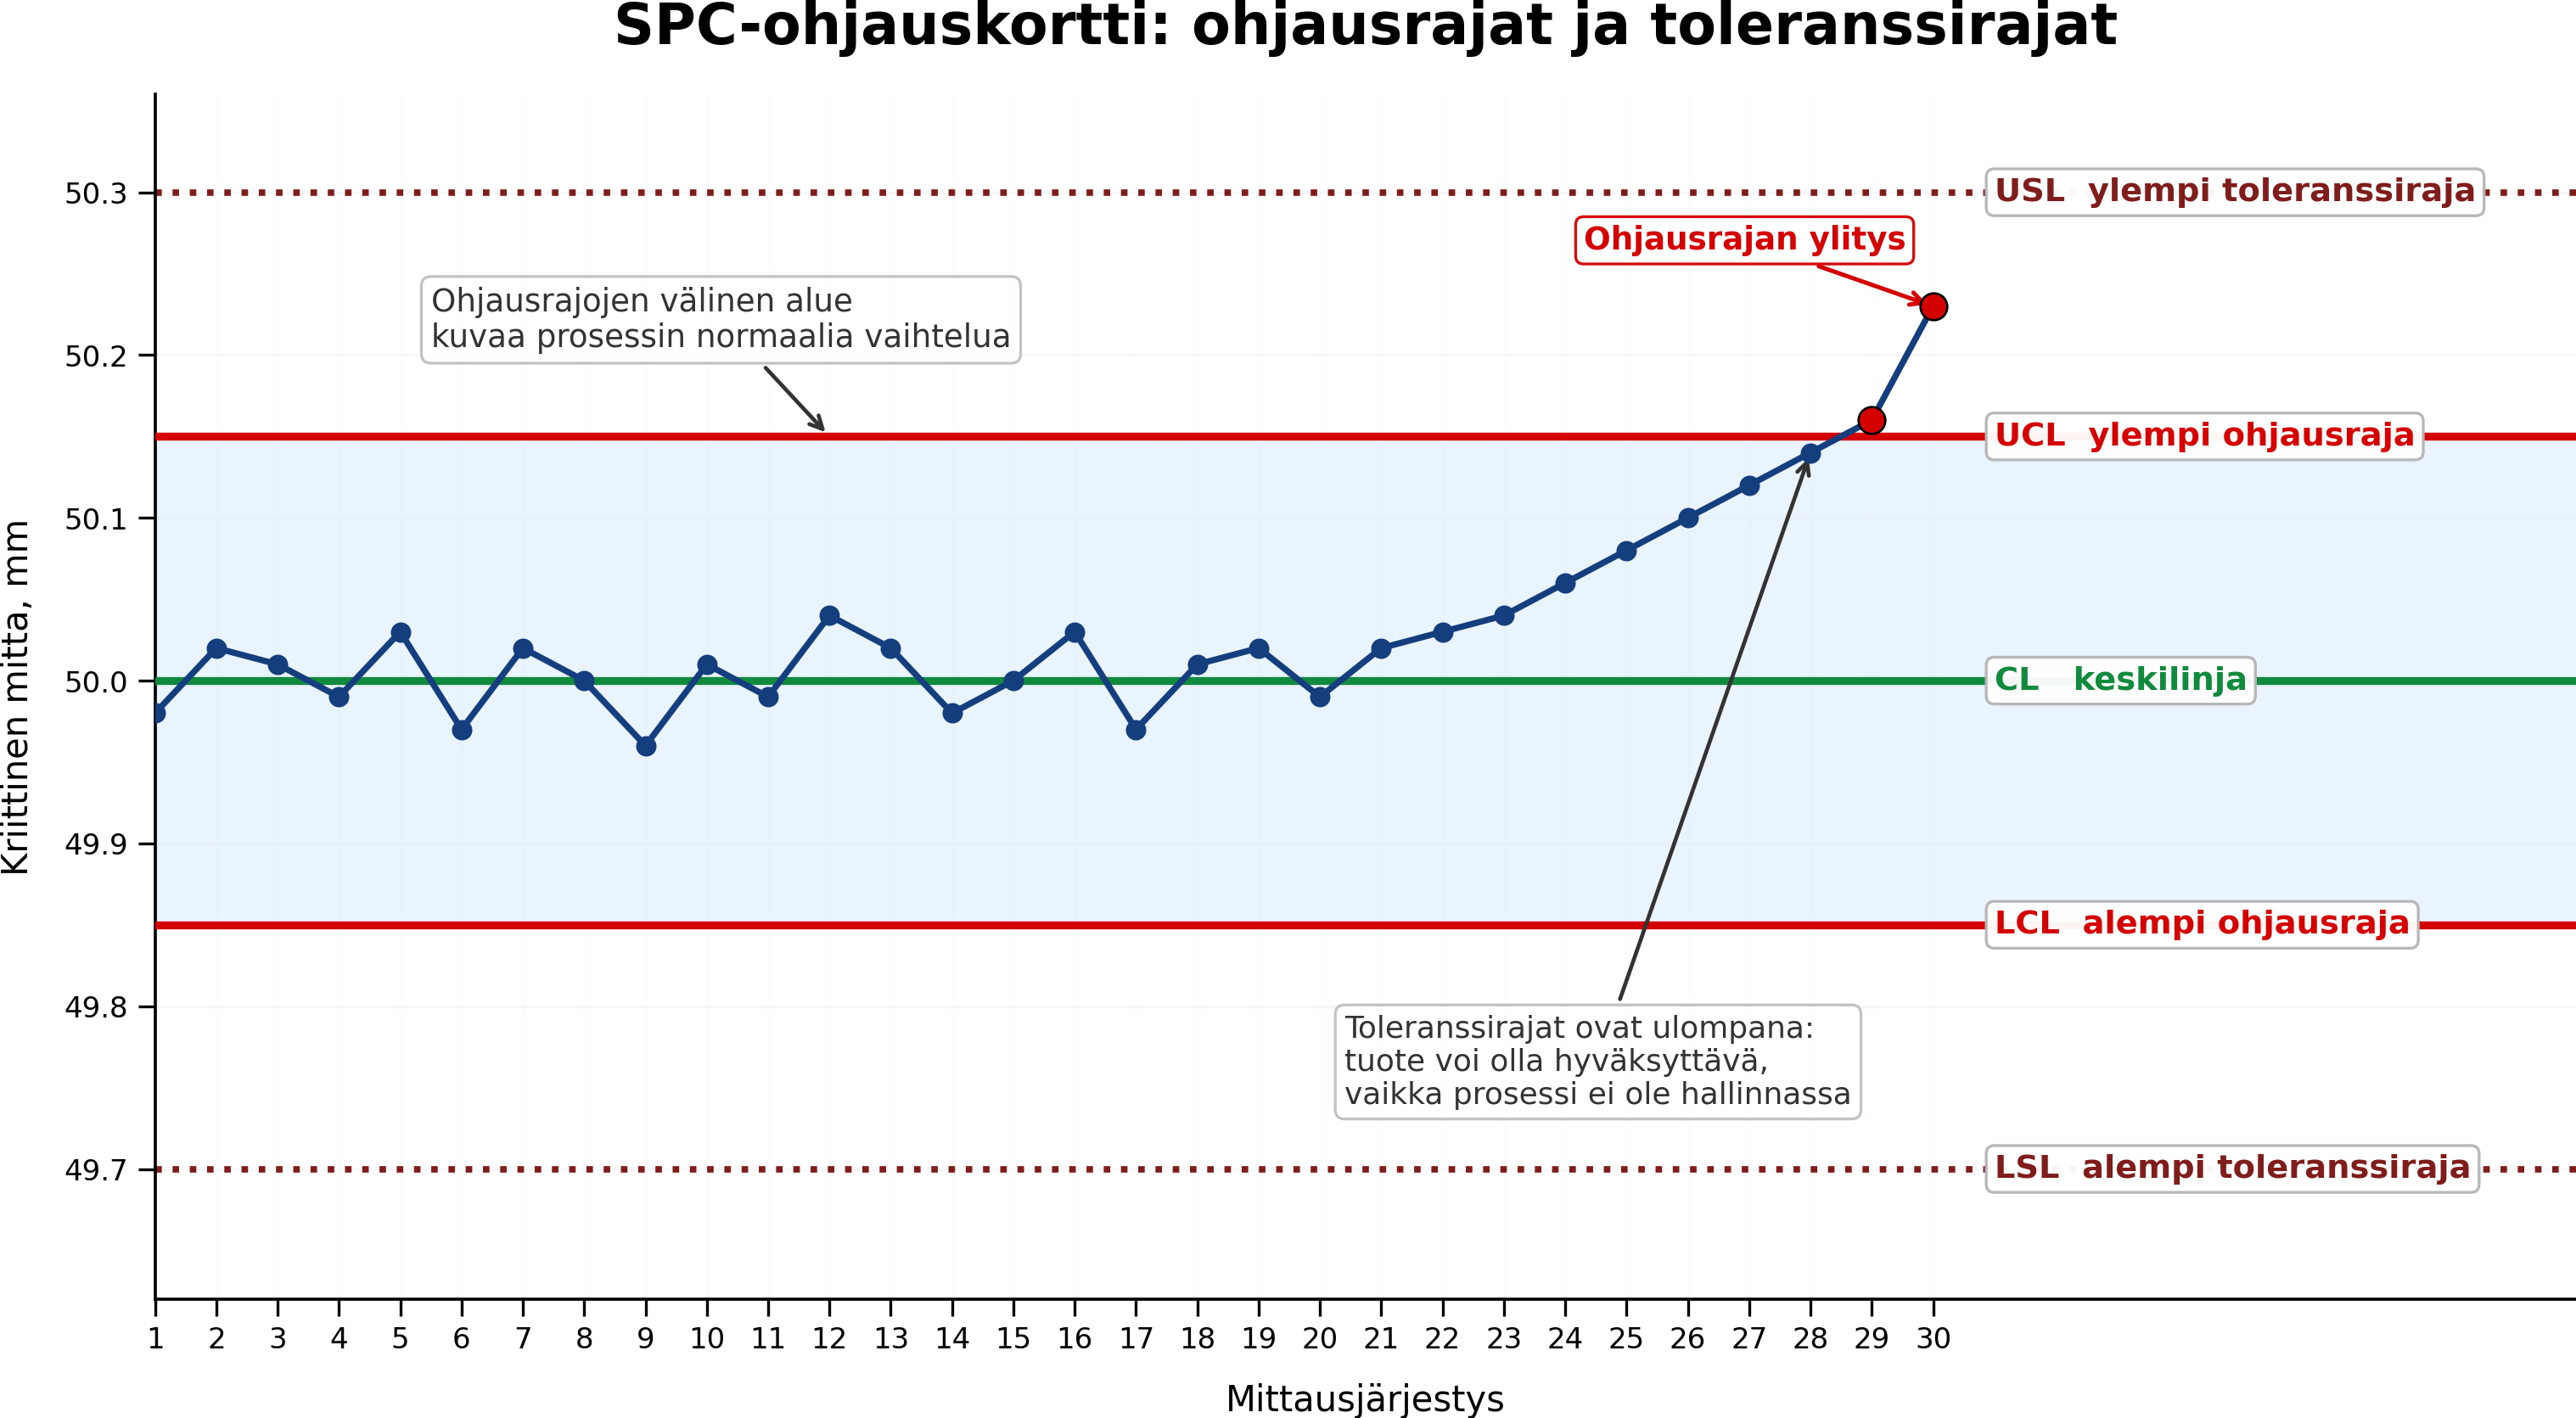
Ohjausrajat eivät ole sama asia kuin tuotteen toleranssirajat. Toleranssirajat kertovat, onko kappale piirustuksen tai asiakkaan vaatimusten mukainen. Ohjausrajat kuvaavat prosessin omaa vaihtelua. Tämän vuoksi kappale voi olla vielä toleranssissa, vaikka prosessi olisi jo ajautumassa kohti ongelmaa.
Konepajassa tämä voi näkyä esimerkiksi niin, että sorvatun akselin halkaisija pysyy vielä hyväksytyissä rajoissa, mutta mittaustulokset siirtyvät jatkuvasti samaan suuntaan. Tällöin syynä voi olla esimerkiksi työkalun kuluminen. SPC auttaa havaitsemaan muutoksen ennen kuin kappaleet alkavat mennä hylkyyn.
SPC:n käyttökohteita konepajassa
Tilastollista prosessinohjausta voidaan käyttää erityisesti toistuvissa valmistusprosesseissa, joissa samoja ominaisuuksia mitataan useita kertoja. Tyypillisiä käyttökohteita ovat:
- kriittisten mittojen seuranta
- reiän tai akselin halkaisijan vaihtelu
- pinnankarheuden seuranta
- työkalun kulumisen vaikutus mittatuloksiin
- työkalukorjainten arvojen seuranta
- mittauspoikkeamien trendit
- toistuvat laatuvirheet
- kone- tai työvaihekohtainen laadun vaihtelu
Suurissa sarjoissa SPC:n soveltaminen on yleensä suoraviivaisempaa kuin yksittäisvalmistuksessa. Pienissä sarjoissa menetelmää voidaan hyödyntää esimerkiksi tuoteperheittäin, kriittisten piirteiden seurannassa tai työkalukohtaisen kulumisen tarkastelussa.
SPC:hen liittyviä mittareita
SPC:ssä mittareiden tarkoituksena on kuvata prosessin vakautta, vaihtelua, suorituskykyä ja kykyä tuottaa vaatimusten mukaisia kappaleita. Konepajassa hyödyllisiä mittareita ovat esimerkiksi seuraavat:
| Mittari | Kuvaus | Käyttötarkoitus |
|---|---|---|
| Keskiarvo | Mittaustulosten keskimääräinen taso | Kuvaa prosessin sijaintia suhteessa tavoitemittaan |
| Vaihteluväli | Suurimman ja pienimmän mittausarvon erotus | Antaa karkean kuvan mittaustulosten hajonnasta |
| Keskihajonta | Kuvaa mittaustulosten vaihtelua keskiarvon ympärillä | Soveltuu prosessin vaihtelun seurantaan |
| Ohjausrajojen ylitykset | Kuinka usein mittausarvo ylittää ylemmän tai alemman ohjausrajan | Tunnistaa mahdollisia erityissyitä ja prosessin hallinnan menetyksiä |
| Trendien määrä | Kuinka usein mittausarvot liikkuvat toistuvasti samaan suuntaan | Auttaa havaitsemaan esimerkiksi työkalun kulumista |
| Hylkyprosentti | Hylättyjen kappaleiden osuus valmistetuista kappaleista | Kuvaa laadun lopputulosta |
| Uusintatyön määrä | Korjattavien tai uudelleen työstettävien kappaleiden määrä | Kuvaa prosessin aiheuttamaa lisätyötä |
| Prosessikyky, Cp | Kuvaa prosessin vaihtelun suhdetta toleranssialueeseen | Arvioi, mahtuuko prosessin vaihtelu toleranssirajoihin |
| Prosessikyky, Cpk | Huomioi sekä vaihtelun että prosessin sijainnin suhteessa toleranssirajoihin | Arvioi, kuinka hyvin prosessi tuottaa vaatimusten mukaisia kappaleita |
| Ensisaanto | Hyväksyttyjen kappaleiden osuus ilman korjausta tai uusintatyötä | Kuvaa prosessin kykyä tuottaa oikein ensimmäisellä kerralla |
Mittareita ei kannata käyttää irrallisina lukuina. Niiden arvo syntyy siitä, että niitä tulkitaan suhteessa prosessin tavoitteisiin, toleransseihin, tuotantotilanteeseen ja tehtyihin toimenpiteisiin.
SPC osana tiedolla johtamista
Tiedolla johtamisen näkökulmasta SPC yhdistää mittausdatan, tuotannonohjauksen ja laadun kehittämisen. Sen avulla voidaan tehdä näkyväksi, missä prosessi on vakaa, missä vaihtelu kasvaa ja missä kohtaa tarvitaan toimenpiteitä.
SPC tukee erityisesti seuraavia päätöksiä:
- milloin työkalu pitää vaihtaa
- milloin työkalukorjainta pitää säätää
- milloin mittausmenetelmä pitää tarkistaa
- milloin asetusta tai kiinnitystä pitää muuttaa
- missä työvaiheessa laatuvaihtelu syntyy
- mihin kehittämistoimet kannattaa kohdistaa
Parhaimmillaan SPC toimii yhteisenä kielenä tuotannon, laadun, menetelmäsuunnittelun ja johdon välillä. Se auttaa muuttamaan yksittäiset mittaustulokset prosessia koskevaksi tiedoksi ja tiedon käytännön toimenpiteiksi.
Sisäinen tuotelaatu
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Ensimmäisen läpäisyn saanto, FPY | Ensimmäisellä kerralla ilman korjausta hyväksyttyjen tuotteiden osuus | Ensimmäisellä kerralla hyväksytyt kappaleet / prosessiin tulleet kappaleet × 100 % | % | Koneistus-, hitsaus-, maalaus-, tarkastus- tai kokoonpanovaiheittain |
| Kokonaisläpisaanto, RTY | Todennäköisyys, että tuote läpäisee kaikki peräkkäiset vaiheet ilman virhettä tai uudelleentyötä | FPY₁ × FPY₂ × … × FPYₙ | % | Monivaiheinen valmistusketju |
| Hyväksymisaste | Lopulta hyväksyttyjen tuotteiden osuus | Hyväksytyt kappaleet / tarkastetut kappaleet × 100 % | % | Voi sisältää korjatut kappaleet, joten ei korvaa FPY:tä |
| Hylkäysaste | Hylättyjen tuotteiden osuus tuotannosta | Hylätyt kappaleet / valmistetut kappaleet × 100 % | % | NimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa-, kone-, työvaihe- ja vikasyykohtaisesti |
| Romutusaste | Käyttökelvottomina romutettujen tuotteiden osuus | Romutetut kappaleet / valmistetut kappaleet × 100 % | % | Kappalemääräinen tarkastelu |
| Materiaalihukan osuus | Romuksi tai jätteeksi päätyneen materiaalin osuus | Hukkamateriaalin määrä / käytetyn materiaalin kokonaismäärä × 100 % | % | kg-, m²- tai metrimääräinen seuranta |
| Uudelleentyöaste | Korjaavaa lisätyötä vaatineiden tuotteiden osuus | Uudelleentyöstetyt kappaleet / valmistetut kappaleet × 100 % | % | Esimerkiksi uusintakoneistus, hitsauskorjaus tai uudelleenmaalaus |
| Uudelleentyön tuntiosuus | Laatupoikkeamien korjaamiseen käytetyn työn osuus | Uudelleentyötunnit / tuotannon kokonaistyötunnit × 100 % | % | Tuo näkyviin myös pienet korjaukset, jotka eivät johda hylkäykseen |
| Uudelleentyökustannus | Laatupoikkeamien korjaamisen kustannus | Korjaustyö + lisämateriaali + koneaika + ulkopuoliset palvelut | € | Tilaus-, nimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa-, asiakas- ja vikasyykohtaisesti |
| Sisäisten virhekustannusten osuus | Ennen toimitusta havaittujen virheiden taloudellinen vaikutus | Sisäiset virhekustannukset / valmistuskustannukset × 100 % | % | Sisältö määriteltävä kustannuslaskennan kanssa |
FPY:ssä hyväksytyksi lasketaan vain tuote, joka läpäisee vaiheen ensimmäisellä yrityksellä ilman korjausta. Monivaiheisen prosessin RTY saadaan kertomalla vaihekohtaiset FPY-arvot keskenään.
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n laatukerroin ja FPY voivat näyttää samankaltaisilta, mutta niiden rajaus kannattaa määritellä erikseen. OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n laatukertoimessa hyvä kappale on ensimmäisellä kerralla hyväksytty kappale, jos käytetään OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n suositeltua määrittelyä.
Virheiden määrä ja vakavuus
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Virheellisten kappaleiden osuus | Vähintään yhden virheen sisältävien kappaleiden osuus | Virheelliset kappaleet / tarkastetut kappaleet × 100 % | % | Yksi kappale lasketaan kerran riippumatta virheiden määrästä |
| Virheiden määrä kappaletta kohti | Keskimääräinen havaittujen virheiden määrä | Havaittujen virheiden määrä / tarkastetut kappaleet | virhettä/kpl | Yhdessä kappaleessa voi olla useita virheitä |
| PPM | Virheellisten kappaleiden määrä miljoonaa valmistettua kappaletta kohti | Virheelliset kappaleet / valmistetut kappaleet × 1 000 000 | ppm | Soveltuu erityisesti suurille tuotantomäärille ja toimittajalaadulle |
| DPMO | Virheiden määrä miljoonaa mahdollista virhetilaisuutta kohti | Virheiden määrä / (kappaleet × virhemahdollisuudet/kappale) × 1 000 000 | dpmo | Edellyttää virhemahdollisuuksien täsmällistä määrittelyä |
| Kriittisten virheiden osuus | Turvallisuuteen tai tuotteen olennaiseen toimintaan vaikuttavien virheiden osuus | Kriittiset virheet / kaikki havaitut virheet × 100 % | % | Virheluokkien oltava ennalta määriteltyjä |
| Mittapoikkeamien osuus | Toleranssirajat ylittävien mittaustulosten osuus | Toleranssin ulkopuoliset mittaukset / kaikki mittaukset × 100 % | % | Esimerkiksi halkaisija, tasomaisuus, pinnankarheus tai hitsin geometria |
PPM laskee virheellisiä yksiköitä, kun taas DPMO laskee yksittäisiä virheitä suhteessa määriteltyihin virhemahdollisuuksiin.
Prosessikyvykkyys ja mittavaatimusten täyttyminen
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Cp, potentiaalinen prosessikyvykkyysProsessikyvykkyys (Process capability). Mittari, joka kuvaa prosessin kykyä tuottaa vaatimusten mukaisia tuotteita | Prosessin vaihtelun leveyden suhde toleranssialueeseen ottamatta huomioon keskiarvon sijaintia | Cp = (USL − LSL) / (6σ) | suhdeluku | Sarjatuotannon kriittiset mitat |
| Cpk, toteutunut prosessikyvykkyysProsessikyvykkyys (Process capability). Mittari, joka kuvaa prosessin kykyä tuottaa vaatimusten mukaisia tuotteita | Prosessin vaihtelun ja keskittyneisyyden suhde toleranssirajoihin | Cpk = min[(USL − μ)/(3σ), (μ − LSL)/(3σ)] | suhdeluku | Paljastaa myös toleranssialueen reunaan siirtyneen prosessin |
| Tavoitearvopoikkeama | Mittaustuloksen ero tavoitearvosta | Mitattu arvo − tavoitearvo | mittayksikkö | Esimerkiksi mm, µm, Ra tai kovuusyksikkö |
| Keskimääräinen itseisarvopoikkeama tavoitteesta | Tyypillinen poikkeama ilman etumerkkien kumoutumista | Σ mitattu arvo − tavoitearvo / mittausten määrä | mittayksikkö | Sopii trendiseurantaan |
| Toleranssin käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon | Prosessin havaitun vaihtelun suhde toleranssialueeseen | 6σ / (USL − LSL) × 100 % | % | Käytännössä Cp:n käänteinen tulkinta prosenttina |
Cpk ottaa huomioon sekä prosessin hajonnan että keskiarvon sijainnin suhteessa alempaan ja ylempään spesifikaatiorajaan.
Asiakkaalla havaittu tuotelaatu
| Mittari | Mitä mittaa | Laskentakaava | Yksikkö | Konepajakäyttö |
|---|---|---|---|---|
| Asiakasreklamaatioaste | Reklamaatioita sisältäneiden toimitusten osuus | Reklamoidut toimitukset / kaikki toimitukset × 100 % | % | Sopii projekti- ja piensarjatuotantoon |
| Reklamaatioiden määrä | Asiakkaiden ilmoittamien laatupoikkeamien määrä | Reklamaatioiden lukumäärä / tarkastelujakso | kpl/kk | Seurattava myös vakavuuden mukaan |
| Asiakaspalautusten osuus | Palautettujen tuotteiden osuus toimitetuista tuotteista | Palautetut kappaleet / toimitetut kappaleet × 100 % | % | NimikeNimike (Item / Product). Yksilöllinen tunniste tuotteelle, osalle tai materiaalille tuotannossa- ja asiakaskohtaisesti |
| Asiakasvirheiden PPM | Asiakkaalla virheelliseksi todettujen kappaleiden määrä miljoonaa toimitettua kohti | Asiakkaalla havaitut virheelliset kappaleet / toimitetut kappaleet × 1 000 000 | ppm | Autoteollisuuden ja sarjatoimitusten toimittajalaatu |
| Takuukustannusten osuus | Takuukorjausten kustannus suhteessa myyntiin | Takuukustannukset / liikevaihto × 100 % | % | Tuote- tai asiakaskohtainen seuranta |
| Ulkoisten virhekustannusten osuus | Toimituksen jälkeen havaittujen virheiden kustannusvaikutus | Ulkoiset virhekustannukset / liikevaihto × 100 % | % | Reklamaatiot, palautukset, lajittelu, korjaus, kuljetukset ja hyvitykset organisaation oman rajauksen mukaan |
| Reklamaation käsittelyaika | Aika reklamaation vastaanotosta sovittuun sulkemiseen | Sulkemisajankohta − vastaanottoajankohta | vrk | Kannattaa erottaa välitön suojaustoimi ja varsinainen juurisyykorjaus |
| Toistuvien reklamaatioiden osuus | Jo aiemmin havaitusta syystä syntyneiden reklamaatioiden osuus | Toistuvat reklamaatiot / kaikki reklamaatiot × 100 % | % | Kuvaa korjaavien toimenpiteiden pysyvyyttä |
Lähteitä ja lisätietoja tuotannon mittareista
-
ISO 22400-1:2014: Key performance indicators for manufacturing operations management, overview, concepts and terminology: Valmistuksen suorituskykymittareiden keskeinen kansainvälinen standardi. Määrittelee toimialariippumattoman viitekehyksen valmistustoiminnan KPI-mittareiden määrittelyyn, muodostamiseen, vaihtamiseen ja käyttämiseen sekä mittareihin liittyvän terminologian. ISO on vahvistanut standardin voimassaolon vuonna 2025.
-
ISO 22400-2:2014: Key performance indicators for manufacturing operations management, definitions and descriptions: Sisältää valmistuksessa käytettävien tunnuslukujen määritelmiä, laskentakaavoja, laskennan osatekijöitä, yksiköitä, ajallista käyttäytymistä ja käyttökohteita. Standardista on valmisteilla toinen painos, joten oppaan viittaus ja laskentamääritelmät kannattaa tarkistaa uuden version ilmestyessä.
-
ISO/TR 22400-10:2018: Operational sequence description of data acquisition: Tekninen raportti ISO 22400-2:n mittarikaavojen käytännön soveltamisesta ja tarvittavan tuotantodatan määrittämisestä. Hyödyllinen mittariston tietolähteiden, tiedonkeruun ja laskentaprosessin suunnittelussa.
-
ISO 9001:2015: Quality management systems, requirements: Kansainvälinen laadunhallintajärjestelmän vaatimusstandardi. Soveltuu tuotelaadun, prosessien seurannan, asiakasvaatimusten, poikkeamien, suorituskyvyn arvioinnin ja jatkuvan parantamisen taustaviitekehykseksi.
-
ISO 13053-1:2011: Six SigmaSix SigmaLaatujohtamisen menetelmä, joka keskittyy virheiden vähentämiseen ja prosessien vaihtelun hallintaan, DMAICDMAIC (DMAIC method). Ongelmanratkaisumenetelmä, joka koostuu vaiheista Define, Measure, Analyze, Improve ja Control methodology: Kuvaa Six SigmaSix SigmaLaatujohtamisen menetelmä, joka keskittyy virheiden vähentämiseen ja prosessien vaihtelun hallintaan -kehittämisen DMAICDMAIC (DMAIC method). Ongelmanratkaisumenetelmä, joka koostuu vaiheista Define, Measure, Analyze, Improve ja Control-vaiheet eli määrittelyn, mittauksen, analysoinnin, parantamisen ja ohjauksen. Soveltuu mittaripoikkeamien järjestelmälliseen tutkimiseen ja parannushankkeiden toteuttamiseen.
-
Prosessitaito: Tuotantokoneiden kokonaistehokkuusKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun, OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun: Suomenkielinen käytännön kuvaus OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n käytettävyys-, nopeus- ja laatutekijöistä sekä tuotantohäviöistä. Soveltuu erityisesti OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n laskennan ja häviöluokkien havainnollistamiseen.
-
Elisa Industriq: OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-mittari tuotannon pullonkaulojen varhaisena hälytysmittarina: Suomenkielinen asiantuntija-artikkeli OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n laskennasta, tulkinnasta, yhtenäisistä käsitteistä sekä OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n suhteesta läpimenoon ja toimituskykyyn.
-
ASQ: Quality Tools and Templates: Hakemisto laadunhallinnan ja jatkuvan parantamisen työkaluista. Sisältää esimerkiksi ohjauskortit, Pareto-analyysin, syy-seurauskaavion, FMEA:n, 8D:n, PDCAPDCA (Plan-Do-Check-Act). Jatkuvan parantamisen sykli, jossa suunnitellaan, toteutetaan, arvioidaan ja parannetaan toimintaa systemaattisesti:n, arvovirtakuvauksen ja mittausjärjestelmäanalyysin.
-
OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun.com: OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun Calculation, Definitions, Formulas and Examples: Yksityiskohtainen käytännön opas OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n ja sen osatekijöiden laskentaan. Sisältää sekä suoran OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-kaavan että käytettävyyteen, nopeuteen ja laatuun perustuvan laskennan.
-
Vorne: What Is OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun in Manufacturing?: Käytännön kuvaus OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n osatekijöistä, tuotantohäviöistä, ihannesykliajasta ja OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n soveltuvuudesta erityisesti kappaletavaratuotantoon.
-
MachineMetrics: Overall Equipment Effectiveness, a Comprehensive Guide: Kaupallisen tuotantodatan toimittajan opas OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n käyttötarkoitukseen, laskentaan, termistöön ja konedatan hyödyntämiseen.
-
MachineMetrics: OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun Dashboard: Käsittelee OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-tiedon visualisointia, reaaliaikaisia tuotantonäkymiä sekä käytettävyyden, nopeussuorituskyvyn ja laadun esittämistä tuotannon eri käyttäjäryhmille.
Tekijät:
- Sivun pääkirjoittaja: Jesse Honkanen, TKI-asiantuntija, Savonia-amk
- Sisällön tarkistukseen ja täydennyksiin osallistunut muu TUOVA-hankkeen henkilöstö sekä toimituskunta.
Sisällön tuotannossa on käytetty apuna tekoälytyökaluja (mm. Copilot) kieliasun yhtenäistämisessä, käsitteiden selittämisessä, tiivistelmissä ja joidenkin osioiden kirjoittamisessa. Hankehenkilöstö on tarkistanut tekoälyn tuotokset ennen julkaisua.
TUOVA-hankkeen tekemät kuvaajat ja sarjakuvat hahmoineen on toteuttanut pääosin Emmi Paananen yhteistyössä muun hankehenkilöstön kanssa. Muualta otettujen kuvituskuvien ja kuvaajien yhteydessä on mainittu lähde.
Lisenssi: Tekstit ja hankkeen tekemät kuvat on julkaistu CC BY-SA 4.0 lisenssillä.
Sivun alkuperäinen julkaisupäivämäärä: 24.8.2026
Tällä sivulla käytiin läpi valmistavan teollisuuden mittareita erityisesti kannattavuuteen, tehokkuuteen ja laatuun liittyen. Sopivia mittareita valitsemalla voidaan muodostaa yrityskohtaisia mittaristoja, joilla voidaan saada kattava kokonaiskuva toiminnan suorituskyvystä ja kehittymisestä. Seuraavalla sivulla käydään läpi mittariston muodostamista, käyttöä ja esimerkkitoteutusta.