Tuotannon mittaristo
Edellisellä sivulla käytiin läpi monenlaisia mittareita ja tunnuslukuja. Tällä sivulla käydään läpi periaatteita, miten mittareista muodostetaan mittaristoja ja miten ne toteutetaan. Käydään läpi myös esimerkki mittariston toteutuksesta.
Mittaristo on tavoitteisiin, päätöksiin ja toiminnan kehittämiseen kytketty mittareiden kokonaisuus. Konepajassa sen avulla voidaan seurata esimerkiksi turvallisuutta, laatua, toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää, tuotannon virtausta, kapasiteettia, kunnossapitoa ja kannattavuutta.
Hyvä mittaristo sisältää rajallisen määrän päätöksenteon kannalta olennaisia mittareita. Jokaiselle mittarille määritellään tarkoitus, laskentakaava, tietolähteet, rajaukset, tavoite, päivitystiheys, omistaja ja toimintatapa poikkeamien käsittelyyn. Päätason mittareista tulee voida tarkastella tarkemmin poikkeamien kohteita ja syitä.
Eri käyttäjäryhmät tarvitsevat erilaisia mittaristoja. Päivittäisjohtamisessa seurataan nopeasti käsiteltäviä tuotannon poikkeamia ja toimitusriskejä. Taktiset mittarit tukevat kapasiteetin, laadun, kunnossapidon ja kustannusten kehittämistä. Strategiset mittarit yhdistävät tuotannon suorituskyvyn yrityksen kannattavuuteen ja pitkän aikavälin tavoitteisiin.
Mittaristo voidaan toteuttaa esimerkiksi tuotantotaululla, tietojärjestelmän omilla raporteilla, taulukkolaskennalla, BI-työkalulla tai tietoalustaan perustuvana ratkaisuna. Toteutus kannattaa aloittaa muutamasta tärkeästä mittarista ja mahdollisimman yksinkertaisesta ratkaisusta. Automatisointia ja uusia mittareita lisätään vasta, kun määritelmät, datan laatuDatan laatu (Data Quality). Datan soveltuvuus käyttötarkoitukseensa. Sisältää useita ulottuvuuksia, kuten tarkkuus, täydellisyys, ajantasaisuus ja yhtenäisyys. ja mittareiden käyttötapa ovat vakiintuneet.
Mittariston arvo syntyy käytössä. Mittarit liitetään johtamisen rytmiin, poikkeamille nimetään vastuuhenkilöt ja tehtyjen toimenpiteiden vaikutuksia seurataan. Mittaristoa arvioidaan säännöllisesti, ja tarpeettomat tai väärin ohjaavat mittarit poistetaan.
Mittariston suunnittelu
Edellisellä sivulla on käyty läpi useita esimerkkejä mahdollisista seurattavista tuotannon mittareista mm. kannattavuuteen, tehokkuuteen ja laatuun liittyen. Näistä oman yrityksen kehittämisen ja tavoitteiden kannalta keskeiset mittarit valitsemalla muodostuu yksi tai useampi mittaristo.
Hyvä mittaristo on tavoitteisiin sidottu, tasapainoinen, rajattu ja toimintaa ohjaava kokonaisuus. Se yhdistää tulokset niitä selittäviin prosessimittareihin, käyttää luotettavaa ja yhdenmukaisesti määriteltyä tietoa sekä auttaa tunnistamaan poikkeamat ja kohdistamaan korjaavat toimenpiteet. Mittariston arvo ei synny mittareiden määrästä vaan siitä, kuinka hyvin ne tukevat päätöksentekoa, jatkuvaa parantamista ja yrityksen kokonaiskannattavuutta.
Hyvän mittariston perusperiaatteet
- Mittarit liittyvät yrityksen tavoitteisiin ja tunnistettuihin päätöksiin.
- Päätason mittareita on rajallinen määrä ja ne kattavat toiminnan keskeiset näkökulmat.
- Tulosmittareita täydennetään ennakoivilla ja syitä selittävillä prosessimittareilla.
- Mittareiden määritelmät, laskentasäännöt, rajaukset ja tietolähteet dokumentoidaan.
- Mittarit päivitetään siinä rytmissä, jossa niitä koskevia päätöksiä tehdään.
- Poikkeamille määritellään vastuuhenkilöt ja käsittelytapa.
- Mittaristoa arvioidaan säännöllisesti ja tarpeettomat mittarit poistetaan.
Alla on avattu tarkemmin mittariston ominaispiirteitä.
Hyvän mittariston ominaispiirteet
1. Mittaristo perustuu tavoitteisiin
Jokaisen mittarin tulee liittyä tunnistettuun tavoitteeseen, päätökseen tai kehittämistarpeeseen. Mittaria ei kannata ottaa mukaan vain siksi, että sen laskemiseen tarvittava data on helposti saatavilla.
Hyvä mittaristo auttaa vastaamaan esimerkiksi seuraaviin kysymyksiin:
- Toteutuuko tuotantosuunnitelma?
- Pidetäänkö asiakkaille annetut toimituslupaukset?
- Missä tuotantovirta rajoittuu?
- Valmistetaanko tuotteet oikein ensimmäisellä kerralla?
- Riittääkö kapasiteetti tulevaan kuormaan?
- Ovatko tilaukset, tuotteet ja asiakkuudet kannattavia?
2. Mittaristo on tasapainoinen
Mittaristo ei saa painottua vain yhteen näkökulmaan, kuten koneiden käyttöasteeseen tai taloudelliseen tulokseen. Konepajan tasapainoiseen mittaristoon voi kuulua:
- turvallisuus
- tuotelaatu
- toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässä
- tuotannon tehokkuus ja virtaus
- kapasiteetti ja kuormitus
- kannattavuus.
Tasapaino tarvitaan myös tulos- ja prosessimittareiden välille. Esimerkiksi toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa kertoo lopputuloksesta, kun taas työjonon kuormitus, kapasiteettivaje ja tuotantosuunnitelman toteutuminen auttavat ennakoimaan sitä.
3. Mittareita on rajallinen määrä
Päätason mittaristossa tulee olla vain toiminnan kannalta olennaisimmat mittarit. Liian suuri määrä:
- hajottaa huomion
- vaikeuttaa priorisointia
- lisää ylläpitotyötä
- voi tuottaa keskenään ristiriitaisia tavoitteita
- tekee poikkeamien käsittelystä epäselvää.
Mittariston tulee olla hierarkkinen. Päätason mittareista voidaan porautua niitä selittäviin osamittareihin ja edelleen poikkeamien syihin.
Esimerkiksi:
Toimitusvarmuus
→ tuotantosuunnitelman toteutuminen
→ myöhässä oleva kuorma
→ kapasiteettivaje
→ poikkeaman syy
4. Mittarit muodostavat syy-seurauskokonaisuuden
Mittarit eivät saa olla toisistaan irrallisia. Niiden tulee auttaa ymmärtämään, miksi tavoite toteutui tai jäi toteutumatta.
Konepajassa yhteyksiä voivat olla esimerkiksi:
- käyttökatkosKäyttökatko (Operational interruption). Tuotannon keskeytys suunnitellusta ajasta riippumatta pienentää käytettävyyttä
- heikko käytettävyys alentaa OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:tä
- menetetty kapasiteetti kasvattaa työjonoa
- työjonon kasvu pidentää läpimenoaikaa
- pitkä läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat vaarantaa toimitusvarmuuden
- ylityö, kiirehtiminen ja uudelleentyö heikentävät tilauskohtaista katetta.
Mittariston tulee siis yhdistää toiminnan ajurit ja seuraukset.
5. Mittarit ovat yksiselitteisesti määriteltyjä
Jokaisesta mittarista on dokumentoituna seuraavia tietoja:
| Määrittelytieto | Sisältö |
|---|---|
| Mittarin nimi | Yksiselitteinen ja yhteisesti käytetty nimi. |
| Tarkoitus | Mitä toimintaa tai ilmiötä mittari kuvaa ja miksi sitä seurataan. |
| Mitattava tavoite tai päätös | Mihin tavoitteeseen mittari liittyy tai mitä päätöstä sen avulla tuetaan. |
| Laskentakaava | Mittarin laskentatapa, laskennan osatekijät ja laskentajärjestys. |
| Laskennan rajaukset | Laskentaan sisällytettävät ja siitä pois rajattavat tapahtumat, ajat, kohteet ja poikkeustilanteet. |
| Mittayksikkö | Esimerkiksi %, €, h, standardih, kpl, €/h tai vrk. |
| Tietolähteet | Järjestelmät, koneet, tiedostot tai manuaaliset kirjaukset, joista mittarin lähtötiedot saadaan. |
| Tarkastelutaso | Esimerkiksi yritys, tehdas, tuotantosolu, työpisteTyöpiste (Workstation). Yksittäinen työskentelypaikka tuotannossa, jossa työ suoritetaan, kone, asiakas, tilaus, tuote, työvaihe tai ajanjakso. |
| Päivitystiheys | Kuinka usein mittari lasketaan tai sen tiedot päivitetään, esimerkiksi reaaliaikaisesti, päivittäin, viikoittain tai kuukausittain. |
| Tavoitearvo ja hälytysrajat | Tavoiteltava taso sekä rajat, joiden ylittäminen tai alittaminen edellyttää tarkempaa käsittelyä. |
| Mittarin omistaja | Mittarin tarkoituksesta, määritelmästä, laskentasäännöistä ja hyväksymisestä vastaava taho. |
| Datan omistaja | Mittarin lähtötietojen sisällöstä, laadusta ja ylläpitoperiaatteista vastaava taho. |
| Käyttäjät | Henkilöt, roolit tai ryhmät, jotka käyttävät mittaria päätöksenteossa ja toiminnan ohjaamisessa. |
| Poikkeaman käsittely | Missä ja miten poikkeama käsitellään, kuka reagoi siihen ja millaisia toimenpiteitä voidaan käynnistää. |
| Tunnetut rajoitteet | Datan laatuun, kattavuuteen, viiveeseen, vertailukelpoisuuteen tai laskentatapaan liittyvät rajoitteet. |
| Viimeisin hyväksyntä tai muutos | Päivämäärä, muutoksen sisältö sekä mittarin määritelmän hyväksynyt taho. |
6. Lähtötiedot ovat luotettavia ja jäljitettäviä
Mittarin luotettavuus ei voi olla parempi kuin sen lähtötietojen. Hyvässä mittaristossa:
- tiedon alkuperä tunnetaan
- laskenta voidaan tarvittaessa toistaa
- manuaaliset korjaukset ovat jäljitettävissä
- puuttuvat ja virheelliset tiedot tunnistetaan
- käytössä on yhteiset tila-, aika- ja syyluokitukset
- standardiaikojen ja kustannusten versiot tunnetaan.
7. Mittarit ovat vertailukelpoisia
Vertailu edellyttää samoja:
- määritelmiä
- laskentakaavoja
- aikarajauksia
- tietolähteitä
- luokitteluperiaatteita.
Esimerkiksi kahden koneen OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun-arvoja ei voida luotettavasti verrata, jos asetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen, pienpysähdykset tai uudelleentyöstetyt kappaleet käsitellään eri tavoin.
8. Mittarit ovat oikea-aikaisia
Mittarin päivitysrytmin tulee vastata sen käyttötarkoitusta:
- reaaliaikainen tai vuorokohtainen: koneen tilaKoneen tila (Machine state). Resurssin kulloinenkin tila, kuten tuotanto, seisokki tai häiriö, häiriö, hylky ja pullonkaulan tilanne
- päivittäinen: tuotantosuunnitelman toteutuminen, kuormitus ja toimitusriskit
- viikoittainen: kapasiteetti, työjonot, kunnossapito ja kehittämistoimenpiteet
- kuukausittainen: toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa, kustannukset ja tilauskannattavuus
- neljännesvuosittainen: tuote- ja asiakaskannattavuus, kapasiteettirakenne ja investoinnit.
Liian myöhään valmistuva mittari soveltuu jälkikäteiseen raportointiin, mutta ei toiminnan ohjaamiseen.
9. Mittarit ovat toimintaa ohjaavia
Hyvä mittari johtaa tarvittaessa päätökseen tai toimenpiteeseen. Mittarille tulee määritellä:
- tavoite
- sallittu vaihteluväli
- eskalointiraja
- poikkeaman omistaja
- käsittelymenetelmä
- toimenpiteen määräpäivä
- vaikuttavuuden tarkistamistapa.
Jos kukaan ei tiedä, mitä poikkeavan arvon perusteella tehdään, mittari on lähinnä raportointitieto.
10. Mittaristo tukee porautumista
Päätason luku ei yleensä kerro poikkeaman syytä. Mittaristosta tulee voida porautua esimerkiksi:
- tehtaalta työpisteelle
- työpisteeltä koneelle
- kuukaudesta päivään tai vuoroon
- asiakkaasta tilaukseen
- tuotteesta työvaiheeseen
- laatuhävikistä virhetyyppiin
- seisokkiajasta häiriösyyhyn
- katepoikkeamasta toteutuneisiin kustannuksiin.
Porautuminen vähentää tarvetta rakentaa suuri määrä lähes samanlaisia päätason mittareita.
11. Mittaristo näyttää sekä tason että kehityksen
Yksittäinen arvo ei kerro, onko tilanne parantumassa vai heikkenemässä. Mittaristossa kannattaa näyttää:
- tavoite
- toteuma
- absoluuttinen ja suhteellinen poikkeama
- kehityssuunta
- vertailu aikaisempaan relevanttiin jaksoon
- tarvittaessa hajonta tai vaihteluväli.
Keskiarvo voi peittää merkittävän vaihtelun. Esimerkiksi läpimenoajan mediaani, vaihteluväli tai jakauma voi antaa keskiarvoa paremman kuvan tuotannon ennustettavuudesta.
12. Mittarit eivät kannusta haitalliseen osaoptimointiin
Mittarin parantamisen tulee tukea kokonaisuutta. Haitallisia tilanteita voivat olla esimerkiksi:
- koneen käyttöasteen nostaminen tarpeettomalla varastotuotannolla
- OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n parantaminen valitsemalla laskentaan vain helposti valmistettavia tuotteita
- toimitusvarmuuden parantaminen lupaamalla tarpeettoman pitkiä toimitusaikoja
- hylkäysasteen pienentäminen siirtämällä virheelliset tuotteet uudelleentyöhön
- tilauskatteen parantaminen jättämällä osa kustannuksista kohdistamatta.
Tasapainottavat mittarit pienentävät tätä riskiä. Käyttöasteen rinnalle tarvitaan esimerkiksi työjonon, toimitusvarmuuden, laadun ja kannattavuuden mittareita.
13. Mittaristo huomioi eri johtamistasot
Sama mittari ei palvele kaikkia käyttäjiä samalla tavalla.
- Operatiiviset mittarit auttavat ohjaamaan vuoroa, konetta ja työjonoa.
- Taktiset mittarit tukevat kapasiteetin, laadun, kunnossapidon ja kustannusten kehittämistä.
- Strategiset mittarit tukevat tuote-, asiakas-, investointi- ja kapasiteettipäätöksiä.
Mittausjärjestelmien tarkastelussa erotetaan strateginen suunnittelu, johdon ohjaus ja operatiivinen ohjaus. Mittarit tulee siksi valita käyttäjän päätösvastuun eikä vain organisaation raportointirakenteen perusteella.
14. Mittaristoa ylläpidetään ja arvioidaan
Mittaristo ei ole kertaluonteinen toteutus. Sitä tulee arvioida säännöllisesti:
- Käytetäänkö mittaria päätöksenteossa?
- Onko kaava edelleen tarkoituksenmukainen?
- Ovatko lähtötiedot luotettavia?
- Ohjaako mittari toivottuun käyttäytymiseen?
- Onko mittareissa päällekkäisyyksiä?
- Puuttuuko jokin olennainen näkökulma?
- Onko tavoite edelleen realistinen ja riittävän vaativa?
- Voidaanko tarpeeton mittari poistaa?
Yleisiä ohjeita mittariston muodostamiseen:
- Valitse päätasolle vain mittareita, joihin liittyy selkeä päätös tai toimenpide.
- Näytä tavoite, toteuma, poikkeama ja kehityssuunta samassa näkymässä.
- Erota tulosmittarit niitä selittävistä prosessimittareista.
- Käytä päivittäisessä näkymässä ensisijaisesti absoluuttisia määriä ja poikkeamien syitä prosenttien rinnalla.
- Laske kapasiteetti ja kuormitus samalla aikajaksolla ja samalla yksiköllä.
- Kohdista kannattavuusmittarit mahdollisuuksien mukaan tilaukselle, tuotteelle, asiakkaalle ja tuotantoresurssille.
- Yhdistä laatukustannukset kateanalyysiin, jotta hyväksytty lopputuote ei peitä uudelleentyön ja reklamaatioiden vaikutusta.
- Älä käytä OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:tä kaikkien resurssien yleisenä tavoitelukuna. Kohdista se pullonkauloihin ja toistuvaa tuotantoa tekeviin kriittisiin kohteisiin.
- Dokumentoi jokaisen mittarin omistaja, kaava, tietolähde, rajaus, päivitystiheys ja poikkeaman käsittelysääntö.
Eri käyttötarkoituksiin ja eri käyttäjäryhmille voidaan laatia omia mittaristojaan. Voi olla järkevää jakaa mittaristoja esim. operatiivisiin, taktisiin ja strategisiin mittaristoihin. Kaikkia mittareita ei tarvitse seurata samalla rytmillä. Päivittäin tarkasteltavien mittareiden tulee auttaa reagoimaan tuotannon poikkeamiin nopeasti, kun taas taktiset ja strategiset mittarit tukevat toiminnan kehittämistä, resurssipäätöksiä, hinnoittelua ja pitkän aikavälin kannattavuuden johtamista.
Mittaristoa suunniteltaessa ja järjestelmien nykyisiä raportteja tutkiessa tulee eteen monia alkuun kiinnostavilta vaikuttavia mittareita. Kun näitä kiinnostavia mittareita alkaa olla liikaa, olennainen tieto hukkuu eivätkä mittarit enää toimi tiedolla johtamisen välineinä.
Alkuun voi päästä seuraamalla ihan yhtä tai paria tarkkaan valittua mittaria. Näitä voidaan sitten täydentää myöhemmin muilla mittareilla paremman kokonaiskuvan saamiseksi. Alla on esimerkki, millainen konepajan mittaristo voisi käytännössä olla.
Tasapainoinen tuloskortti eli Balanced Scorecard on strategisen johtamisen viitekehys, jossa yrityksen tavoitteet muutetaan toisiinsa liittyviksi tavoitteiksi, mittareiksi, tavoitearvoiksi ja kehittämistoimiksi. Mallin tarkoituksena on täydentää taloudellisia tulosmittareita asiakkaisiin, sisäisiin prosesseihin sekä oppimiseen ja uudistumiseen liittyvillä näkökulmilla.
Tasapainoinen tuloskortti ei tarkoita samaa asiaa kuin mikä tahansa tasapainoinen mittaristoTasapainotettu mittaristo (Balanced Scorecard, BSC). Strateginen mittaristo, joka yhdistää taloudelliset ja ei-taloudelliset mittarit eri näkökulmista. Tuloskortissa yrityksen strategiset tavoitteet yhdistetään mittareihin, tavoitearvoihin ja kehittämistoimiin. Tasapainoinen mittaristoTasapainotettu mittaristo (Balanced Scorecard, BSC). Strateginen mittaristo, joka yhdistää taloudelliset ja ei-taloudelliset mittarit eri näkökulmista tarkoittaa yleisemmin mittarikokonaisuutta, jossa toimintaa tarkastellaan useasta näkökulmasta.
Perinteisessä tasapainoisessa tuloskortissa toimintaa tarkastellaan neljästä näkökulmasta:
- Talous: Miten yrityksen tulee onnistua taloudellisesti?
- Asiakas: Millaista arvoa yrityksen tulee tuottaa asiakkaille?
- Sisäiset prosessit: Missä prosesseissa yrityksen tulee onnistua?
- Oppiminen ja uudistuminen: Mitä osaamista, teknologiaa ja toimintakykyä tulevaisuuden onnistuminen edellyttää?
Näkökulmat muodostavat toisiaan tukevan kokonaisuuden. Esimerkiksi henkilöstön osaaminen ja toimivat tietojärjestelmät voivat parantaa tuotantoprosessien laatua ja sujuvuutta. Paremmat prosessit voivat puolestaan vahvistaa toimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässää ja asiakastyytyväisyyttä, mikä tukee pitkän aikavälin kannattavuutta. Näitä yhteyksiä voidaan kuvata strategiakartan avulla.
Tuloskortti toimii ensisijaisesti strategisen ja taktisen johtamisen välineenä. Tuotannon päivittäisjohtamiseen tarvitaan sen lisäksi tarkempia operatiivisia mittareita, joilla seurataan esimerkiksi työjonoja, päivän tuotantosuunnitelmaa, häiriöitä ja laatupoikkeamia.
Konepajan ei ole välttämätöntä käyttää tasapainoista tuloskorttia muodollisesti. Samoja periaatteita voidaan soveltaa rakentamalla tasapainoinen mittaristoTasapainotettu mittaristo (Balanced Scorecard, BSC). Strateginen mittaristo, joka yhdistää taloudelliset ja ei-taloudelliset mittarit eri näkökulmista, joka yhdistää talouden, asiakkaiden, tuotantoprosessien, laadun, turvallisuuden, osaamisen ja uudistumisen näkökulmat. Olennaista on, ettei toimintaa johdeta vain yhden mittarin, kuten käyttöasteen, liikevaihdon tai OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n perusteella.
Esimerkki konepajan tasapainoisesta mittaristosta:
- Kannattavuus: tilauskohtainen kate ja jälkilaskennan poikkeama.
- ToimituskykyToimituskyky (Delivery performance). Kyky toimittaa tuotteet sovitussa ajassa ja määrässä: toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa tai OTIF.
- Virtaus: läpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat ja keskeneräisen tuotannon määrä.
- Tuotanto: suunnitelman toteutumisaste ja pullonkaulan suorituskyky.
- Laatu: ensimmäisen läpäisyn saanto ja laatukustannukset.
- Kunnossapito: suunnittelemattomat seisokit ja toistuvien vikojen määrä.
- Kapasiteetti: pullonkaulan kuormitusaste ja työjonon kuormitus.
Alla on koottuna esimerkkejä päivittäin ja harvemmin seurattavista mittareista pohjautuen aiemmalla sivulla esiteltyihin mittareihin.
Päivittäin seurattavat mittarit
Päivittäiseen operatiiviseen mittaristoon kannattaa valita vain sellaisia mittareita, joiden poikkeamiin voidaan vaikuttaa saman työvuoron tai seuraavan työpäivän aikana. Alla joitain esimerkkejä mittareista, joita voisi valita operatiiviseen mittaristoon.
| Mittari | Mitä mittaa | Laskentakaava tai esitystapa | Miksi mukaan |
|---|---|---|---|
| Turvallisuuspoikkeamat | Tapaturmat, läheltä piti -tilanteet ja havaitut turvallisuusriskit | Poikkeamien määrä / päivä tai vuoro | Varmistaa, että tuotantoa voidaan jatkaa turvallisesti ja että havaitut riskit käsitellään heti |
| Tuotantosuunnitelman toteutumisaste | Toteutuneen tuotannon suhteen päivälle suunniteltuun tuotantoon | Valmistuneet suunnitellut työt / päivälle suunnitellut työt × 100 % | Näyttää, toteutuuko päivän tuotantosuunnitelma |
| Hyväksytty tuotantomäärä | Vaatimukset täyttävän valmistuneen tuotannon määrän | Hyväksyttyjen kappaleiden, työvaiheiden tai standardituntien määrä | Kuvaa tuotannon todellista, käyttökelpoista tuotosta |
| Aikataulusta myöhässä olevat työt | Niiden keskeneräisten töiden määrän, joiden suunniteltu valmistumisajankohta on ohitettu | Myöhässä olevien töiden määrä tai jäljellä olevat standarditunnit | Kohdistaa huomion toimitusvarmuutta vaarantaviin töihin |
| Toimitusriskissä oleva kuorma | Lähiajan toimituksiin liittyvän keskeneräisen työmäärän | Toimitusriskissä olevien töiden jäljellä olevat standarditunnit | Mahdollistaa ennakoivan reagoinnin ennen varsinaista myöhästymistä |
| Työpisteen kuormitusaste | Suunnitellun työmäärän suhteen työpisteen teholliseen kapasiteettiin | Suunniteltu kuormitus / tehollinen kapasiteetti × 100 % | Tunnistaa ali- ja ylikuormitetut työpisteet |
| Vapaa kapasiteettiVapaa kapasiteetti (Available capacity). Kapasiteetin osa, joka ei ole käytössä tai kapasiteettivaje | Kapasiteetin ja suunnitellun kuormituksen välisen erotuksen | Tehollinen kapasiteetti − suunniteltu kuormitus | Auttaa päättämään töiden siirtämisestä, lisäresursseista tai uudelleenaikataulutuksesta |
| Työjonon kuormitus | Aloittamattomien ja keskeneräisten työvaiheiden jäljellä olevan työmäärän | Σ jäljellä olevat standarditunnit | Tekee ruuhkautumisen näkyväksi paremmin kuin avoimien töiden lukumäärä |
| Pullonkaulan kapasiteettimarginaali | Pullonkaularesurssin jäljellä olevan kapasiteetin | Pullonkaulan tehollinen kapasiteetti − pullonkaulan kuormitus | Auttaa suojaamaan koko tuotannon läpäisykykyä |
| Menetetty tuotantoaikaTuotantoaika (Production time). Aika, joka kuluu tuotteen valmistukseen syittäin | Tuotannon häiriöihin, odotuksiin ja pysähdyksiin menetetyn ajan | Menetetty aika / suunniteltu tuotantoaika × 100 % | Osoittaa, mitkä esteet on poistettava ensimmäiseksi |
| Ensimmäisen läpäisyn saanto, FPY | Ensimmäisellä kerralla ilman korjausta hyväksyttyjen tuotteiden osuuden | Ensimmäisellä kerralla hyväksytyt / prosessiin tulleet × 100 % | Tuo näkyviin prosessin todellisen laaduntuottokyvyn |
| Hylättyjen kappaleiden määrä | Päivän aikana hylätyn tuotannon | Hylätyt kappaleet tai hylätyt standarditunnit | Mahdollistaa välittömän puuttumisen toistuviin virheisiin |
| Uudelleentyötunnit | Laatuvirheiden korjaamiseen käytetyn työajan | Uudelleentyöhön käytetyt tunnit | Tekee näkyväksi hyväksytyn lopputuotannon taakse jäävän kapasiteettihävikin |
| OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun pullonkaulakoneelle | Pullonkaulan käytettävyyden, nopeussuorituskyvyn ja laadun yhteisvaikutuksen | Käytettävyys × nopeussuorituskyky × laatukerroin | Auttaa jäsentämään pullonkaulan tuotantomenetykset |
| AsetusaikaAsetusaika (Setup time). Aika, joka kuluu tuotannon vaihtamiseen tuotetyypistä toiseen | Tuotevaihdon tai uuden työn käynnistämiseen kuluvan ajan | Seuraavan tuotteen ensimmäinen hyväksytty kappale − edellisen tuotteen viimeinen hyväksytty kappale | Tärkeä mittari paljon pieniä sarjoja valmistavassa konepajassa |
Viikoittain tai kuukausittain seurattavat taktiset mittarit
Taktiset mittarit tukevat tuotannon kehittämistä, kapasiteetin suunnittelua, kunnossapitoa, laadunhallintaa ja kustannusten hallintaa. Niitä ei yleensä tarvitse käsitellä jokaisessa päivittäispalaverissa.
| Mittari | Mitä mittaa | Laskentakaava tai esitystapa | Miksi mukaan |
|---|---|---|---|
| ToimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa | Sovittuna ajankohtana toimitettujen tilausten osuuden | Ajallaan toimitetut tilaukset / kaikki toimitetut tilaukset × 100 % | Kuvaa tuotannon ja toimitusketjun kykyä täyttää asiakaslupaukset |
| OTIF | Ajallaan ja kokonaisuudessaan toimitettujen tilausten osuuden | Ajallaan ja täysimääräisinä toimitetut tilaukset / toimitukset × 100 % | Huomioi toimitusajan lisäksi toimituksen täydellisyyden |
| LäpimenoaikaLäpimenoaika (Lead time / Throughput time). Kokonaisaika työn aloituksesta valmistumiseen, sisältäen odotus-, siirto- ja käsittelyajat | Ajan työn vapautuksesta sen valmistumiseen | Valmistumisajankohta − vapautusajankohta | Kuvaa tuotannon virtausta, odotuksia ja jonoutumista |
| Kuormitushorisontti | Kuinka pitkäksi ajaksi työjono kuormittaa resurssin | Työjonon kuormitus / tehollinen kapasiteetti aikayksikössä | Tukee tulevien viikkojen kuormitus- ja toimitussuunnittelua |
| Tehollinen kapasiteetti | Normaalissa toiminnassa realistisesti käytettävissä olevan kapasiteetin | Nimelliskapasiteetti − suunnitellut kapasiteettimenetykset | Toimii kuormitussuunnittelun perustana |
| Osoitettu kapasiteetti | Historiassa todellisuudessa saavutetun kapasiteetin | Toteutuneen hyväksytyn tuotoksen keskiarvo valituilta jaksoilta | Auttaa tarkistamaan kapasiteettioletusten realistisuuden |
| Kapasiteettipuskurin osuus | Vaihtelua ja häiriöitä varten vapaaksi jätetyn kapasiteetin | (Tehollinen kapasiteetti − suunniteltu kuormitus) / tehollinen kapasiteetti × 100 % | Kuvaa tuotannon häiriönsietokykyä |
| Kapasiteetin palautumisaika | Ajan, jossa kertynyt kapasiteettivaje voidaan purkaa | Kertynyt kapasiteettivaje / käytettävissä oleva lisäkapasiteetti aikayksikössä | Auttaa suunnittelemaan häiriöstä tai ylikuormituksesta palautumista |
| Työtuntitehokkuus | Valmistuneen tuotannon standardiajan suhteen käytettyihin työtunteihin | Tuotetut standarditunnit / toteutuneet työtunnit × 100 % | Soveltuu monituoteympäristön tuottavuuden seurantaan |
| OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun ja sen osatekijät | Kriittisten koneiden tuotantohäviöiden rakenteen | Käytettävyys × nopeussuorituskyky × laatukerroin | Osoittaa, syntyvätkö häviöt seisokeista, hitaasta tuotannosta vai laadusta |
| Suunnittelemattomien seisokkien osuus | Ennakoimattomien pysähdysten vaikutuksen | Suunnittelematon seisokkiaika / suunniteltu tuotantoaika × 100 % | Tukee kunnossapidon ja tuotannon kehittämistä |
| MTBF | Keskimääräisen käyntiajan vikojen välillä | Käyntiaika / vikojen määrä | Kuvaa kriittisten koneiden toimintavarmuutta |
| MTTR | Keskimääräisen vian korjaamiseen käytetyn ajan | Vikakorjausten kokonaisaika / korjausten määrä | Kuvaa kunnossapidon palautuskykyä |
| Hylkäysaste | Hylättyjen tuotteiden osuuden valmistetusta tuotannosta | Hylätyt tuotteet / valmistetut tuotteet × 100 % | Tukee laatuongelmien tuote-, kone- ja työvaihekohtaista analysointia |
| Uudelleentyöaste | Korjaavaa valmistusta vaatineiden tuotteiden osuuden | Uudelleentyöstetyt tuotteet / valmistetut tuotteet × 100 % | Tuo esiin piilevän laatuhävikin |
| Sisäisten laatukustannusten osuus | Ennen toimitusta havaittujen virheiden kustannusvaikutuksen | Sisäiset laatukustannukset / valmistuskustannukset × 100 % | Yhdistää tuotelaadun taloudelliseen vaikutukseen |
| ProsessikyvykkyysProsessikyvykkyys (Process capability). Mittari, joka kuvaa prosessin kykyä tuottaa vaatimusten mukaisia tuotteita, Cpk | Prosessin hajonnan ja keskittyneisyyden suhteessa toleranssirajoihin | min[(USL − μ)/(3σ), (μ − LSL)/(3σ)] | Soveltuu kriittisten mittojen ja toistuvien prosessien laaduntuottokyvyn arviointiin |
| Tilauskohtainen kateprosentti | Yksittäisen valmistustilauksen toteutuneen kannattavuuden | (Tilauksen tuotot − tilaukselle kohdistetut kustannukset) / tilauksen tuotot × 100 % | Näyttää, olivatko valmistetut työt kannattavia |
| Jälkilaskennan poikkeamaprosentti | Arvioitujen ja toteutuneiden kustannusten eron | (Toteutuneet kustannukset − arvioidut kustannukset) / arvioidut kustannukset × 100 % | Paljastaa tarjouslaskennan, standardiaikojen tai kustannusolettamusten virheitä |
| ValmistuskustannusValmistuskustannus (Manufacturing cost). Tuotteen valmistamiseen liittyvät kustannukset (materiaalit, työ ja yleiskustannukset) kappaletta kohti | Tuotteen tai tuotantoerän yksikkökustannuksen | Tuotantoerän valmistuskustannukset / hyväksyttyjen kappaleiden määrä | Tekee näkyväksi eräkoon, asetusten, koneajan ja laatuhävikin vaikutuksen |
| Laatukustannusprosentti tuotteittain | Tuotteen laatuvirheistä syntyvien kustannusten osuuden | Tuotteen laatukustannukset / tuotteen valmistuskustannukset tai myynti × 100 % | Tunnistaa tuotteet, joiden kate heikkenee laatuongelmien vuoksi |
Kuukausittain tai neljännesvuosittain seurattavat strategiset mittarit
Strategiset mittarit kuvaavat tuotannon pidemmän aikavälin kilpailukykyä, kannattavuutta, kapasiteetin riittävyyttä ja asiakassuhteiden taloudellista arvoa.
| Mittari | Mitä mittaa | Laskentakaava tai esitystapa | Miksi mukaan |
|---|---|---|---|
| Tuotekohtainen kateprosentti | Tuotteen tai tuoteryhmän kokonaiskannattavuuden | (Tuotteen tuotot − tuotteelle kohdistetut kustannukset) / tuotteen tuotot × 100 % | Tunnistaa kannattavat ja heikot tuotteet tai tuoteryhmät |
| Asiakaskohtainen kateprosentti | Asiakkuuden kannattavuuden siihen kohdistettujen kustannusten jälkeen | (Asiakkaan tuotot − asiakkaalle kohdistetut kustannukset) / asiakkaan tuotot × 100 % | Tukee asiakasvalintaa, hinnoittelua ja sopimusehtojen kehittämistä |
| Asiakkaan palvelukustannukset | Asiakkuuden hoitamiseen tuotannon ulkopuolella ja poikkeustilanteissa käytetyt kustannukset | Myynnin, suunnittelun, muutosten, kiirehtimisen, reklamaatioiden ja muun palvelun kohdistetut kustannukset | Tuo näkyviin kustannukset, jotka eivät välttämättä sisälly tuotteen tavalliseen valmistuskustannukseen |
| Laatukustannusprosentti asiakkaittain | Asiakkuuteen liittyvien laatuvirheiden suhteellisen kustannusvaikutuksen | Asiakkaaseen liittyvät laatukustannukset / asiakkaan myynti × 100 % | Tunnistaa asiakkuudet, joissa reklamaatiot, muutokset tai poikkeavat vaatimukset heikentävät kannattavuutta |
| Asiakasreklamaatioaste | Reklamaatioita sisältäneiden toimitusten osuuden | Reklamoidut toimitukset / kaikki toimitukset × 100 % | Kuvaa asiakkaalla havaittua laatua |
| Ulkoisten laatukustannusten osuus | Toimituksen jälkeen havaittujen virheiden taloudellisen vaikutuksen | Ulkoiset laatukustannukset / liikevaihto × 100 % | Yhdistää reklamaatiot, palautukset, korjaukset ja hyvitykset taloudelliseen tarkasteluun |
| TEEP | Hyväksytyn tuotannon suhteen koneen koko kalenteriaikapotentiaaliin | OEE × suunniteltu tuotantoaika / kalenteriaika | Tukee vuoromallien, ulkoistamisen ja koneinvestointien arviointia |
| Kapasiteetin kysynnän ennuste | Tulevan kapasiteettitarpeen tuoteryhmittäin ja työpisteittäin | Ennustettu määrä × työvaiheiden standardiajat + asetukset | Tukee työvoima-, kone- ja alihankintapäätöksiä |
| Kapasiteettiennusteen virhe | Ennustetun ja toteutuneen kapasiteettitarpeen eron | Toteutunut tarve − ennustettu tarve / toteutunut tarve × 100 % | Arvioi kapasiteettisuunnittelun luotettavuutta |
| Läpäisykate pullonkaulatuntia kohti | Pullonkaularesurssin käytön taloudellisen tuoton | Tilauksen tai tuotteen läpäisykate / tarvittavat pullonkaulatunnit | Auttaa priorisoimaan kapasiteettia, kun pullonkaulan aika ei riitä kaikkiin töihin |
| Tuotannon jalostusarvo työtuntia kohti | Tuotannon synnyttämän jalostusarvon suhteessa työpanokseen | Jalostusarvo / tuotannon työtunnit | Kuvaa tuotannon taloudellista tuottavuutta pidemmällä aikavälillä |
| Investoidun tuotantopääoman tuotto | Tuotantoon sitoutuneen pääoman taloudellisen tuloksen | Tuotannon tulos / tuotantoon sitoutunut pääoma × 100 % | Tukee kone-, automaatio- ja kapasiteetti-investointien arviointia |
Mittariston toteuttaminen käytännössä
Mittaristo voidaan toteuttaa monella tavalla. Sopiva ratkaisu riippuu seurattavista mittareista, käyttäjistä, tietolähteistä, päivitystiheydestä, datan määrästä ja käytettävissä olevasta osaamisesta. Kevyt toteutus voi perustua taulukkolaskentaan tai tuotantotauluun, kun taas useita järjestelmiä yhdistävä ja automaattisesti päivittyvä mittaristo voi edellyttää raportointityökalua ja erillistä tietoalustaa.
Teknologian valinta ei ole ensimmäinen vaihe. Ensin määritellään, mitä päätöksiä mittaristolla tuetaan, ketkä sitä käyttävät, mitä tietoja tarvitaan ja kuinka usein tietojen pitää päivittyä.
Kevyet toteutustavat
Manuaalinen seuranta ja visuaalinen tuotantotaulu
Yksinkertaisimmillaan mittaristo voidaan toteuttaa tuotantotilassa olevalla taululla, johon kirjataan esimerkiksi päivän tuotantomäärät, myöhässä olevat työt, hylkäykset, häiriöt ja turvallisuuspoikkeamat. Digitaalisena vastineena voidaan käyttää yhteistä taulukkoa tai lomaketta.
Manuaalinen toteutus soveltuu tilanteeseen, jossa mittareita ja kirjauksia on vähän, tiedot tarvitaan rajatulle käyttäjäryhmälle ja poikkeamia käsitellään esimerkiksi päivittäispalaverissa. Sen etuna on nopea käyttöönotto. Rajoitteita ovat kirjaamiseen kuluva työ, virheiden mahdollisuus, historiatiedon käsittely ja tietojen yhdistämisen vaikeus.
Tietojärjestelmän omat raportit
Mittaristo kannattaa mahdollisuuksien mukaan aloittaa hyödyntämällä toiminnanohjaus-, tuotannonohjausTuotannonohjaus (Production control / Production planning and control). Toiminta, jolla suunnitellaan, ajoitetaan ja ohjataan tuotantoa-, laatu- tai kunnossapitojärjestelmän olemassa olevia raportteja. Tämä voi riittää, jos tarvittavat tiedot ovat samassa järjestelmässä ja järjestelmän omat raportointi- ja suodatustoiminnot vastaavat käyttäjien tarpeita.
Ratkaisun etuna on, ettei erillistä tiedonsiirtoa tai raportointiympäristöä välttämättä tarvita. Rajoitteena on, että järjestelmän raportit kuvaavat yleensä vain kyseisessä järjestelmässä olevaa tietoa. Tuotannon, laadun, kunnossapidon ja talouden yhteinen tarkastelu voi jäädä puutteelliseksi.
Taulukkolaskentaan perustuva mittaristo
Taulukkolaskenta soveltuu rajattuihin mittaristoihin, kertaluonteisiin analyyseihin ja ensimmäisten mittariversioiden kokeilemiseen. Tietoja voidaan tuoda järjestelmistä tiedostoina, yhdistää taulukoissa ja esittää kaavioina tai koontinäkymänä.
Taulukkolaskennan vahvuuksia ovat tuttu käyttöympäristö, muokattavuus ja matala aloituskynnys. Ratkaisun hallittavuus heikkenee kuitenkin helposti, jos tiedostoja, käyttäjiä, tietolähteitä ja manuaalisia työvaiheita tulee paljon. Tällöin kaavat, versiot, käyttöoikeudet ja tietojen päivitys voivat muodostua henkilöriippuvaisiksi.
Automatisoidut toteutustavat
BI-työkalulla toteutettu mittaristo
Raportointi- ja BI-työkalulla voidaan rakentaa vuorovaikutteisia näkymiä, joissa käyttäjä voi suodattaa tietoja ja porautua päätason mittareista esimerkiksi tilauksiin, tuotteisiin, työvaiheisiin, koneisiin tai poikkeamien syihin. Tietoja voidaan tuoda yhdestä tai useasta järjestelmästä.
BI-ratkaisu soveltuu tilanteeseen, jossa mittaristoa käyttää useampi henkilö, tiedot halutaan esittää yhdenmukaisesti ja raporttien päivitystä halutaan automatisoida. Toteutus vaatii kuitenkin yhteisesti määritellyt mittarit, hallitun tietomallin, toimivat tietoyhteydet ja nimetyn ylläpitovastuun. BI-työkalu ei itsessään korjaa lähdetietojen laatuongelmia.
Tietovarastoon tai muulle tietoalustalle perustuva mittaristo
Erillinen tietovarasto tai muu tietoalustaTietoalusta (Data Platform). Teknologinen kokonaisuus, joka tarjoaa työkalut datan keruuseen, tallennukseen, prosessointiin ja analysointiin. voi olla perusteltu, kun mittaristo yhdistää tietoja useista järjestelmistä, historiatietoa tarvitaan pitkäaikaiseen vertailuun tai samoja tietoja ja mittareita käytetään useissa raporteissa.
Tietoalustalla lähdetiedot voidaan yhdistää, yhdenmukaistaa ja tarkistaa ennen niiden välittämistä raportointiin. Tämä tukee mittareiden yhteisiä laskentasääntöjä, jäljitettävyyttä ja automatisoitua päivitystä. Ratkaisu vaatii enemmän suunnittelua, teknistä toteutusta, dokumentointia ja ylläpitoa kuin kevyemmät vaihtoehdot. Siksi toteutus kannattaa aloittaa yhdestä rajatusta käyttötapauksesta.
Reaaliaikainen tuotannon tilannenäkymä
Reaaliaikainen tai lähes reaaliaikainen mittaristo voi hyödyntää koneiden, automaation, tuotannonohjausjärjestelmän ja työntekijöiden kirjauksia. Se voi näyttää esimerkiksi koneiden tilat, häiriöt, tuotantomäärät, työjonot tai pullonkaulan tilanteen.
Reaaliaikaisuus on perusteltua silloin, kun tiedon viive vaikuttaa saman työvuoron aikana tehtävään päätökseen. Kaikkien mittareiden ei tarvitse päivittyä reaaliaikaisesti. Esimerkiksi tilauskannattavuutta, laatukustannuksia tai asiakaskohtaista kannattavuutta voidaan usein tarkastella harvemmin. Tarpeeton reaaliaikaisuus lisää tiedonsiirron, valvonnan ja ylläpidon vaatimuksia.
Yhdistelmäratkaisu
Käytännössä mittaristo muodostuu usein useasta toteutustavasta. Tuotannon päivittäinen tilanne voidaan näyttää tuotantotaululla tai reaaliaikaisessa näkymässä, viikoittainen kehitys BI-raportissa ja taloudelliset mittarit kuukausittaisessa raportoinnissa. Taustalla voidaan käyttää lähdejärjestelmien raportteja, tiedostoja, tietokantaa tai tietovarastoa.
Olennaista ei ole, että kaikki mittarit ovat samassa näkymässä. Olennaisempaa on, että mittareiden tulee olla samoilla määritelmillä laskettuja, oikeiden käyttäjien saatavilla ja käsiteltävissä siinä rytmissä, jossa niihin liittyviä päätöksiä tehdään.
Toteutustavan valinnassa arvioitavia asioita
- Mitä päätöksiä mittaristolla tuetaan?
- Ketkä mittaristoa käyttävät ja missä tilanteissa?
- Missä järjestelmissä tarvittavat tiedot sijaitsevat?
- Tarvitaanko tietoja yhdestä vai useasta lähteestä?
- Kuinka usein tiedot pitää päivittää?
- Kuinka paljon manuaalista kirjaamista ja käsittelyä voidaan hyväksyä?
- Tarvitaanko historiatietoa, porautumista tai tietojen vertailua?
- Miten tietojen oikeellisuus tarkistetaan?
- Kuka vastaa mittariston määritelmistä, teknisestä ylläpidosta ja virhetilanteista?
- Mitkä ovat toteutuksen jatkuvat kustannukset ja osaamistarpeet?
Suositeltu etenemistapa
- Valitse yksi päätöksenteon kannalta tärkeä käyttötapaus.
- Määrittele muutama siihen liittyvä mittari ja niiden laskentasäännöt.
- Tunnista tietolähteet ja tarkista datan laatuDatan laatu (Data Quality). Datan soveltuvuus käyttötarkoitukseensa. Sisältää useita ulottuvuuksia, kuten tarkkuus, täydellisyys, ajantasaisuus ja yhtenäisyys..
- Toteuta ensimmäinen versio mahdollisimman yksinkertaisella ratkaisulla.
- Testaa luvut lähdejärjestelmiä ja käyttäjien havaintoja vasten.
- Sovi mittariston käsittelyrytmi ja poikkeamiin liittyvät vastuut.
- Automatisoi tiedonsiirtoa ja raportointia vasta, kun mittarit ovat osoittautuneet hyödyllisiksi.
- Laajenna mittaristoa uusilla tietolähteillä ja näkymillä vaiheittain.
Kevyt ratkaisu ei ole automaattisesti väliaikainen tai huono, eikä teknisesti laaja ratkaisu ole automaattisesti parempi. Sopiva mittaristo tuottaa riittävän luotettavan tiedon oikeille käyttäjille sellaisessa muodossa ja aikataulussa, että tieto voidaan muuttaa päätöksiksi ja toimenpiteiksi.
Esimerkkitoteutus
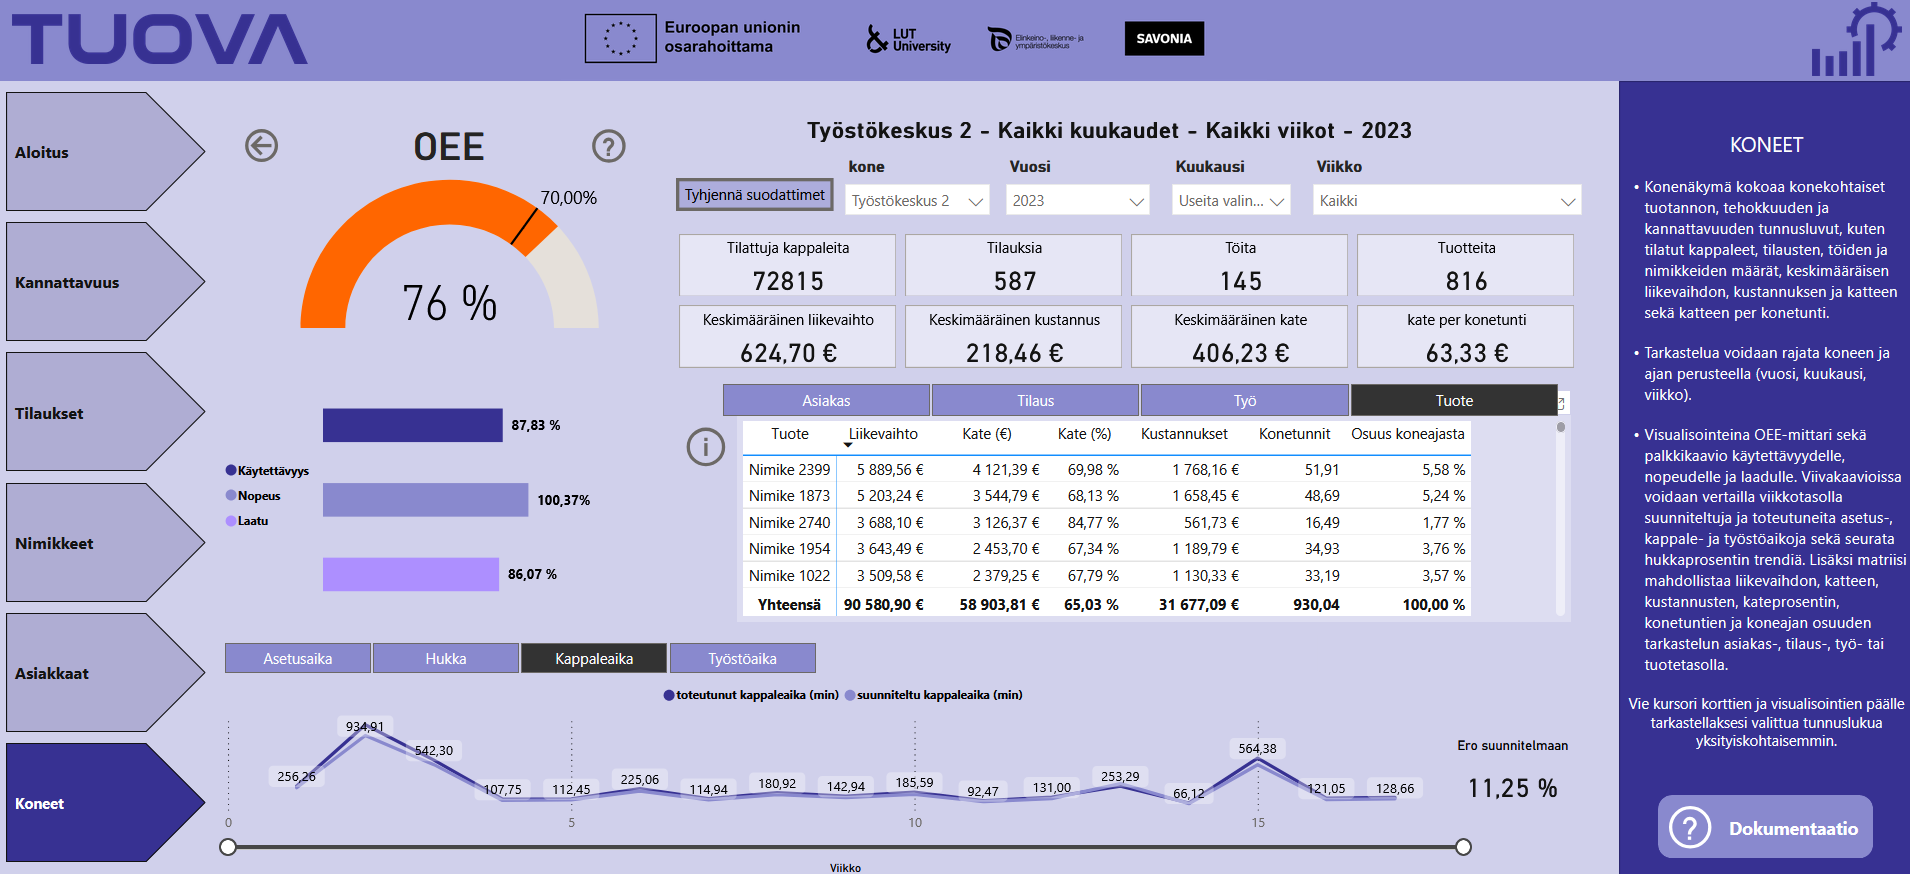
TUOVA-hankkeessa kehitettiin tuotantotiedon tietomalli ja sen pohjalta muutamia esimerkkitoteutuksia mittaristoiksi. Tietomallin avulla laskettavissa olevat mittarit on kuvattu tietomallin dokumentaatiossa.
Hankkeeseen liittyvässä opinnäytetyössä toteutettiin Power BI -raportti tietomallin muotoon muutetun pseudonymisoidun datasetin pohjalta. Osa tiedoista on poistettu anonymisointia varten ja osa laskentaan tarvittavista tiedoista on syntetisoitua. Alla on testattava versio toteutuksesta:
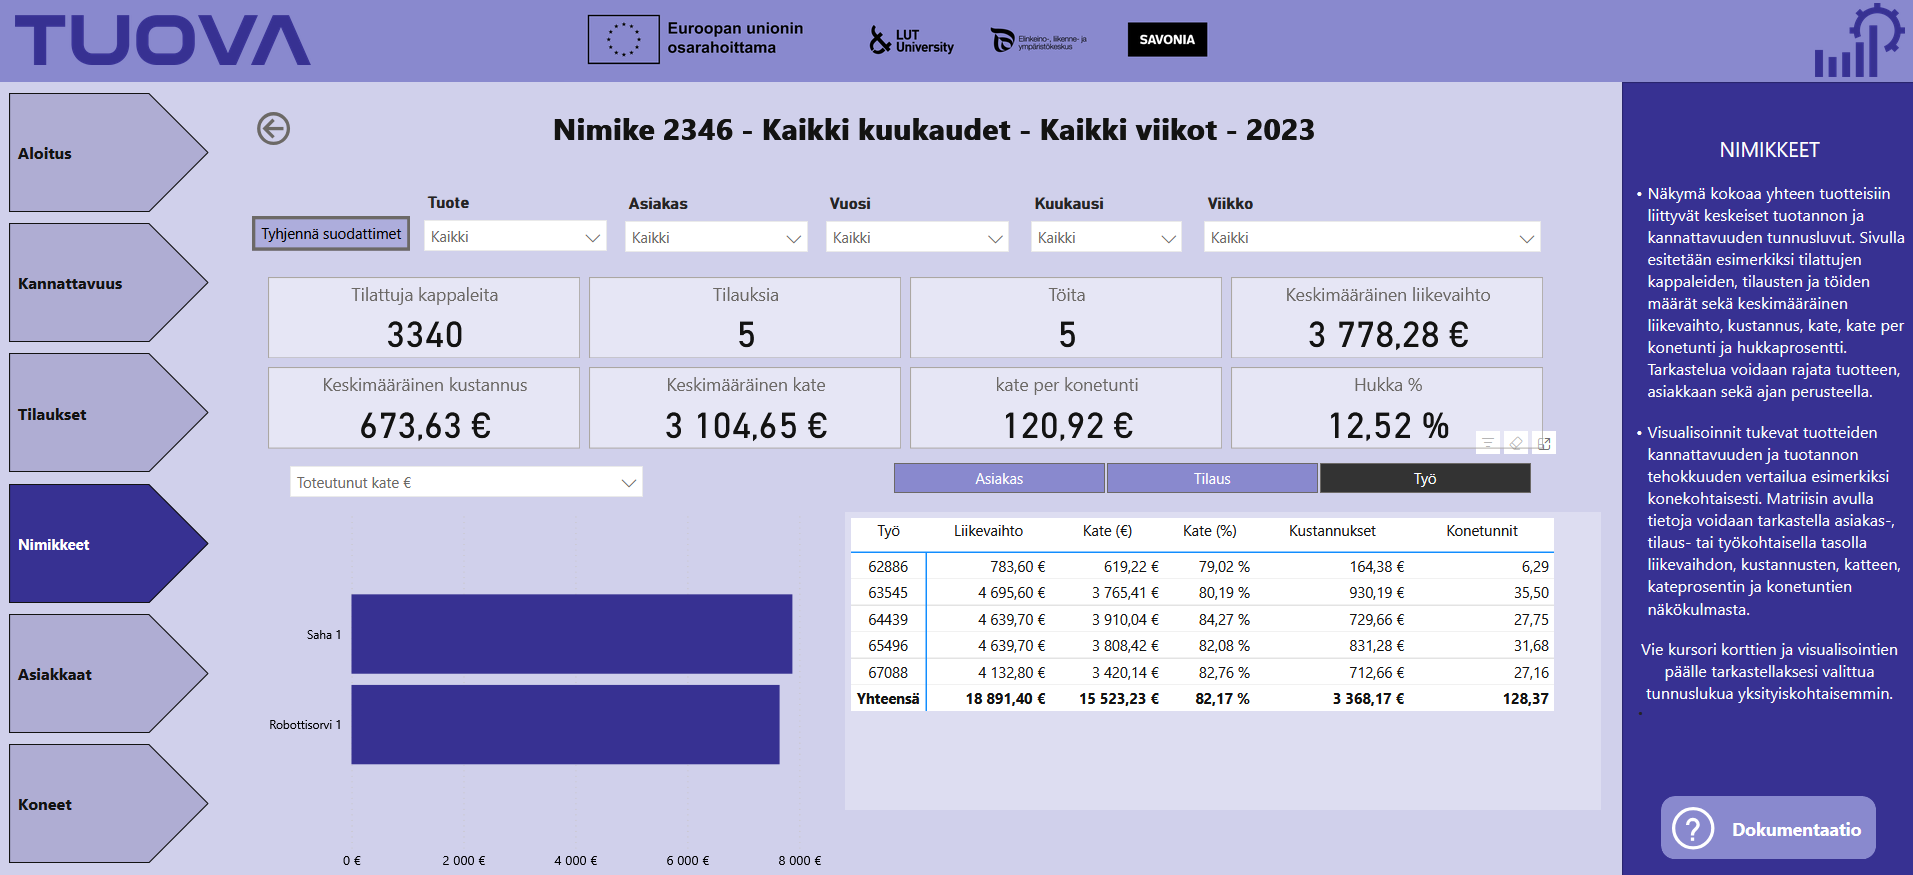
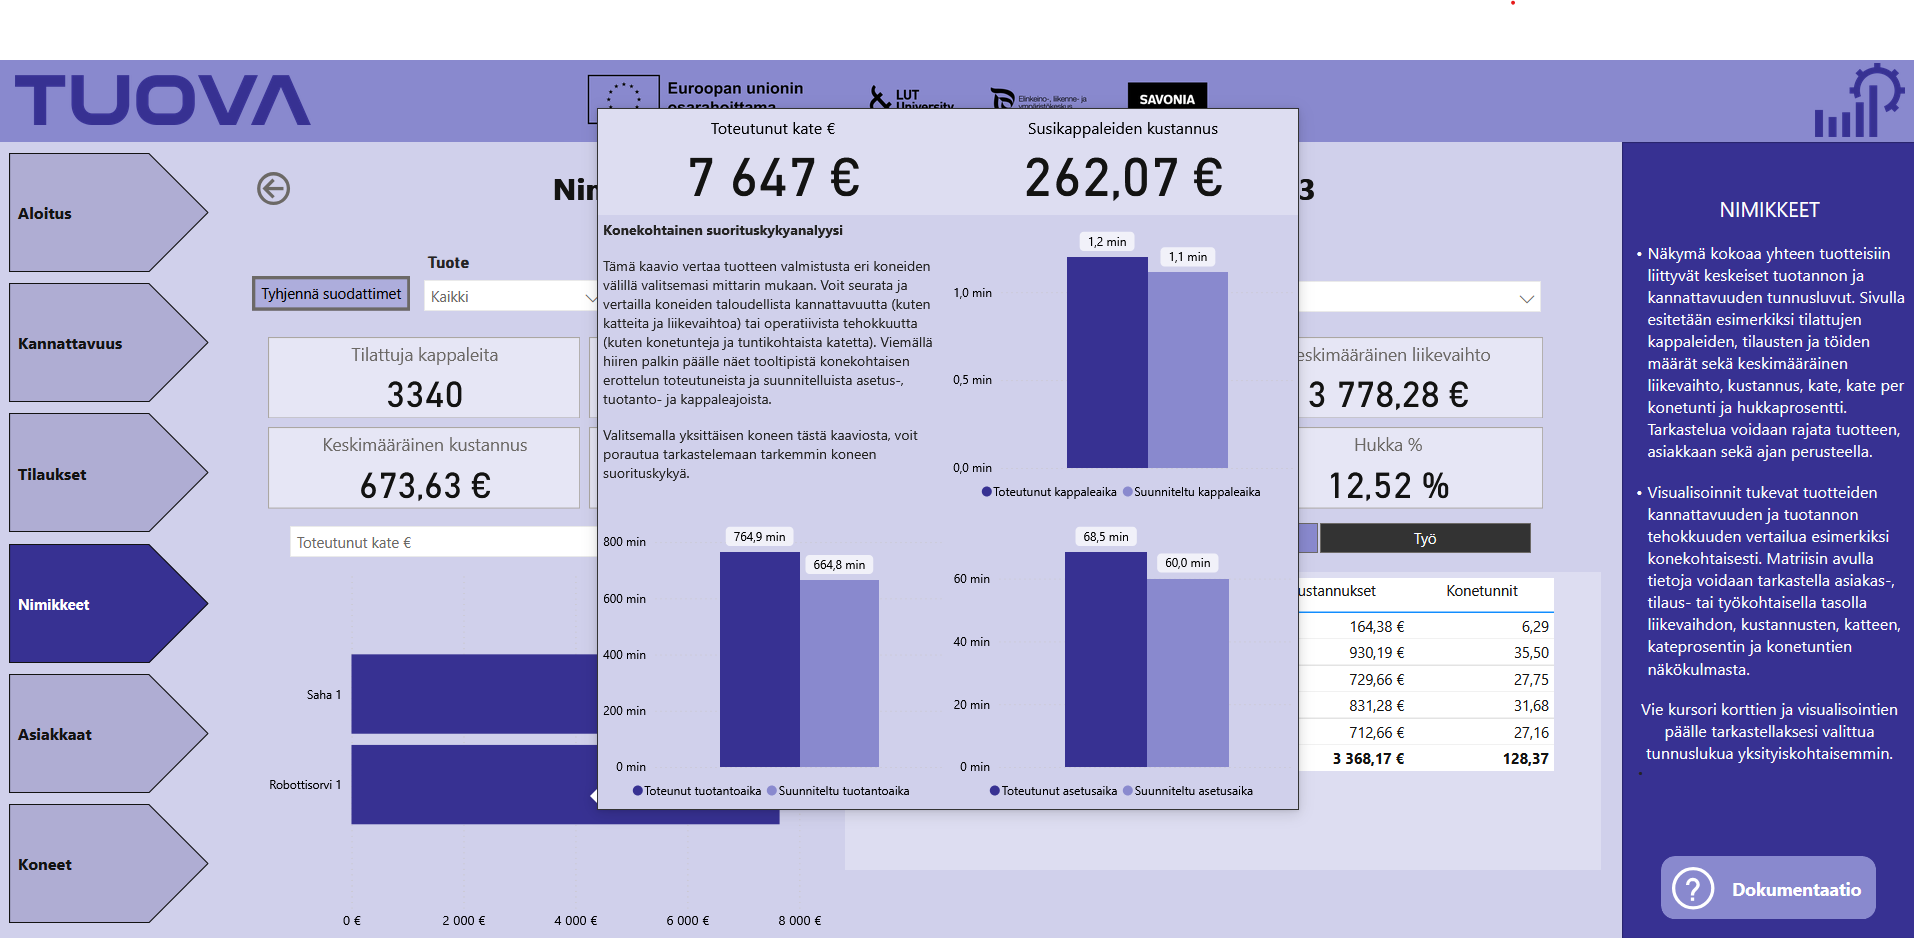
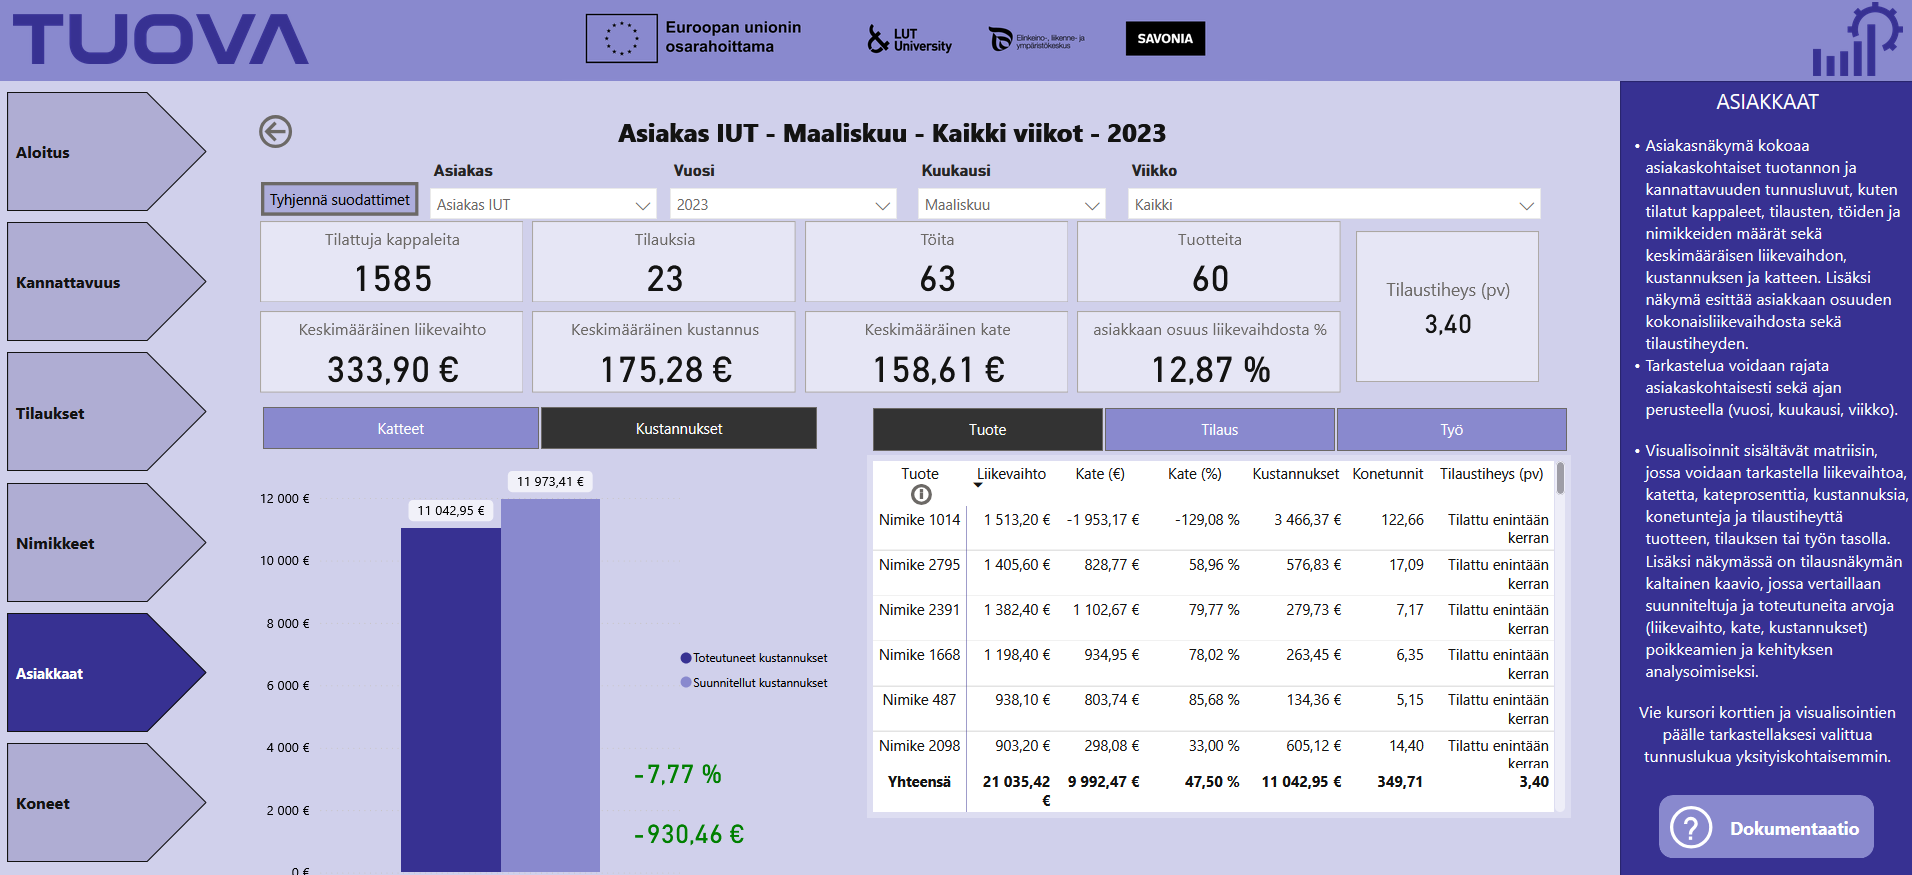
Toteutus painottuu erityisesti kannattavuuden tarkasteluun yritys-, asiakas-, tilaus-, tuote- ja konekohtaisesti. Toteutuksessa käytetty lähtödata oli monin tavoin puutteellista eikä mm. toteutuneiden kustannusten laskentaan ollut riittäviä lähtötietoja. Toteutus antaa kuitenkin esimerkin, miten tehdä pureutumisen mahdollistava raportti, jossa kiinnostuksen kohdetta (kannattavuus) voidaan tarkastella eri näkökulmista.
Alla on muutamia kuvankaappauksia toteutuksesta selitteineen.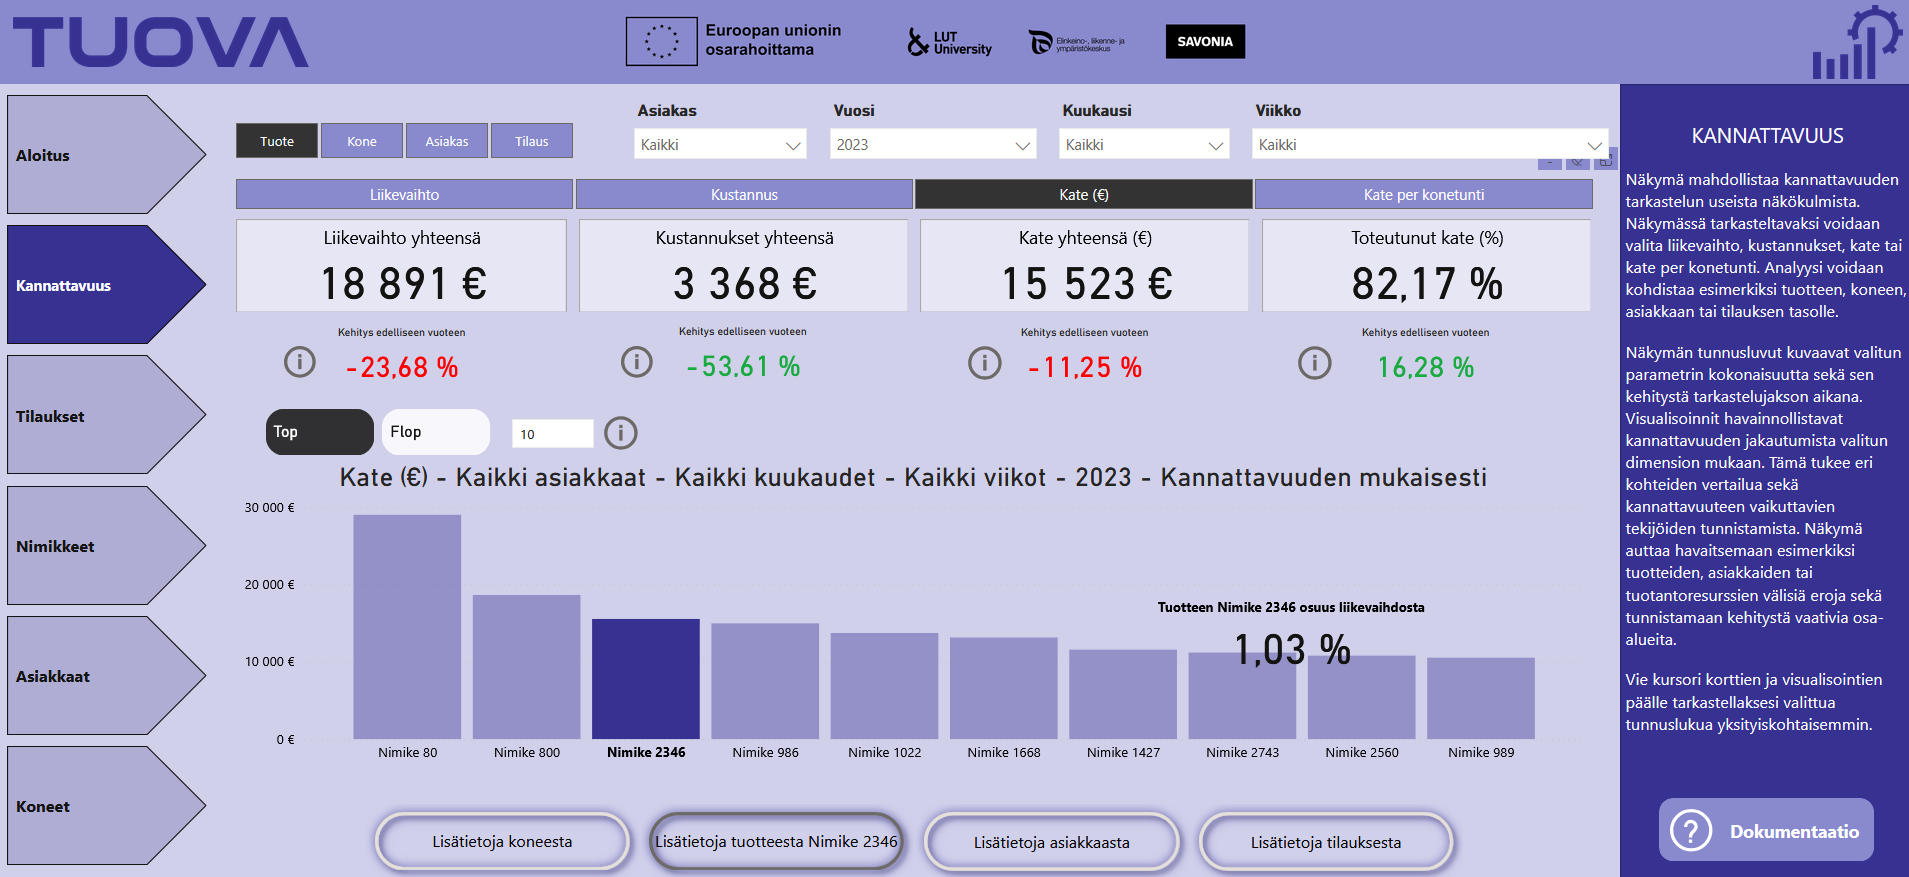
Mittariston hyödyntäminen
Mittaristo tukee tiedolla johtamista vasta silloin, kun sen tietoja käytetään päätöksissä ja toiminnan kehittämisessä. Pelkkä mittariston julkaiseminen tai lukujen seuraaminen ei vielä muuta toimintaa. Mittareille tarvitaan sovittu käsittelyrytmi, vastuuhenkilöt ja toimintatapa poikkeamien selvittämiseen.
Mittariston avulla voidaan:
- muodostaa yhteinen tilannekuva toiminnasta
- verrata toteutunutta tulosta tavoitteisiin
- havaita poikkeamia ja muutoksia
- tunnistaa ongelmien mahdollisia syitä
- kohdistaa kehittämistoimenpiteitä
- seurata tehtyjen toimenpiteiden vaikutuksia
- ennakoida kapasiteetti-, laatu- ja toimitusriskejä
- tukea resurssi-, hinnoittelu- ja investointipäätöksiä.
Mittarit osaksi johtamisen rytmiä
Mittareita käsitellään siinä rytmissä, jossa niitä koskevia päätöksiä tehdään. Kaikkia mittareita ei tarvitse tarkastella samoissa tilanteissa tai samalla aikavälillä.
- Päivittäisjohtamisessa seurataan tuotannon ajankohtaista tilannetta, kuten suunnitelman toteutumista, myöhässä olevia töitä, laatupoikkeamia, häiriöitä ja pullonkaulan kuormitusta.
- Viikko- ja kuukausikatsauksissa tarkastellaan esimerkiksi toimitusvarmuutta, läpimenoaikaa, kapasiteettia, kunnossapitoa, laatukustannuksia ja kehittämistoimenpiteiden etenemistä.
- Strategisessa johtamisessa mittaristo tukee esimerkiksi asiakas-, tuote-, investointi-, hinnoittelu- ja kapasiteettipäätöksiä.
Mittarin päivitystiheyden tulee vastata päätöksenteon tarvetta. Reaaliaikainen tieto on hyödyllistä vain silloin, kun sen perusteella voidaan ja kannattaa toimia heti.
Poikkeamasta toimenpiteeseen
Mittaripoikkeaman käsittelyssä voidaan käyttää seuraavaa etenemistapaa:
- Tunnista, mikä mittari poikkeaa tavoitteesta tai normaalista vaihtelusta.
- Varmista, että tieto ja laskenta ovat oikein.
- Rajaa, missä poikkeama esiintyy, esimerkiksi tietyssä tuotteessa, työvaiheessa, koneessa, vuorossa tai asiakkaassa.
- Selvitä poikkeaman syyt yhdessä prosessin tuntevien henkilöiden kanssa.
- Päätä tarvittavat korjaavat tai kehittävät toimenpiteet.
- Nimeä toimenpiteelle vastuuhenkilö ja määräpäivä.
- Seuraa mittarista tai täydentävästä mittarista, vaikuttiko toimenpide odotetulla tavalla.
- Päivitä tarvittaessa työohjeet, toimintatavat, mittarin määritelmä tai tiedonkeruu.
Yksittäinen poikkeava arvo ei aina edellytä toimenpidettä. Ensin tulee arvioida, johtuuko muutos normaalista vaihtelusta, tiedon laatuongelmasta vai todellisesta muutoksesta toiminnassa. Pitkään jatkunut heikkeneminen, toistuva poikkeama tai äkillinen suuri muutos vaatii yleensä tarkempaa selvittämistä.
Päätason luvusta poikkeaman syihin
Mittariston päätason luvut kertovat, missä toiminnan osassa tarvitaan huomiota. Ne eivät yleensä vielä kerro ongelman syytä. Tämän vuoksi käyttäjän tulee voida tarkastella mittaria tarkemmin esimerkiksi:
- ajanjakson
- asiakkaan
- tilauksen
- tuotteen tai tuoteryhmän
- työvaiheen
- koneen tai työpisteen
- vuoron
- häiriö- tai vikasyyn
- laatupoikkeaman
- kustannuslajin mukaan.
Esimerkiksi heikentynyt toimitusvarmuusToimitusvarmuus (Delivery reliability). Tuotteiden toimittamisen varmuus sovitussa aikataulussa voi liittyä materiaalipuutteisiin, kapasiteettivajeeseen, häiriöihin, laatupoikkeamiin, asiakkaan muutoksiin tai epärealistisiin toimituslupauksiin. Toimenpide voidaan valita vasta, kun poikkeaman keskeiset syyt tunnetaan.
Mittareita tulkitaan kokonaisuutena
Yksittäisen mittarin parantaminen ei välttämättä paranna koko yrityksen suorituskykyä. Koneen käyttöasteKäyttöaste (Utilization rate). Kuinka suuri osa resurssin ajasta käytetään tuotantoon voi nousta samalla, kun keskeneräinen tuotantoKeskeneräinen tuotanto (Work in progress, WIP). Tuotteet, jotka ovat tuotannossa mutta eivät vielä valmiita kasvaa. Tuotantomäärä voi lisääntyä laadun tai toimitusvarmuuden kustannuksella. Toimitusajat voidaan saada näyttämään paremmilta pidentämällä asiakkaalle luvattuja toimitusaikoja.
Mittareita tulee siksi tarkastella toisiaan täydentävinä kokonaisuuksina. Esimerkiksi:
- käyttöasteen rinnalla seurataan työjonoa, läpimenoaikaa ja toimitusvarmuutta
- tuotantomäärän rinnalla seurataan ensimmäisen läpäisyn saantoa ja uudelleentyötä
- OEEKokonaistehokkuus (Overall Equipment Effectiveness, OEE). Tuotannon tehokkuusmittari, joka yhdistää käytettävyyden, nopeuden ja laadun:n rinnalla seurataan pullonkaulan läpäisykykyä ja tuotannon virtausta
- tilauskatteen rinnalla seurataan laatukustannuksia ja jälkilaskennan poikkeamaa
- toimitusvarmuuden rinnalla seurataan luvattujen toimitusaikojen realistisuutta.
Näin mittaristo auttaa välttämään osaoptimointia ja ohjaa tarkastelemaan yrityksen kokonaistulosta.
Mittaristo jatkuvan parantamisen tukena
Mittaristo auttaa tunnistamaan kehittämiskohteita, asettamaan parannuksille tavoitteita ja seuraamaan niiden toteutumista. Mittareita voidaan hyödyntää esimerkiksi PDCAPDCA (Plan-Do-Check-Act). Jatkuvan parantamisen sykli, jossa suunnitellaan, toteutetaan, arvioidaan ja parannetaan toimintaa systemaattisesti-menettelyssä:
- Suunnittele: tunnista mittarin avulla kehittämistarve ja aseta tavoite.
- Toteuta: tee rajattu muutos työmenetelmään, prosessiin tai järjestelmään.
- Arvioi: tarkista mittareista, muuttuiko toiminta tavoiteltuun suuntaan.
- Vakiinnuta tai korjaa: ota toimiva käytäntö osaksi normaalia toimintaa tai muuta ratkaisua saatujen tulosten perusteella.
Mittari ei yksin todista, että havaittu muutos johtuu tehdystä toimenpiteestä. Tulosta tulee arvioida yhdessä prosessitiedon, tapahtumien ja muiden mittareiden kanssa.
Keskustelu on osa mittariston käyttöä
Mittaristo antaa yhteisen pohjan keskustelulle, mutta ei korvaa prosessin tuntevien henkilöiden kokemusta. Poikkeamat käsitellään niiden henkilöiden kanssa, jotka tuntevat työn ja voivat vaikuttaa siihen. Mittareita käytetään ensisijaisesti prosessien kehittämiseen, ei yksittäisten työntekijöiden vertailuun tai syyllisten etsimiseen. Myös datan puutteet ja mittarin tunnetut rajoitteet tuodaan esille tuloksia tulkittaessa.
Mittariston käytön seuranta
Myös mittariston hyödyllisyyttä tulee arvioida säännöllisesti:
- Käytetäänkö mittaria todellisissa päätöksissä?
- Johtaako poikkeama tarvittaessa toimenpiteeseen?
- Ovatko käyttäjät ymmärtäneet mittarin samalla tavalla?
- Ovatko tiedot riittävän luotettavia ja ajantasaisia?
- Auttaako mittari selvittämään ongelmien syitä?
- Ohjaako mittari toimintaa haluttuun suuntaan?
- Onko mittarilla edelleen yhteys yrityksen tavoitteisiin?
- Voidaanko tarpeeton tai päällekkäinen mittari poistaa?
Mittaristoa ei pidä kasvattaa jatkuvasti lisäämällä uusia mittareita. Tarpeettomat mittarit tulee poistaa, virheelliset määritelmät korjata ja tärkeiden mittareiden käytettävyyttä parantaa.
Parhaimmillaan mittaristo muodostaa yhteyden tavoitteiden, päivittäisen työn ja jatkuvan parantamisen välille. Se kertoo, missä ollaan, mihin suuntaan toiminta kehittyy, missä tarvitaan huomiota ja vaikuttivatko tehdyt toimenpiteet odotetulla tavalla.
Tekijät:
- Sivun pääkirjoittaja: Jesse Honkanen, TKI-asiantuntija, Savonia-amk
- Sisällön tarkistukseen ja täydennyksiin osallistunut muu TUOVA-hankkeen henkilöstö sekä toimituskunta.
Sisällön tuotannossa on käytetty apuna tekoälytyökaluja (mm. Copilot) kieliasun yhtenäistämisessä, käsitteiden selittämisessä, tiivistelmissä ja joidenkin osioiden kirjoittamisessa. Hankehenkilöstö on tarkistanut tekoälyn tuotokset ennen julkaisua.
TUOVA-hankkeen tekemät kuvaajat ja sarjakuvat hahmoineen on toteuttanut pääosin Emmi Paananen yhteistyössä muun hankehenkilöstön kanssa. Muualta otettujen kuvituskuvien ja kuvaajien yhteydessä on mainittu lähde.
Lisenssi: Tekstit ja hankkeen tekemät kuvat on julkaistu CC BY-SA 4.0 lisenssillä.
Sivun alkuperäinen julkaisupäivämäärä: 24.8.2026
Tällä sivulla käytiin läpi valmistavan teollisuuden mittariston muodostamista, käyttöä ja esimerkkitoteutusta.
Olet päässyt tietopankkimme loppuun. Toivomme, että olet saanut hyödyllistä tietoa ja työkaluja toimintanne kehittämiseen kohti tietoon perustuvaa johtamista.